

«کدام فلومتر؟ کدام سطحسنج؟ کدام ترانسمیتر؟» — این سه سؤال، بیشترین تماسهای روزانهٔ تیم فنی فن کنترل را میسازند. این مقاله راهنمای انتخاب تجهیزات ابزار دقیق است: نه فهرست محصول، بلکه منطق تصمیم؛ همان چارچوبی که در بازدیدهای فنی و در داستانهای موفقیت به کار میبریم تا از بین دهها فناوری، گزینهٔ درست برای سیال، شرایط و بودجهٔ شما انتخاب شود. برای هر شاخه، لینک راهنمای تخصصیتر را هم گذاشتهایم.
قانون صفر: اول فرایند، بعد کاتالوگ
هر انتخاب درست از پنج پرسش شروع میشود: سیال چیست (مایع، گاز، بخار، دوغاب، امولسیون) و چه ویژگیهایی دارد (رسانایی، ویسکوزیته، دانسیتهٔ متغیر، ذرات جامد، حباب، خورندگی، چسبندگی)؟ شرایط فرایند چیست (فشار، دما، رنج و نسبت Turn-down)؟ نصب چه محدودیتی دارد (مسیر مستقیم، نازل موجود، امکان برش خط، دسترسی)؟ خروجی چه باید باشد (نمایش محلی، ۴-۲۰ میلیآمپر/HART، پالس، فیلدباس) و برای چه هدفی (کنترل، حسابداری، حفاظت)؟ و منطقهٔ نصب چه الزامی دارد (Ex و Zone، SIL، بهداشتی)؟ تجربه میگوید نیمی از تجهیزات «خراب»، در واقع درست انتخاب نشدهاند — نمونهاش هیدرواستاتیک در مخزن با دانسیتهٔ متغیر.
انتخاب فلومتر
مایع رسانا (آب، فاضلاب، اسید، شیر): مگمتر انتخاب اول است — بدون افت فشار، بدون قطعهٔ متحرک، مناسب دوغاب. کرونه هم با OPTIFLUX 4100 C (لاینر تفلون برای مواد خورنده) و WATERFLUX 3070 C (باتریخور، بدون برق شهری) به این سبد اضافه شده است. مایع غیررسانا یا وقتی جرم و دانسیته لازم است (هیدروکربن، امولسیون، دوزینگ دقیق): کوریولیس؛ داستان واقعی آن را در پروژهٔ امولسیون بخوانید و برای برند دوم، میکروموشن. گزینهٔ سوم، کرونه OPTIMASS است. بخار و گاز با فشار/دمای بالا: ورتکس یا اریفیس با ترانسمیتر اختلاف فشار و جبران فشار/دما؛ برای هوای فشرده فلومتر حرارتی گزینهٔ اقتصادی است. خطی که نمیشود برید: اولتراسونیک کلمپآن — نمونهٔ اجرا روی لولههای GRP و فولادی. برای نصب دائمی با دقت بالاتر از کلمپآن اما بدون برش کامل خط، فلومتر الحاقی KROHNE DWM 2000 گزینهٔ میانی خوبی است. جریانهای کوچک و پایش ساده: روتامتر و فلوسوئیچ، در سبد کوبولد و روتامتر فلزی ABB. قاعدهٔ سرانگشتی: سایز را با دبی واقعی انتخاب کنید نه قطر خط — بزرگترین خطای سفارش همین است.
انتخاب سطحسنج
مخازن آرام با سیال یکنواخت: هیدرواستاتیک ارزان و مطمئن است — به شرط دانسیتهٔ ثابت. دانسیتهٔ متغیر، بخار، مواد چسبنده: رادار غیرتماسی؛ و برای کف، همزن و مخازن کوچک، رادار ۸۰ گیگاهرتز — داستان میکسر رزین را ببینید. در همین رده، KROHNE OPTIWAVE 7500 C (۸۰ گیگاهرتز) و OPTIWAVE 7400 C (مایعات خورنده و همزندار) هم در دسترساند. مخزن بسته و تحتفشار: اختلاف فشار با ساق تر/خشک یا رادار هدایتشده. نمونهٔ اقتصادی رادار هدایتشده، KROHNE OPTIFLEX 2200 C است. مخازن باز، آب و فاضلاب: اولتراسونیک با رعایت فاصلهٔ کور و دوری از کف. چاه و آب زیرزمینی: پروب هیدرواستاتیک شناور — راهنمای سطح چاه. حفاظت سرریز و خشککارکردن: همیشه یک لول سوئیچ مستقل (لرزشی) کنار اندازهگیری پیوسته؛ این دو یکدیگر را جایگزین نمیکنند.
انتخاب ترانسمیتر فشار
ابتدا نوع: نسبی برای خطوط و مخازن معمول، مطلق برای خلأ و کندانسور، اختلاف برای فلو، سطح و گرفتگی فیلتر — راهنمای پایه در مقالهٔ انتخاب ترانسمیتر فشار. سپس رنج با حاشیهٔ ضربه و Turn-down لازم، اتصال و منیفولد، و جنس دیافراگم/سیل برای سیال داغ یا خورنده (راهنمای انتخاب جنس). گزینههای ردهٔ اول در فن کنترل: Cerabar اندرس، روزمونت، ABB 266 و یوکوگاوا EJA؛ اگر فقط قرائت محلی میخواهید، گیج یا ترانسمیتر را بخوانید.
انتخاب سنسور و ترانسمیتر دما
PT100 برای دقت و پایداری تا حدود ۶۰۰ درجه، ترموکوپل برای دمای بالاتر و پاسخ سریع؛ همیشه با ترموول مناسب سرعت سیال و طول درج. ترانسمیتر هدمانت، ریلی یا فیلد بسته به فاصله و محیط؛ سبد تجهیزات دمای اندرس و ویکا در دسترس است.
سه اشتباه پرتکرار که هر روز میبینیم
اول، انتخاب بر اساس قیمت اولیه بهجای هزینهٔ عمر: سنسور ارزانی که هفتهای یک بار تمیزکاری میخواهد، گرانترین سنسور است. دوم، نادیدهگرفتن شرایط نصب: مگمتر بعد از زانو، رادار روی نازل کنار دیواره، کوریولیس با لولهٔ نیمهپر — هیچ برندی این خطاها را جبران نمیکند. سوم، حذف قرائت محلی و سوئیچ حفاظتی برای صرفهجویی؛ اولین حادثه، همهٔ صرفهجویی را میبلعد. اگر واحدتان صنعتی خاص است، راهنماهای صنعت را ببینید: نفت و پتروشیمی، نیروگاه، تصفیهخانه، غذایی و دارویی، سیمان و معدن.
جدول تصمیم سریع: از علامت تا فناوری
اگر عجله دارید، این نقشهٔ ذهنی را به خاطر بسپارید. «عدد فلومتر با دما و غلظت عوض میشود» یعنی کمیت اشتباه (حجم بهجای جرم) → کوریولیس. «فلومتر بعد از چند ماه کم میخواند» یعنی رسوب یا سایش → مگمتر با لاینر مناسب یا تغییر سایز. «سطحسنج در بچهای مختلف فرق دارد» یعنی وابستگی به دانسیته → رادار. «سطحسنج با کف و بخار میپرد» → رادار ۸۰ گیگاهرتز یا هدایتشده. «ترانسمیتر فشار صفرش میرود» یعنی دما، نصب یا لولهٔ امپالس → بازبینی نصب پیش از تعویض. «دما دیر جواب میدهد» یعنی ترموول سنگین یا درج کوتاه → طراحی ترموول، نه سنسور گرانتر. در اغلب این موارد، پیش از خرید، یک تماس با تیم فنی چند ده میلیون تومان صرفهجویی میکند.
پرسش پرتکرار: برند مهمتر است یا فناوری؟
اول فناوری، بعد برند. فناوری اشتباه از هیچ برندی درست کار نمیکند؛ اما بین برندهای ردهٔ اول (اندرس هاوزر، روزمونت، ABB، یوکوگاوا، ویکا، وگا، میکروموشن، کرونه) تفاوت در دقت پایه کم است و انتخاب به استاندارد کارخانه، تحویل، قیمت روز، پشتیبانی و سازگاری با تجهیزات موجود برمیگردد. فن کنترل چون همهٔ این برندها را عرضه میکند، در این مرحله طرف پروژهٔ شماست نه طرف یک لوگو — و اگر ناوگان قدیمی دارید، راهنمای مهاجرت نسل میگوید چه چیزی را نگه دارید و چه چیزی را عوض کنید.
پرسش پرتکرار: چه اطلاعاتی برای پیشفاکتور دقیق لازم است؟
برای فلومتر: سیال، دبی مینیمم/نرمال/ماکزیمم، فشار و دما، سایز و کلاس فلنج، طول مستقیم، خروجی. برای سطحسنج: ارتفاع مخزن و رنج اندازهگیری، سیال و دانسیته، فشار/دمای مخزن، نازل موجود، کف/همزن/بخار. برای فشار: نوع، رنج، اتصال، منیفولد، سیل، کلاس Ex. برای دما: رنج، طول درج، سرعت سیال، نوع ترانسمیتر. همین چند سطر، فرق بین «قیمت تقریبی» و «پیشفاکتور قابل اتکا» است؛ ابزار کالیبراسیون لازم برای تحویل و نگهداری را هم در مقالهٔ کالیبراتورها معرفی کردهایم.
مشاورهٔ انتخاب، رایگان
پاسخ پنج پرسش بالا را برای ما بفرستید؛ تیم فنی فن کنترل دو یا سه گزینه را با قیمت، مزایا و محدودیتها کنار هم میگذارد — حتی اگر پاسخ، «تجهیز فعلیتان را نگه دارید» باشد. نقشهٔ کامل برندها در اندرس هاوزر A تا Z، ABB، ویکا و کوبولد. تجهیزات ابزار دقیق را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با مشاورهٔ انتخاب و پشتیبانی راهاندازی.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
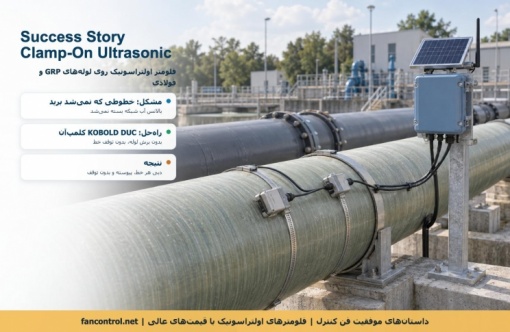
داستانهای موفقیت فن کنترل — شمارهٔ ۴. اینبار سراغ یوتیلیتی میرویم: شبکهٔ آب یک مجموعهٔ صنعتی با خطوط انتقال از جنس GRP (کامپوزیت فایبرگلاس) و فولاد، که مدیریتش میخواست بداند هر خط واقعاً چقدر آب میبرد — بدون بریدن لوله، بدون توقف، و بدون هزینهٔ حفر و فلنجکاری روی خطوط بزرگ. راهحل، فلوترانسمیترهای اولتراسونیک کلمپآن بود؛ اما نصب روی GRP داستان خودش را دارد.
مشکل: خطوطی که نمیشد برید
مجموعه چند خط اصلی داشت — بعضی GRP، بعضی فولادی — که سالها بدون هیچ فلومتری کار کرده بودند؛ مصرف بخشها تخمینی بود، بالانس آب شبکه بسته نمیشد و اختلاف بین آب خریداریشده و مصرف ثبتشده هر ماه بحث میساخت. نصب فلومتر اینلاین (مگمتر یا توربینی) یعنی تخلیهٔ خط، برش، فلنج، بایپس و چند روز توقف برای هر نقطه — و روی GRP، برش و اتصال مجدد کار تخصصی و پرریسکی است. پس سالها «بعداً» مانده بود.
راهحل: اندازهگیری از بیرون لوله
فلومتر اولتراسونیک کلمپآن دو ترنسدیوسر روی سطح بیرونی لوله میبندد و از اختلاف زمان عبور موج در جهت جریان و خلاف آن، سرعت سیال را میسنجد؛ با قطر و ضخامت لوله، دبی حجمی به دست میآید. نه برشی، نه توقفی، نه تماسی با سیال. فن کنترل برای این پروژه فلوترانسمیتر اولتراسونیک KOBOLD DUC را پیشنهاد داد: ترانسمیتر ثابت با ترنسدیوسرهای کلمپآن برای طیف وسیعی از قطرها، خروجی ۴-۲۰ میلیآمپر و پالس، مناسب آب تمیز و نیمهتمیز، با نسبت قیمت به کارایی بسیار خوب برای پایش یوتیلیتی. برای نقاط اندازهگیری تجاری با دقت بالاتر، Prosonic Flow W 400 اندرس هاوزر هم روی میز بود.
GRP؛ لولهای که موج را دوست ندارد
نکتهٔ فنی این پروژه همینجاست. لولهٔ فولادی برای کلمپآن ایدهآل است: سرعت صوت معلوم، دیوارهٔ همگن. اما GRP لایهلایه است، ضخامت دیوارهاش در طول لوله یکنواخت نیست و صوت را بیشتر تضعیف میکند؛ نصب «کتابی» روی آن معمولاً سیگنال ضعیف و عدد ناپایدار میدهد. تیم فنی فن کنترل سه کار کرد: ضخامتسنجی واقعی دیواره در محل نصب با ضخامتسنج اولتراسونیک (بهجای عدد کاتالوگ)؛ انتخاب حالت نصب V یا Z بسته به قطر و تضعیف سیگنال (روی GRP قطر بزرگ، حالت Z با ترنسدیوسرهای دو طرف لوله سیگنال بهمراتب بهتری داد)؛ و آمادهسازی سطح — سنبادهزدن لایهٔ بیرونی، ژل کوپلینگ مناسب و بستهای محکم تا کوپلینگ در گرما و سرما ثابت بماند. برای هر نقطه، کیفیت سیگنال و پایداری قرائت پیش از تحویل ثبت شد.
مسیر مستقیم؛ قانونی که نمیشود دور زد
کلمپآن سرعت را روی یک مسیر میسنجد و فرض میکند پروفیل جریان کامل است؛ بعد از زانو و شیر این فرض غلط است. نقاط نصب با حداقل ده قطر مستقیم بالادست و پنج قطر پاییندست انتخاب شد؛ جایی که ممکن نبود، نصب نزدیکتر به شرایط ایدهآل جابهجا شد و اثر آن با اندازهگیری مقایسهای کنترل شد. لولهٔ همیشه پر هم شرط لازم است — در خطوط ثقلی، نقطهٔ پایین مسیر انتخاب شد.
نتیجه برای مشتری
برای اولین بار، دبی هر خط اصلی بهصورت پیوسته و بدون یک ساعت توقف روی مانیتور یوتیلیتی نشست؛ بالانس آب شبکه بسته شد و اختلاف خرید/مصرف به یک عدد قابل ردیابی تبدیل شد؛ مصرف غیرعادی هر بخش دیگر در «تخمین» گم نمیشود؛ و مدیریت برای پروژههای بعدی (پایش پمپها، کاهش هدررفت) دادهای واقعی در دست دارد — همان ادبیات مدیریت شبکهٔ آب و مدیریت مصرف که در مقالات قبلی گفتهایم. هزینهٔ کل، کسری از نصب اینلاین روی همان تعداد نقطه بود.
از سیگنال تا داشبورد
هر ترانسمیتر DUC با خروجی آنالوگ و پالس به ثبات مرکزی یوتیلیتی وصل شد؛ سیمکشی حلقهها مطابق راهنمای سیمکشی ۴-۲۰ میلیآمپر (تغذیهٔ ۲۴ ولت، ارت یکنقطهای، کابل شیلددار) انجام شد تا نویز پمپخانه روی قرائت ننشیند. پالسها به توتالایزر میرود و مصرف تجمعی هر خط برای گزارش ماهانه ثبت میشود؛ همان ساختاری که در پایش مصرف یوتیلیتی برای هوا و بخار هم پیاده میکنیم. اگر بعداً بخواهید فشار و دمای خط را هم کنار دبی داشته باشید، ترانسمیتر فشار (مثل Cerabar) روی همان ثبات مینشیند و شاخصهای پمپ — دبی در برابر فشار — برای حفاظت پمپ آماده میشود.
کلمپآن یا مگمتر؟ پاسخ صادقانه
برای کنتور تجاری و دقت زیر یک درصد، مگمتر اینلاین همچنان استاندارد است و فن کنترل آن را برای نقاط تحویل توصیه میکند. کلمپآن جای خودش را دارد: خطوطی که نمیشود برید، خطوط بزرگ، نصب موقت یا مرحلهای، پایش داخلی و ممیزی. بسیاری از پروژهها با کلمپآن شروع میکنند، نقاط پرمصرف را پیدا میکنند و بعد در توقف برنامهریزیشده، فقط همانجا مگمتر میگذارند — راهبردی که هزینه را نصف میکند.
یک گزینهٔ میانی هم بهتازگی به سبد فن کنترل اضافه شده: فلومتر مغناطیسی الحاقی KROHNE DWM 2000 که با یک حفرهٔ کوچک (hot-tap) روی خط نصب میشود و دقتی بین کلمپآن و مگمتر کامل دارد — برای خطوط بزرگ که مگمتر تمامقطر توجیه اقتصادی ندارد. برای نقاط اندازهگیری دائمی و بدون برق شهری هم WATERFLUX 3070 C کرونه (مگمتر باتریخور) گزینهٔ مناسبی است.
پرسش پرتکرار: روی لولهٔ قدیمی با رسوب داخلی هم جواب میدهد؟
رسوب یکنواخت نازک معمولاً مشکلی نیست، اما رسوب ضخیم و ناهمگن هم سیگنال را تضعیف میکند و هم قطر مؤثر را کم میکند (خطای سیستماتیک). راهحل: ضخامتسنجی و در صورت امکان بازرسی داخلی، تصحیح قطر مؤثر و مقایسه با یک مرجع (مثلاً پرشدن مخزن معلوم) هنگام راهاندازی. برای لولههای پلیمری (PE، PVC) نصب سادهتر از GRP است؛ برای لولههای چدنی پوششدار، آمادهسازی سطح حرف اول را میزند. برای گازها و هوای فشرده هم اولتراسونیک نسخهٔ مخصوص خود را دارد — مقالهٔ اندازهگیری هوای فشرده را ببینید — و اگر سیال شما امولسیون یا دوغاب است، بهجای کلمپآن، سراغ داستان کوریولیس بروید.
پروژهٔ شما چه شکلی است؟
برای مشاوره بفرستید: جنس، قطر و ضخامت لوله، سیال و دما، دبی تقریبی، طول مستقیم موجود و اینکه پایش داخلی میخواهید یا کنتور تجاری. فن کنترل نصب و راهاندازی کلمپآن را با ثبت کیفیت سیگنال هر نقطه انجام میدهد. سبد کوبولد را در راهنمای برند KOBOLD، راهکارهای حفاظت پمپ و تصفیهخانه و نقشهٔ کامل فروشگاه را در A تا Z ببینید. فلوترانسمیترهای اولتراسونیک کلمپآن KOBOLD DUC و Prosonic Flow را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — همراه با نصب روی GRP، فولاد و پلیمر.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
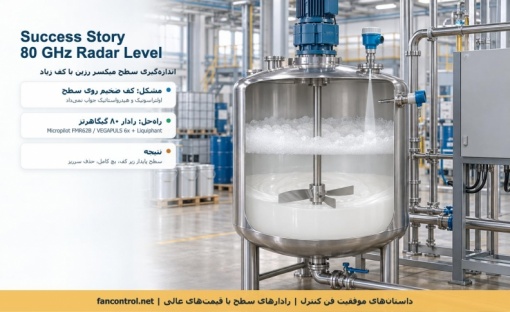
داستانهای موفقیت فن کنترل — شمارهٔ ۳. بعد از مخازن نشاسته و امولسیون پتروشیمی، اینبار داستان یک میکسر در واحد تولید رنگ و رزین است: مخزنی با همزن پرقدرت که در هر بچ، لایهای ضخیم از کف روی سطح میساخت — و هر سنسور سطحی که تا آن روز امتحان شده بود، یا کف را «سطح» میدید یا اصلاً چیزی نمیدید. راهحل نهایی، رادار ۸۰ گیگاهرتز بود؛ اما مسیر رسیدن به آن، درسهای بیشتری دارد.
مشکل: سطحی که زیر کف پنهان بود
در میکسر رزین، مواد با همزن پرسرعت و افزودن سورفکتانتها ترکیب میشوند و سطح مایع زیر دهها سانتیمتر کف ناپایدار میرود. سنسور اولتراسونیک قبلی، صدا را از روی کف برمیگرداند یا در کف خفه میشد و سیگنال قطع میکرد؛ عدد بین «پر» و «خطا» میپرید. اپراتورها برای جلوگیری از سرریز، بچ را کوچکتر میگرفتند و شارژ مواد را با چشم و زمانسنجی انجام میدادند. نتیجه: ظرفیت بلااستفادهٔ میکسر، دوزینگ ناپایدار، و چند سرریز پرهزینه در سال که هر بار تمیزکاری، ضایعات و توقف به همراه داشت.
گزینههایی که رد شدند — و چرا
اولتراسونیک (مثل Prosonic FMU90) در مخازن باز و آرام عالی است، اما کف صوت را جذب میکند و بخار حلال سرعت صوت را تغییر میدهد؛ اینجا محکوم به شکست بود. هیدرواستاتیک (Waterpilot/Deltapilot) کف را نمیبیند، اما رزین چسبنده دیافراگم را میپوشاند و دانسیتهٔ بچها متفاوت بود — همان دردسر داستان نشاسته. رادار هدایتشده با میله داخل میکسر، با همزن و مواد چسبنده سازگار نبود. میماند رادار غیرتماسی — اما نه هر راداری.
راهحل: رادار ۸۰ گیگاهرتز
رادارهای نسل قدیم (۶ و ۲۶ گیگاهرتز) پرتوی پهن دارند و در میکسر کوچک، پرههای همزن، دیواره و نازلها را هم میبینند؛ کف را هم بسته به چگالیاش گاهی بهعنوان سطح میگیرند. رادار ۸۰ گیگاهرتز با زاویهٔ پرتو باریک (چند درجه) از یک نازل کوچک، مستقیم به سطح مایع نگاه میکند و انعکاسهای جانبی را از دست میدهد؛ حساسیت بالای آن سیگنال ضعیفتر را از پشت لایهٔ کف تشخیص میدهد و آنتن کپسولهشدهاش با مواد چسبنده و بخار حلال کنار میآید. دو گزینهٔ ردهٔ اول در سبد فن کنترل روی میز رفت: Endress+Hauser Micropilot FMR62B و خانوادهٔ VEGAPULS 6x وگا (VEGAPULS 61 نسخهٔ عمومی همین خانواده است). هر دو مدل ۸۰ گیگاهرتز هستند؛ KROHNE OPTIWAVE 7500 C (۸۰ گیگاهرتز، مخازن کوچک و باریک) و OPTIWAVE 7400 C (مخصوص مایعات خورنده و همزندار) هم اخیراً به همین سبد اضافه شدهاند و برای این نوع میکسر گزینهٔ چهارم و پنجم بهحساب میآیند. مشتری بر اساس استاندارد کارخانه و زمان تحویل انتخاب کرد؛ نصب روی همان نازل اولتراسونیک قبلی با یک فلنج تبدیل انجام شد — بدون سوراخکاری جدید.
راهاندازی؛ جایی که پروژهها میبرند یا میبازند
رادار را «نصب کن و برو» نکردیم. سه کار تفاوت ساخت: نقشهبرداری انعکاسها (mapping) با مخزن خالی تا پرهها و نازلها بهعنوان اکوی ثابت حذف شوند؛ همراستایی نازل دور از محور همزن و ورودی مواد؛ و تنظیم الگوریتم اولین اکو و دمپینگ برای سطح متلاطم. بعد از این تنظیمها، رادار در بدترین شرایط بچ (همزن روشن، کف در اوج) سطح مایع را پایدار گزارش کرد. برای ایمنی نهایی، مستقل از رادار، لول سوئیچ لرزشی Liquiphant FTL51 در نقطهٔ حداکثر نصب شد که به کف حساس نیست و فقط با مایع تحریک میشود — اینترلاک سرریز واقعی.
نتیجه برای مشتری
سطح واقعی مایع زیر کف، بهصورت پیوسته و پایدار در اختیار PLC قرار گرفت؛ شارژ مواد بهجای زمانبندی و چشم، بر اساس سطح واقعی خودکار شد و اندازهٔ بچ به ظرفیت اسمی میکسر رسید؛ سرریز با اینترلاک دولایه (رادار + سوئیچ) حذف شد؛ و تیم نگهداری از چرخهٔ «پاککردن سنسور اولتراسونیک هر هفته» خلاص شد، چون آنتن رادار با مواد تماس ندارد و به رسوب حساس نیست. قرائتها با ۴-۲۰ میلیآمپر و HART منتقل میشود و پیکربندی از راه دور امکانپذیر است.
این راهحل به درد کجا میخورد؟
هر جا کف، بخار، همزن یا مواد چسبنده داشته باشید: میکسرهای رنگ و رزین، راکتورهای پلیمری، مخازن سورفکتانت و شوینده، تخمیر در غذایی و دارویی، مخازن لجن و شیمیایی در تصفیهخانهها. برای مخازن بلند و آرام، رادارهای معمولی (مقالهٔ رادار) همچنان اقتصادیترند؛ ۸۰ گیگاهرتز را برای شرایط سخت نگه دارید — اما وقتی شرایط سخت است، صرفهجویی روی فرکانس، گرانترین تصمیم پروژه است.
چرا نه اختلاف فشار؟ حساب سادهٔ هزینه
گاهی پیشنهاد میشود میکسر را با اختلاف فشار یا هیدرواستاتیک بگیرند چون «کف را نمیبیند». درست است، اما در میکسر رزین سه هزینهٔ پنهان دارد: پوششگرفتن دیافراگم با رزین و نیاز به تمیزکاری در هر بچ، وابستگی به دانسیتهٔ بچ که با هر فرمول عوض میشود، و نازل پایین مخزن که در محصول چسبنده نقطهٔ گرفتگی است. رادار از بالا، بدون تماس، همهٔ این سه را حذف میکند؛ اختلاف قیمت اولیه در چند بچ اول با حذف تمیزکاری و توقف جبران میشود. نتیجهٔ مقایسهٔ ما برای این مشتری همین بود.
پرسش پرتکرار: رادار ۸۰ گیگاهرتز در بخار حلال و مواد قابل اشتعال؟
بله — هر دو خانواده در نسخههای Ex (ذاتاً ایمن یا ضدانفجار) عرضه میشوند و رادار به ترکیب اتمسفر بالای مخزن حساسیت ندارد؛ فقط باید مطمئن شد ثابت دیالکتریک مادهٔ شما برای انعکاس کافی است (برای اکثر رزینها، رنگها و محلولهای آبی مشکلی نیست؛ برای حلالهای کاملاً غیرقطبی مشورت کنید). گواهیها و مستندات را هنگام سفارش دریافت میکنید؛ مفاهیم Zone و Ex d/Ex i را در مقالهٔ تجهیزات ضدانفجار ساده توضیح دادهایم و سیمکشی حلقهٔ ذاتاً ایمن در راهنمای سیمکشی ۴-۲۰ میلیآمپر آمده است.
پروژهٔ شما چه شکلی است؟
برای مشاوره بفرستید: ابعاد میکسر و ارتفاع کف احتمالی، نوع همزن، مواد و دمای بچ، نازلهای موجود بالای مخزن و سیستم کنترل. فن کنترل، مثل این پروژه، اول از تجهیز موجود مشتری دفاع میکند و فقط وقتی فیزیک اجازه نمیدهد، تعویض پیشنهاد میدهد. سبد کامل سطحسنجی در نقشهٔ A تا Z و راهنمای خانوادهٔ سطحسنجهای اندرس در مقالهٔ Liquiphant و Soliphant. رادارهای ۸۰ گیگاهرتز اندرس هاوزر و وگا را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — همراه با راهاندازی و نقشهبرداری انعکاسها در محل.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
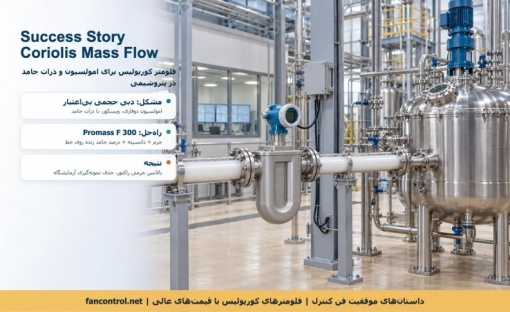
داستانهای موفقیت فن کنترل — شمارهٔ ۲. در داستان اول سراغ مخازن نشاسته رفتیم؛ اینبار پای یک خط تولید امولسیون پلیمری در یک مجتمع پتروشیمی نشستهایم: سیالی دوفازی، ویسکوز، با ذرات جامد معلق که هر روش حجمی معمول را به زانو درآورده بود. راهحل، نصب فلومتر جرمی کوریولیس بود — نه فقط برای دبی، بلکه برای چیزی که مشتری سالها فقط در آزمایشگاه میدید: درصد جامد امولسیون، بهصورت زنده روی خط.
مشکل: دبی حجمی امولسیون، عددی که هیچکس قبولش نداشت
امولسیون پلیمری (لاتکس) ترکیبی از فاز آبی، ذرات پلیمر معلق و افزودنیهاست؛ دانسیته و ویسکوزیتهاش با پیشرفت واکنش و نسبت جامد تغییر میکند و اغلب همراه حباب ریز و ذرات جامد جابهجا میشود. فلومترهای حجمی که روی خط بودند برای «مایع تکفاز با ویسکوزیتهٔ ثابت» طراحی شده بودند: در امولسیون غلیظ یکی کم میخواند، دیگری با ذرات جامد گرفتگی و افت میگرفت، و مهمتر اینکه دبی حجمی اصلاً کمیت درست برای این فرایند نبود — بالانس جرمی راکتور و دوزینگ مواد به کیلوگرم نیاز داشت، نه لیتر. برای درصد جامد هم هر شیفت نمونه به آزمایشگاه میرفت و نتیجه با تأخیر برمیگشت؛ یعنی وقتی خبر انحراف میرسید، بچ نیمهکاره پیش رفته بود.
چرا کوریولیس؟
فلومتر کوریولیس مستقیماً جرم را میسنجد و همزمان دانسیته و دمای سیال را میدهد؛ به ویسکوزیته، پروفیل جریان و رسانایی وابسته نیست و قطعهٔ متحرکی در مسیر ندارد که ذرات جامد گیرش بیندازند. برای امولسیون دقیقاً همین سه خروجی لازم بود: جرم برای بالانس راکتور، دانسیته برای محاسبهٔ درصد جامد، و دما برای جبران. فن کنترل پس از بررسی رنج دبی، فشار خط، ویسکوزیته و احتمال گاز محبوس، Endress+Hauser Promass F 300 را پیشنهاد داد — لولهٔ دوقلوی خمیده با استحکام مکانیکی بالا، مناسب سیالات ویسکوز و حاوی ذرات، دقت جرمی ±۰٫۰۵٪ در نسخههای برتر و دانسیته با دقت کافی برای غلظتسنجی فرایندی. سایز بر اساس دبی واقعی (نه قطر خط) انتخاب شد تا افت فشار در امولسیون ویسکوز قابل قبول بماند.
درصد جامد، زنده روی خط
ترفند اصلی این پروژه اینجا بود: دانسیتهٔ امولسیون رابطهٔ مشخصی با نسبت جامد آن دارد. با چند نمونهٔ آزمایشگاهی، منحنی دانسیته–درصدجامد برای همین محصول ساخته و در ترانسمیتر فلومتر (بلوک محاسبهٔ غلظت) بارگذاری شد. از آن روز، خروجی «درصد جامد» مثل یک اندازهگیری مستقل روی ۴-۲۰ میلیآمپر/HART به اتاق کنترل رفت — دائمی، بدون نمونهگیری، با جبران دما. آزمایشگاه از یک تنگنا به نقش راستیآزمایی هفتگی تبدیل شد.
نصب درست؛ نیمی از دقت
کوریولیس سختگیر نصب نیست، اما در سیال دوفازی چند قانون حیاتی است و همه را در این پروژه رعایت کردیم: فلومتر در نقطهای که لوله همیشه پر باشد (بالادست شیر کنترل، در مسیر بالارونده) تا گاز جمع نشود؛ جهت نصب طوری که ذرات جامد در لولههای اندازهگیری تهنشین نشوند؛ تکیهگاه مستقل لوله برای حذف ارتعاش پمپ؛ و صفرگیری در شرایط واقعی فرایند (سیال پر، دبی صفر، دمای کاری) نه با آب سرد در کارگاه. اگر خط شما حباب زیاد دارد، سراغ Promass Q 300 با فناوری مدیریت گاز محبوس بروید — برای این مشتری F 300 کافی بود، چون گاز عمدتاً با نصب درست حذف شد.
نتیجه برای مشتری
دبی جرمی پایدار و تکرارپذیر برای بالانس راکتور و دوزینگ بهجای اعداد حجمیِ بیاعتبار؛ درصد جامد امولسیون بهصورت پیوسته روی خط، با حذف تأخیر آزمایشگاه و امکان اصلاح بچ در همان لحظه؛ حذف گرفتگی و افت ناشی از ذرات جامد در فلومترهای قبلی؛ و یک بونوس: عیبیابی داخلی دستگاه (Heartbeat) وضعیت لولهها، پوششگرفتگی و انحراف را گزارش میدهد، پس برنامهٔ نگهداری از «وقتی خراب شد» به «وقتی هشدار داد» تغییر کرد — اصلی که در راهنمای ارتقای نسل بارها روی آن تأکید کردهایم.
کوریولیس اندرس، میکروموشن یا کرونه؟
فن کنترل هر دو را عرضه میکند و مشاورهٔ ما به پروژه وابسته است نه برند: میکروموشن با سری CMF و F برای بسیاری از پالایشگاهها استاندارد کارخانه است و در سری مقالات میکروموشن مفصل معرفی شده؛ Promass با تنوع مدل (E، F، Q) و یکپارچگی با سبد اندرس برای واحدهایی که کل ابزار دقیقشان اندرس است، طبیعیتر مینشیند. در این پروژه، استاندارد مجتمع و تحویل سریعتر کفهٔ ترازو را به سمت Promass F 300 برد. گزینهٔ سوم که بهتازگی به سبد فن کنترل اضافه شده، کرونه OPTIMASS 6400 C (لولهٔ خمیده، مناسب دما و فشار بالا) و OPTIMASS 1400 C (لولهٔ مستقیم، فلنجی استیل) برای خطوط اقتصادیتر است. راهنمای خرید کل خانوادهٔ فلومترهای اندرس در مقالهٔ Promag و Promass و انتخاب جنس لولههای اندازهگیری برای سیالات خورنده و ساینده در راهنمای انتخاب جنس آمده است.
پرسش پرتکرار: کوریولیس با ذرات جامد ساییده نمیشود؟
جنس لولههای اندازهگیری (استنلس یا آلیاژ) و نبود قطعهٔ متحرک، کوریولیس را در برابر ذرات جامد بسیار مقاومتر از توربینی، دندهای و روتامتر میکند؛ برای ذرات ساینده و درصد جامد بالا، سایز بزرگتر (سرعت کمتر) و جنس مناسب انتخاب میشود. برای دوغابهای بسیار ساینده با درصد جامد بالا، مگمتر با لاینر سخت گاهی گزینهٔ اقتصادیتری است — جزئیات را با دیتاشیت سیال برای ما بفرستید.
یک درس مهم: به «حجم» فکر نکنید
بزرگترین تغییر این پروژه ذهنی بود، نه سختافزاری. تا وقتی فرایند با لیتر حساب میشد، هر تغییر دما و غلظت، بالانس را به هم میزد و کسی نمیدانست خطا از فلومتر است یا از فرایند. با جرم، بالانس راکتور به معادلهای بسته تبدیل شد: آنچه وارد میشود منهای آنچه خارج میشود، برابر با آنچه میماند — بدون ضریب تصحیح. همین است که کوریولیس در پتروشیمی، از دوزینگ کاتالیست تا تحویل محصول، به مرجع تبدیل شده؛ و همان منطقی است که در دوغابهای معدنی و صنایع غذایی هم کار میکند.
چکلیست سفارش کوریولیس برای سیالات دوفازی
رنج دبی (مینیمم/نرمال/ماکزیمم) بر حسب جرم؛ دانسیته و ویسکوزیتهٔ سیال در دمای کار و دامنهٔ تغییر آن؛ درصد و جنس ذرات جامد؛ احتمال گاز محبوس؛ فشار و دمای خط؛ اتصال و کلاس فلنج؛ نیاز به خروجی دانسیته/غلظت و پروتکل ارتباطی؛ کلاس Ex و نمایشگر. سایزینگ رایگان است و همراه پیشفاکتور ارائه میشود. مدلهای موجود: Promass F 300 دو اینچ، Promass 83F سه اینچ، Promass E 300 اقتصادی و سری CMF میکروموشن.
خرید از فن کنترل
جایگاه اندرس هاوزر در کل سبد را در نقشهٔ A تا Z ببینید و برای پروژههای صنعت نفت و پتروشیمی، راهنمای ابزار دقیق نفت، گاز و پتروشیمی را بخوانید. فلومترهای کوریولیس Promass و میکروموشن را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با سایزینگ، راهاندازی و بارگذاری منحنی غلظت مخصوص محصول شما.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
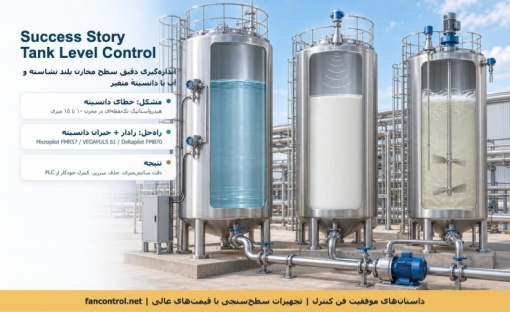
داستانهای موفقیت فن کنترل — شمارهٔ ۱. در این سری، پروژههای واقعیای را روایت میکنیم که تیم فنی فن کنترل در آنها یک مشکل ملموس اندازهگیری را حل کرده است؛ بدون نام مشتری، اما با تمام جزئیات فنی که برای شما قابل استفاده است. داستان اول از یک کارخانهٔ نشاسته و گلوکز شروع میشود: مخازن بلند ۱۰ تا ۱۵ متری، سیالی که هر ساعت غلظتش تغییر میکند، و ترانسمیترهایی که هر روز عددی متفاوت از «واقعیت» نشان میدادند.
مشکل: مخزن پر بود، ترانسمیتر میگفت نیمه
واحد نشاستهسازی، آب و سوسپانسیون نشاسته را در چند مخزن عمودی بلند ذخیره و بین مراحل فرایند جابهجا میکند. سطح این مخازن با ترانسمیتر هیدرواستاتیک نصبشده در کف اندازهگیری میشد — روشی درست و رایج برای آب. اما هیدرواستاتیک، سطح را نمیبیند؛ فشار ستون سیال را میبیند و با یک دانسیتهٔ فرضی به ارتفاع ترجمه میکند. وقتی مخزن یک روز آب تقریباً خالص دارد و روز بعد سوسپانسیون غلیظ نشاسته با دانسیتهٔ بهمراتب بالاتر، همان فشار به دو ارتفاع کاملاً متفاوت ترجمه میشود. نتیجه در عمل: در مخزن ۱۲ متری، خطای سطح بهراحتی به بیش از یک متر میرسید — ترانسمیتر «۸۰ درصد» میگفت و مخزن سرریز میکرد، یا «۳۰ درصد» میگفت و پمپ خشک کار میکرد.
هزینهٔ پنهان یک عدد غلط
اپراتورها راهحل خودشان را پیدا کرده بودند: قرائت را «تجربی» تصحیح میکردند، برای ایمنی مخزن را زیر ظرفیت نگه میداشتند و پمپها را زودتر خاموش میکردند. یعنی ظرفیت واقعی ذخیرهسازی کمتر از ظرفیت اسمی، موجودیگیری مواد غیرقابلاعتماد، و هر سرریز یعنی هدررفت نشاسته و آب، شستوشوی محوطه و توقف. کنترل خودکار روی این سیگنال هم عملاً غیرممکن بود؛ همان چیزی که در راهنمای سطحسنجهای اندرس هاوزر بارها گفتهایم: ابزاری که به آن اعتماد ندارید، بدتر از نداشتن ابزار است، چون تصمیمها را روی عدد غلط میسازد.
تشخیص: مسئله سنسور نبود، فیزیک بود
در بازدید فنی، اول همان کاری را کردیم که همیشه توصیه میکنیم: ترانسمیترها را با کالیبراتور مرجع (مقالهٔ کالیبراتورها) چک کردیم. همه سالم بودند و دقیق فشار میخواندند. خطا از سنسور نبود؛ از فرض ثابتبودن دانسیته بود. با نمونهگیری از چند مخزن در ساعات مختلف، دامنهٔ تغییر دانسیته مستند شد و روشن شد که هیچ تنظیم و کالیبراسیونی نمیتواند این خطا را حذف کند. سه راه پیش رو بود که هر سه را روی میز گذاشتیم — و جالب اینکه جواب برای همهٔ مخازن یکی نبود.
راهحل اول: رادار غیرتماسی، مستقل از دانسیته
برای مخازن اصلی سوسپانسیون، جواب قطعی رادار غیرتماسی بود: رادار زمان رفتوبرگشت موج تا سطح را میسنجد و به دانسیته، دما و غلظت هیچ کاری ندارد؛ با سیال هم تماس ندارد، پس رسوب نشاسته و بهداشت فرایند غذایی هم مشکلی ایجاد نمیکند. دو گزینهٔ ردهٔ اول در سبد فن کنترل پیش پای مشتری گذاشته شد — Micropilot FMR57 اندرس هاوزر و VEGAPULS 61 وگا — که هر دو برای مخزن ۱۵ متری با ذخیرهٔ کافی رنج دارند و روی نازل بالای مخزن، بدون توقف طولانی، نصب میشوند. نکتهٔ مهندسی: محل نازل باید از دیوارهٔ مخزن، نردبان داخلی و ورودی سیال فاصله داشته باشد تا انعکاسهای مزاحم شکل نگیرد؛ همین جزئیات، تفاوت رادارِ «کار میکند» و رادارِ «هر هفته آلارم میدهد» است. اخیراً رادار ۲۴ گیگاهرتز KROHNE OPTIWAVE 5400 C هم به سبد فن کنترل اضافه شده و گزینهٔ سوم برای همین دسته از مخازن فرایندی است.
راهحل دوم: هیدرواستاتیک با جبران دانسیته
در مخازنی که تعویض کامل ابزار توجیه اقتصادی نداشت یا نازل بالایی مناسب رادار وجود نداشت، هیدرواستاتیک را حفظ کردیم اما فیزیک را درست کردیم: بهجای یک سنسور، دو نقطهٔ فشار در دو ارتفاع معلوم. اختلاف فشار دو نقطه با فاصلهٔ ثابتشان، دانسیتهٔ لحظهای سیال را میدهد و با همان دانسیته، فشار سنسور کف به ارتفاع واقعی ترجمه میشود — محاسبهای ساده در PLC که خطای دانسیته را از ریشه حذف میکند. ابزار این روش، Deltapilot FMB70 با دیافراگم سرامیکی مقاوم به رسوب و Cerabar S PMC71 بود؛ منطق آن هم همانی است که در مقالهٔ اختلاف فشار توضیح دادهایم. هدیهٔ جانبی این روش: دانسیتهٔ سیال هم بهصورت زنده در اختیار اتاق کنترل قرار گرفت — عددی که خودش برای پایش غلظت نشاسته ارزش فرایندی دارد.
راهحل سوم: رادار هدایتشده برای مخازن شلوغ
یک گروه از مخازن همزن داشت و سطحشان کف و تلاطم؛ برای رادار آزاد شرایط ایدهآل نیست. اینجا رادار هدایتشده پیشنهاد شد: موج روی یک میله یا کابل داخل مخزن حرکت میکند، از کف و تلاطم کم اثر میگیرد و باز هم مستقل از دانسیته کار میکند. برای حفاظت نهایی در برابر سرریز، مستقل از سیستم اندازهگیری، لول سوئیچ لرزشی Liquiphant FTL51 در نقطهٔ حداکثر نصب شد — همان اصل «اندازهگیری پیوسته + سوئیچ حفاظتی جدا» که در استانداردهای ایمنی مخازن توصیه میشود.
نتیجه برای مشتری
سطح واقعی مخازن، در حد سانتیمتر و مستقل از غلظت، برای اولین بار روی مانیتور اتاق کنترل نشست. سرریز و خشککارکردن پمپ با اینترلاکهای سطح بالا/پایین حذف شد؛ پمپها روی سیگنال قابلاعتماد به کنترل خودکار رفتند و قرائت دستی از برنامه حذف شد؛ ظرفیت اسمی مخازن قابل استفاده شد و موجودیگیری نشاسته و آب برای برنامهریزی تولید معتبر شد — یعنی کاهش هدررفت ماده و آب، همان هدفی که در مقالهٔ مدیریت مصرف دنبالش هستیم. سیگنالها با ۴-۲۰ میلیآمپر و HART به PLC رفت و دادههای عیبیابی سنسورها هم در دسترس تیم نگهداری قرار گرفت.
درسهای این پروژه برای صنایع دیگر
این داستان مخصوص نشاسته نیست. هر جا دانسیته تغییر میکند — شربت و ملاس در قند، خمیر و دوغاب در کاغذسازی و سیمان، لجن در تصفیهخانه، محلولهای با غلظت متغیر در پتروشیمی و دارویی — هیدرواستاتیک تکنقطهای عدد سطح را با خطای دانسیته آلوده میکند. قاعدهٔ سرانگشتی ما: اگر دانسیته بیش از چند درصد تغییر میکند، یا رادار بگذارید، یا دانسیته را هم اندازه بگیرید. برای فرایندهایی که دانسیتهٔ دقیق خط لوله هم لازم است، فلومتر کوریولیس Promass F 300 همزمان دبی جرمی و دانسیته را میدهد — جزئیات در مقالهٔ کوریولیس. و اگر ارتفاع ستون آب در چاه مسئلهٔ شماست، داستان اندازهگیری سطح چاههای عمیق را بخوانید.
پرسش پرتکرار: چرا از اول رادار نگذاشتند؟
چون در زمان طراحی، مخزن «مخزن آب» بود و هیدرواستاتیک انتخاب درست و اقتصادیای بود؛ فرایند بعدها تغییر کرد و ابزار با آن تغییر نکرد. این الگو در اکثر کارخانههای ایران تکرار میشود: ابزار دقیق برای فرایند روز اول انتخاب شده و امروز فرایند چیز دیگری است. بازبینی دورهای «آیا فرضهای اندازهگیری هنوز برقرارند؟» ارزانترین کار نگهداری است — و کاری است که در بازدیدهای فنی فن کنترل بدون هزینه انجام میدهیم.
پروژهٔ شما چه شکلی است؟
اگر مخزنی دارید که عددش را باور نمیکنید، این چند مورد را برای ما بفرستید: ارتفاع و قطر مخزن، نوع سیال و دامنهٔ تغییر دانسیته، وجود همزن/کف/بخار، نازلهای موجود و سیستم کنترل. تیم فنی فن کنترل، مثل همین پروژه، سه گزینه را با قیمت کنار هم میگذارد و راهحل هر مخزن را جدا پیشنهاد میکند. سبد کامل سطحسنجی — از رادارهای اندرس و وگا تا هیدرواستاتیک، اولتراسونیک و سوئیچهای حفاظتی — در نقشهٔ A تا Z فروشگاه در دسترس شماست. تجهیزات اندازهگیری سطح مخازن بلند را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با مشاورهٔ انتخاب و پشتیبانی راهاندازی.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
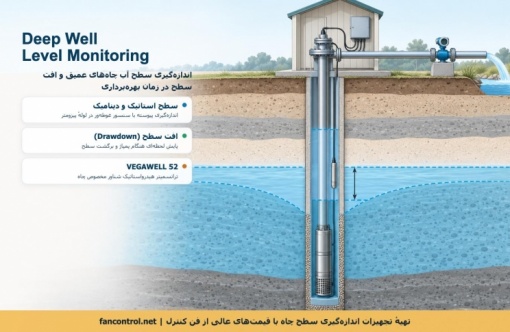
در بسیاری از دشتهای ایران، سطح آب زیرزمینی هر سال پایینتر میرود؛ پمپی که پارسال راحت کار میکرد، امسال هوا میکشد و برق بیشتری میسوزاند و مجوز برداشت هم دیگر بدون کنتور و پایش سطح تمدید نمیشود. اندازهگیری درست سطح آب چاههای عمیق — و مهمتر از آن، افت سطح در زمان بهرهبرداری — دیگر یک کار پژوهشی نیست؛ ابزار روزمرهٔ مدیریت چاه است. در این راهنما تعاریف پایه، روشهای اندازهگیری، تجهیزات مناسب (از جمله VEGAWELL 52 و Waterpilot FMX21) و روش عملی ثبت افت را مرور میکنیم.
سه عددی که هر بهرهبردار چاه باید بداند
سطح استاتیک (SWL): تراز آب وقتی پمپ مدت کافی خاموش بوده و سفره به تعادل رسیده. سطح دینامیک (DWL): تراز آب در حین پمپاژ با دبی مشخص. افت (Drawdown): تفاضل این دو؛ عددی که رفتار چاه و سفره را لو میدهد. از تقسیم دبی بر افت، ظرفیت ویژه (مثلاً لیتر بر ثانیه بر متر افت) به دست میآید — بهترین شاخص سلامت چاه: اگر با گذشت زمان کم شود، یا اسکرین گرفته یا سفره خسته شده. عدد چهارم هم مهم است: افت مجاز، یعنی پایینترین سطحی که پمپ هنوز غوطهوریِ کافی دارد و کاویتاسیون نمیکند — همان مرزی که حفاظت پمپ باید روی آن تنظیم شود؛ مبانی ایستگاه پمپاژ و شبکهٔ آب را در مقالههای جداگانه گفتهایم.
چرا افت با زمان تغییر میکند؟
با شروع پمپاژ، مخروط افت اطراف چاه شکل میگیرد و DWL در دقایق اول سریع و بعد آهسته پایین میرود تا به تعادل نزدیک شود؛ در فصل خشک، تداخل چاههای همسایه و سالهای کمبارش، سطح استاتیک هم پایین میآید. اگر افت در دبی ثابت ماهبهماه بیشتر میشود، سه مقصر معمول دارید: گرفتگی اسکرین و گراولپک، فرسودگی پمپ، یا تخلیهٔ سفره. تشخیص بین این سه فقط با ثبت پیوستهٔ سطح و دبی ممکن است — نه با یک اندازهگیری سالانه.
روشهای اندازهگیری سطح آب چاه
۱) سنسور هیدرواستاتیک غوطهور — استاندارد امروز. یک ترانسمیتر فشار باریک با کابل، درون لولهٔ پیزومتر (لولهٔ مشاهدهای) کنار ستون پمپ تا زیر پایینترین سطح دینامیک پایین میرود و فشار ستون آب را میسنجد (P = ρgh). کابل مخصوص آن لولهٔ تهویه دارد تا فشار جو حذف شود و خروجی ۴-۲۰ میلیآمپر یا HART پیوسته به تابلو میرسد. دو انتخاب مرجع در فن کنترل: VEGAWELL 52 با سل سرامیکی CERTEC — مقاوم به ضربه، اضافهبار و میعان، مخصوص چاه و مخازن آب — و Waterpilot FMX21 اندرس هاوزر با قطر ۲۲ میلیمتر و سنسور دمای اختیاری که در مقالهٔ جداگانه کامل معرفی شده. هر دو برای پایش دائم و اتصال به دیتالاگر/تلهمتری ساخته شدهاند.
۲) عمقیاب الکتریکی (دیپر). نوار مدرج با پروب که هنگام تماس با آب بوق میزند؛ ساده، ارزان و دقیق — اما دستی. جای آن در بازدید دورهای و کالیبراسیون سنسور دائم است، نه پایش لحظهای.
۳) روش لولهٔ هوا (Airline). لولهای تا زیر سطح آب، تزریق هوا و خواندن فشار با گیج فشار یا ترانسمیتر؛ روش کلاسیک چاههای قدیمی، مناسب جایی که نمیتوان سنسور پایین فرستاد، ولی دقت و تکرارپذیری کمتری دارد.
۴) رادار و اولتراسونیک. در چاه عمیق با لولهٔ باریک، مرطوب و پُر از موانع، اندازهگیری غیرتماسی معمولاً ناپایدار است؛ جای درست آنها مخزن ذخیرهٔ کنار چاه و چاهکهای عریض است — مثل VEGAPULS 61 یا Micropilot FMR20B. قاعدهٔ انتخاب: چاه عمیق → غوطهور؛ چک دورهای → دیپر؛ مخزن → رادار.
اندازهگیری افت در زمان بهرهبرداری؛ روش عملی
① پیش از استارت، سطح استاتیک را ثبت کنید (پمپ دستکم چند ساعت خاموش). ② پمپ را با دبی ثابت روشن کنید و سطح دینامیک را در دقیقههای ۱، ۲، ۵، ۱۰، ۲۰، ۳۰، ۶۰ و بعد هر ساعت بخوانید — این همان آزمون پمپاژ با دبی ثابت است؛ اگر با چند دبی پلهای تکرار شود، «آزمون پلهای» میشود و رابطهٔ دبی-افت را میدهد. ③ بعد از خاموشی، بازیابی سطح را هم ثبت کنید؛ سرعت برگشت، گویای نفوذپذیری سفره است. ④ ظرفیت ویژه را محاسبه و با دورههای قبل مقایسه کنید. سنسور غوطهور دائم، همهٔ اینها را خودکار انجام میدهد؛ فقط باید دبی هم همزمان ثبت شود.
سطح + دبی = مدیریت واقعی چاه
افت بدون دبی، عددی نصفه است. یک فلومتر الکترومغناطیسی روی خط خروجی — ABB WaterMaster یا Promag W — دبی لحظهای و حجم تجمعی را میدهد؛ همان چیزی که کنتور هوشمند چاه برای مجوز برداشت میخواهد و همان چیزی که با سطح، راندمان چاه را میسازد. دو خروجی ۴-۲۰ میلیآمپر (سطح و دبی) به یک دیتالاگر یا PLC کوچک برسد: حفاظت پمپ با حد پایین سطح (قطع یا کاهش دور درایو پیش از رسیدن به افت مجاز)، آلارم روند افت، و گزارش ماهانه — بدون بازدید حضوری. برای چاههای پراکنده، مودم تلهمتری همان دو سیگنال را به دفتر میآورد؛ اگر مخزن ذخیره هم دارید، پایش بیسیم FWR30 مکمل خوبی است.
چکلیست خرید سنسور سطح چاه
رنج: فاصلهٔ محل نصب سنسور تا بالاترین سطح آب + حاشیه (مثلاً سنسور در ۱۲۰ متر، آب در ۶۰ متر → رنج ۱۰۰ متر ستون آب). طول کابل: تا سرچاه و تابلو، نه فقط عمق. لولهٔ پیزومتر: حداقل ۱ اینچ برای سنسور ۲۲ میلیمتری، ترجیحاً با درپوش شیاردار. دما: نسخهٔ Pt100 برای مطالعات کیفی. صاعقه: حفاظت اضافهولتاژ در تابلو الزامی است. آب شرب: نسخهٔ دارای تأییدیه. برای مخازن تحتفشار سراغ اختلاف فشار و برای فشار خط Cerabar PMP51 بروید؛ راهنمای کلی در انتخاب تجهیزات و نقشهٔ A تا Z.
تهیه از فن کنترل
فن کنترل تجهیزات کامل پایش چاه را تأمین میکند: سنسورهای غوطهور VEGAWELL 52 و Waterpilot FMX21، فلومترهای آب، ترانسمیترهای فشار و مشاورهٔ طراحی سامانهٔ ثبت و حفاظت. عمق چاه، سطح تقریبی آب و دبی پمپ را بفرستید تا رنج و طول کابل را محاسبه و پیشفاکتور بدهیم. سطحسنج VEGAWELL 52، Waterpilot FMX21 و سایر تجهیزات پایش چاه و منابع آب را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
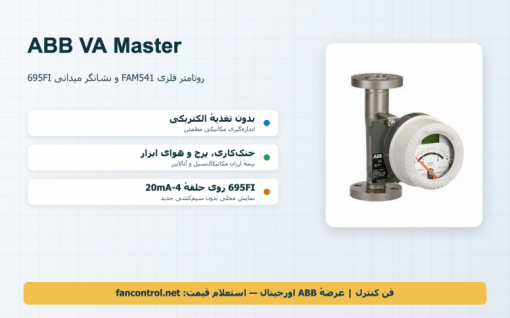
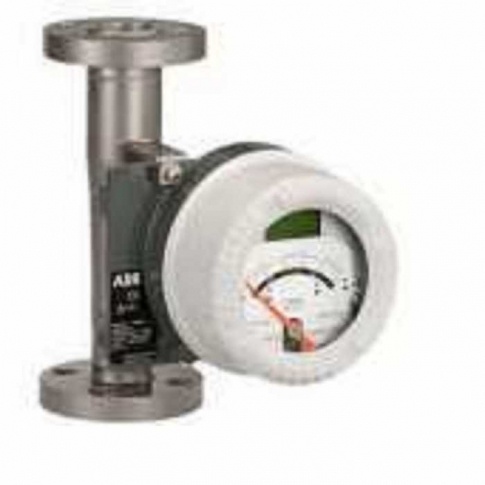
هر حلقهٔ اندازهگیری به دو چیز ساده هم نیاز دارد: یک نشانگر محلی که بیبرق و بیواسطه «الان چقدر است» را بگوید، و در جریانهای کوچک، فلومتری که بدون تغذیه و الکترونیک کار کند. ABB برای هر دو، پاسخ کلاسیک دارد: روتامتر فلزی VA Master FAM541 و نشانگر سیگنال میدانی 695FI. این مقاله کاربرد درست هر دو را میگوید — دو قطعهٔ کوچک که کیفیت بهرهبرداری را بزرگ میکنند.
روتامتر فلزی چگونه کار میکند؟
اصل Variable Area ساده و مطمئن است: سیال از مخروط بالارونده عبور میکند و شناور را تا نقطهٔ تعادل بالا میبرد؛ موقعیت شناور، مستقیم دبی است. در نسخهٔ فلزی FAM541، موقعیت شناور مغناطیسی به عقربهٔ بیرونی منتقل میشود — پس برخلاف روتامتر شیشهای، برای فشار و دمای بالا و سیالات خطرناک هم امن است. بدون تغذیه کار میکند، افت فشار کم و ثابتی دارد و گزینههای سوئیچ آلارم و خروجی 4-20mA نیز روی همان بدنه سوار میشود.
کجا روتامتر انتخاب اول است؟
جریانهای پیوستهٔ کوچک که فقط باید «برقرار» بمانند: آب خنککاری آببندها و یاتاقانها، پرج گاز یا مایع روی تجهیزات ابزار دقیق، هوای اندازهگیری، دوزهای شستوشو. جایی که قطع جریان یعنی خسارت (سوختن مکانیکالسیل چند ده میلیونی)، یک FAM541 با سوئیچ حداقل، ارزانترین بیمهٔ ممکن است. برای اندازهگیریهای دقیق و ثبتشونده، البته سراغ مگمتر یا کوریولیس بروید — نقش روتامتر پایش و حفاظت است، نه حسابداری؛ راهنمای انتخاب فناوری در مقالهٔ انتخاب تجهیزات.
نکات نصب روتامتر
نصب عمودی با جریان رو به بالا الزامی است؛ صافی بالادست بگذارید تا ذره، شناور را نچسباند؛ برای سیال ویسکوز یا چگالی غیرآب، هنگام سفارش مشخصات سیال را بدهید تا مقیاس صفحه برای همان سیال کالیبره شود — روتامترِ «مقیاس آب» روی سیال دیگر عدد غلط میدهد؛ و پس از نصب، رنج کاری را در یکسوم میانی صفحه نگه دارید.
695FI؛ نمایشگر حلقه، بدون برق جدا
نشانگر میدانی 695FI روی همان حلقهٔ ۴-۲۰ میلیآمپر سری میشود و از خود حلقه تغذیه میگیرد: کنار مخزن، سر چاه، بالای پمپ — هر جا اپراتور باید عدد را ببیند ولی ترانسمیتر نمایشگر ندارد یا دور است. مقیاس آن به واحد فرایند (متر، بار، مترمکعب) قابل تنظیم است و افت ولتاژ ناچیزش حلقه را اذیت نمیکند. در گشتهای بهرهبرداری و تحویل شیفت، همین نمایشگرهای ساده جلوی نیمی از «به نظرم درست کار نمیکرد»ها را میگیرند؛ در مقالهٔ گیج یا ترانسمیتر گفتیم که قرائت محلی حذفشدنی نیست — 695FI راه ارزان همین اصل برای حلقههای موجود است.
پرسش پرتکرار: روتامتر یا سوئیچ فلو؟
سوئیچ فلو فقط «هست/نیست» میگوید و وقتی میفهمید کم شده که قطع شده؛ روتامتر روند را نشان میدهد — جریان خنککاری که ماهبهماه پایین میآید، گرفتگی صافی را از هفتهها قبل لو میدهد. به همین دلیل الگوی حرفهای، روتامتر با سوئیچ داخلی است: هم چشم، هم آلارم، روی یک بدنه و بیبرق. اختلاف قیمت با سوئیچ ساده، در اولین سیل نجاتیافته برمیگردد.
چکلیست سریع پیش از سفارش
روتامتر: سیال (نوع/چگالی/ویسکوزیته/دما/فشار)، رنج دبی و واحد، اتصال (رزوه/فلنج) و جنس، جهت نصب عمودی تأییدشده، سوئیچ یا خروجی؟ نشانگر 695FI: رنج و واحد نمایش، محل نصب (فیلد/تابلو) و کلاس حفاظتی. هر دو را همزمان با ترانسمیتر اصلی سفارش دهید تا رزوه و متعلقات یکجا جور شود — همان توصیهٔ همیشگی مقالهٔ متعلقات.
سه جای خالی پرتکرار در کارخانهها
خنککاری مکانیکالسیل پمپها: یک FAM541 با سوئیچ حداقل روی هر خط آببندی — ارزانتر از یک بار سوختن سیل. پرج تجهیزات ابزار دقیق: نیتروژن یا هوای پرج آنالایزرها و ترانسمیترهای فشار در محیط غبارآلود، با روتامتر کوچک و شیر سوزنی تا دبی پرج همیشه در بازهٔ درست بماند. حلقههای بینمایشگر: ترانسمیترهای قدیمی یا نصبشده در ارتفاع، با یک 695FI پای دستگاه خوانا میشوند — بدون سیمکشی جدید. هر سه، هزینهٔ کم و دردسرِ حذفشدهٔ زیاد.
خرید از فن کنترل
برای روتامتر بفرستید: سیال و مشخصاتش، رنج دبی، فشار/دما، اتصال و نیاز به سوئیچ/خروجی؛ برای 695FI فقط رنج و واحد نمایش. هر دو قلم بهصورت اورجینال ABB تأمین میشود و کنار سبد اصلی — ترانسمیترهای 266، سری 265/264، واترمستر و تجهیزات دما — در راهنمای برند ABB و نقشهٔ A تا Z جای خودش را دارد. روتامتر FAM541 و نشانگر 695FI را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — برای پایش یوتیلیتیها هم سری به مقالهٔ مدیریت انرژی بزنید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.