داستان موفقیت فن کنترل: اندازهگیری دقیق سطح مخازن بلند نشاسته و آب با دانسیتهٔ متغیر
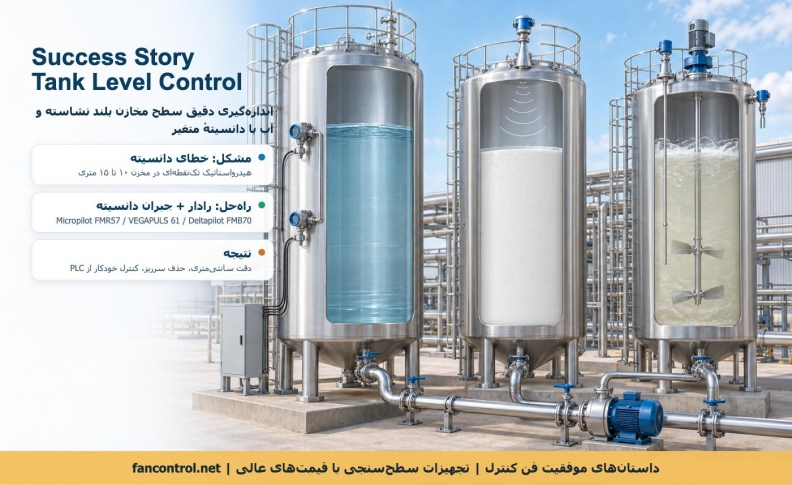
داستانهای موفقیت فن کنترل — شمارهٔ ۱. در این سری، پروژههای واقعیای را روایت میکنیم که تیم فنی فن کنترل در آنها یک مشکل ملموس اندازهگیری را حل کرده است؛ بدون نام مشتری، اما با تمام جزئیات فنی که برای شما قابل استفاده است. داستان اول از یک کارخانهٔ نشاسته و گلوکز شروع میشود: مخازن بلند ۱۰ تا ۱۵ متری، سیالی که هر ساعت غلظتش تغییر میکند، و ترانسمیترهایی که هر روز عددی متفاوت از «واقعیت» نشان میدادند.
مشکل: مخزن پر بود، ترانسمیتر میگفت نیمه
واحد نشاستهسازی، آب و سوسپانسیون نشاسته را در چند مخزن عمودی بلند ذخیره و بین مراحل فرایند جابهجا میکند. سطح این مخازن با ترانسمیتر هیدرواستاتیک نصبشده در کف اندازهگیری میشد — روشی درست و رایج برای آب. اما هیدرواستاتیک، سطح را نمیبیند؛ فشار ستون سیال را میبیند و با یک دانسیتهٔ فرضی به ارتفاع ترجمه میکند. وقتی مخزن یک روز آب تقریباً خالص دارد و روز بعد سوسپانسیون غلیظ نشاسته با دانسیتهٔ بهمراتب بالاتر، همان فشار به دو ارتفاع کاملاً متفاوت ترجمه میشود. نتیجه در عمل: در مخزن ۱۲ متری، خطای سطح بهراحتی به بیش از یک متر میرسید — ترانسمیتر «۸۰ درصد» میگفت و مخزن سرریز میکرد، یا «۳۰ درصد» میگفت و پمپ خشک کار میکرد.
هزینهٔ پنهان یک عدد غلط
اپراتورها راهحل خودشان را پیدا کرده بودند: قرائت را «تجربی» تصحیح میکردند، برای ایمنی مخزن را زیر ظرفیت نگه میداشتند و پمپها را زودتر خاموش میکردند. یعنی ظرفیت واقعی ذخیرهسازی کمتر از ظرفیت اسمی، موجودیگیری مواد غیرقابلاعتماد، و هر سرریز یعنی هدررفت نشاسته و آب، شستوشوی محوطه و توقف. کنترل خودکار روی این سیگنال هم عملاً غیرممکن بود؛ همان چیزی که در راهنمای سطحسنجهای اندرس هاوزر بارها گفتهایم: ابزاری که به آن اعتماد ندارید، بدتر از نداشتن ابزار است، چون تصمیمها را روی عدد غلط میسازد.
تشخیص: مسئله سنسور نبود، فیزیک بود
در بازدید فنی، اول همان کاری را کردیم که همیشه توصیه میکنیم: ترانسمیترها را با کالیبراتور مرجع (مقالهٔ کالیبراتورها) چک کردیم. همه سالم بودند و دقیق فشار میخواندند. خطا از سنسور نبود؛ از فرض ثابتبودن دانسیته بود. با نمونهگیری از چند مخزن در ساعات مختلف، دامنهٔ تغییر دانسیته مستند شد و روشن شد که هیچ تنظیم و کالیبراسیونی نمیتواند این خطا را حذف کند. سه راه پیش رو بود که هر سه را روی میز گذاشتیم — و جالب اینکه جواب برای همهٔ مخازن یکی نبود.
راهحل اول: رادار غیرتماسی، مستقل از دانسیته
برای مخازن اصلی سوسپانسیون، جواب قطعی رادار غیرتماسی بود: رادار زمان رفتوبرگشت موج تا سطح را میسنجد و به دانسیته، دما و غلظت هیچ کاری ندارد؛ با سیال هم تماس ندارد، پس رسوب نشاسته و بهداشت فرایند غذایی هم مشکلی ایجاد نمیکند. دو گزینهٔ ردهٔ اول در سبد فن کنترل پیش پای مشتری گذاشته شد — Micropilot FMR57 اندرس هاوزر و VEGAPULS 61 وگا — که هر دو برای مخزن ۱۵ متری با ذخیرهٔ کافی رنج دارند و روی نازل بالای مخزن، بدون توقف طولانی، نصب میشوند. نکتهٔ مهندسی: محل نازل باید از دیوارهٔ مخزن، نردبان داخلی و ورودی سیال فاصله داشته باشد تا انعکاسهای مزاحم شکل نگیرد؛ همین جزئیات، تفاوت رادارِ «کار میکند» و رادارِ «هر هفته آلارم میدهد» است.
راهحل دوم: هیدرواستاتیک با جبران دانسیته
در مخازنی که تعویض کامل ابزار توجیه اقتصادی نداشت یا نازل بالایی مناسب رادار وجود نداشت، هیدرواستاتیک را حفظ کردیم اما فیزیک را درست کردیم: بهجای یک سنسور، دو نقطهٔ فشار در دو ارتفاع معلوم. اختلاف فشار دو نقطه با فاصلهٔ ثابتشان، دانسیتهٔ لحظهای سیال را میدهد و با همان دانسیته، فشار سنسور کف به ارتفاع واقعی ترجمه میشود — محاسبهای ساده در PLC که خطای دانسیته را از ریشه حذف میکند. ابزار این روش، Deltapilot FMB70 با دیافراگم سرامیکی مقاوم به رسوب و Cerabar S PMC71 بود؛ منطق آن هم همانی است که در مقالهٔ اختلاف فشار توضیح دادهایم. هدیهٔ جانبی این روش: دانسیتهٔ سیال هم بهصورت زنده در اختیار اتاق کنترل قرار گرفت — عددی که خودش برای پایش غلظت نشاسته ارزش فرایندی دارد.
راهحل سوم: رادار هدایتشده برای مخازن شلوغ
یک گروه از مخازن همزن داشت و سطحشان کف و تلاطم؛ برای رادار آزاد شرایط ایدهآل نیست. اینجا رادار هدایتشده پیشنهاد شد: موج روی یک میله یا کابل داخل مخزن حرکت میکند، از کف و تلاطم کم اثر میگیرد و باز هم مستقل از دانسیته کار میکند. برای حفاظت نهایی در برابر سرریز، مستقل از سیستم اندازهگیری، لول سوئیچ لرزشی Liquiphant FTL51 در نقطهٔ حداکثر نصب شد — همان اصل «اندازهگیری پیوسته + سوئیچ حفاظتی جدا» که در استانداردهای ایمنی مخازن توصیه میشود.
نتیجه برای مشتری
سطح واقعی مخازن، در حد سانتیمتر و مستقل از غلظت، برای اولین بار روی مانیتور اتاق کنترل نشست. سرریز و خشککارکردن پمپ با اینترلاکهای سطح بالا/پایین حذف شد؛ پمپها روی سیگنال قابلاعتماد به کنترل خودکار رفتند و قرائت دستی از برنامه حذف شد؛ ظرفیت اسمی مخازن قابل استفاده شد و موجودیگیری نشاسته و آب برای برنامهریزی تولید معتبر شد — یعنی کاهش هدررفت ماده و آب، همان هدفی که در مقالهٔ مدیریت مصرف دنبالش هستیم. سیگنالها با ۴-۲۰ میلیآمپر و HART به PLC رفت و دادههای عیبیابی سنسورها هم در دسترس تیم نگهداری قرار گرفت.
درسهای این پروژه برای صنایع دیگر
این داستان مخصوص نشاسته نیست. هر جا دانسیته تغییر میکند — شربت و ملاس در قند، خمیر و دوغاب در کاغذسازی و سیمان، لجن در تصفیهخانه، محلولهای با غلظت متغیر در پتروشیمی و دارویی — هیدرواستاتیک تکنقطهای عدد سطح را با خطای دانسیته آلوده میکند. قاعدهٔ سرانگشتی ما: اگر دانسیته بیش از چند درصد تغییر میکند، یا رادار بگذارید، یا دانسیته را هم اندازه بگیرید. برای فرایندهایی که دانسیتهٔ دقیق خط لوله هم لازم است، فلومتر کوریولیس Promass F 300 همزمان دبی جرمی و دانسیته را میدهد — جزئیات در مقالهٔ کوریولیس. و اگر ارتفاع ستون آب در چاه مسئلهٔ شماست، داستان اندازهگیری سطح چاههای عمیق را بخوانید.
پرسش پرتکرار: چرا از اول رادار نگذاشتند؟
چون در زمان طراحی، مخزن «مخزن آب» بود و هیدرواستاتیک انتخاب درست و اقتصادیای بود؛ فرایند بعدها تغییر کرد و ابزار با آن تغییر نکرد. این الگو در اکثر کارخانههای ایران تکرار میشود: ابزار دقیق برای فرایند روز اول انتخاب شده و امروز فرایند چیز دیگری است. بازبینی دورهای «آیا فرضهای اندازهگیری هنوز برقرارند؟» ارزانترین کار نگهداری است — و کاری است که در بازدیدهای فنی فن کنترل بدون هزینه انجام میدهیم.
پروژهٔ شما چه شکلی است؟
اگر مخزنی دارید که عددش را باور نمیکنید، این چند مورد را برای ما بفرستید: ارتفاع و قطر مخزن، نوع سیال و دامنهٔ تغییر دانسیته، وجود همزن/کف/بخار، نازلهای موجود و سیستم کنترل. تیم فنی فن کنترل، مثل همین پروژه، سه گزینه را با قیمت کنار هم میگذارد و راهحل هر مخزن را جدا پیشنهاد میکند. سبد کامل سطحسنجی — از رادارهای اندرس و وگا تا هیدرواستاتیک، اولتراسونیک و سوئیچهای حفاظتی — در نقشهٔ A تا Z فروشگاه در دسترس شماست. تجهیزات اندازهگیری سطح مخازن بلند را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با مشاورهٔ انتخاب و پشتیبانی راهاندازی.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
داستانهای موفقیت فن کنترل — شمارهٔ ۱. در این سری، پروژههای واقعیای را روایت میکنیم که تیم فنی فن کنترل در آنها یک مشکل ملموس اندازهگیری را حل کرده است؛ بدون نام مشتری، اما با تمام جزئیات فنی که برای شما قابل استفاده است. داستان اول از یک کارخانهٔ نشاسته و گلوکز شروع میشود: مخازن بلند ۱۰ تا ۱۵ متری، سیالی که هر ساعت غلظتش تغییر میکند، و ترانسمیترهایی که هر روز عددی متفاوت از «واقعیت» نشان میدادند.
مشکل: مخزن پر بود، ترانسمیتر میگفت نیمه
واحد نشاستهسازی، آب و سوسپانسیون نشاسته را در چند مخزن عمودی بلند ذخیره و بین مراحل فرایند جابهجا میکند. سطح این مخازن با ترانسمیتر هیدرواستاتیک نصبشده در کف اندازهگیری میشد — روشی درست و رایج برای آب. اما هیدرواستاتیک، سطح را نمیبیند؛ فشار ستون سیال را میبیند و با یک دانسیتهٔ فرضی به ارتفاع ترجمه میکند. وقتی مخزن یک روز آب تقریباً خالص دارد و روز بعد سوسپانسیون غلیظ نشاسته با دانسیتهٔ بهمراتب بالاتر، همان فشار به دو ارتفاع کاملاً متفاوت ترجمه میشود. نتیجه در عمل: در مخزن ۱۲ متری، خطای سطح بهراحتی به بیش از یک متر میرسید — ترانسمیتر «۸۰ درصد» میگفت و مخزن سرریز میکرد، یا «۳۰ درصد» میگفت و پمپ خشک کار میکرد.
هزینهٔ پنهان یک عدد غلط
اپراتورها راهحل خودشان را پیدا کرده بودند: قرائت را «تجربی» تصحیح میکردند، برای ایمنی مخزن را زیر ظرفیت نگه میداشتند و پمپها را زودتر خاموش میکردند. یعنی ظرفیت واقعی ذخیرهسازی کمتر از ظرفیت اسمی، موجودیگیری مواد غیرقابلاعتماد، و هر سرریز یعنی هدررفت نشاسته و آب، شستوشوی محوطه و توقف. کنترل خودکار روی این سیگنال هم عملاً غیرممکن بود؛ همان چیزی که در راهنمای سطحسنجهای اندرس هاوزر بارها گفتهایم: ابزاری که به آن اعتماد ندارید، بدتر از نداشتن ابزار است، چون تصمیمها را روی عدد غلط میسازد.
تشخیص: مسئله سنسور نبود، فیزیک بود
در بازدید فنی، اول همان کاری را کردیم که همیشه توصیه میکنیم: ترانسمیترها را با کالیبراتور مرجع (مقالهٔ کالیبراتورها) چک کردیم. همه سالم بودند و دقیق فشار میخواندند. خطا از سنسور نبود؛ از فرض ثابتبودن دانسیته بود. با نمونهگیری از چند مخزن در ساعات مختلف، دامنهٔ تغییر دانسیته مستند شد و روشن شد که هیچ تنظیم و کالیبراسیونی نمیتواند این خطا را حذف کند. سه راه پیش رو بود که هر سه را روی میز گذاشتیم — و جالب اینکه جواب برای همهٔ مخازن یکی نبود.
راهحل اول: رادار غیرتماسی، مستقل از دانسیته
برای مخازن اصلی سوسپانسیون، جواب قطعی رادار غیرتماسی بود: رادار زمان رفتوبرگشت موج تا سطح را میسنجد و به دانسیته، دما و غلظت هیچ کاری ندارد؛ با سیال هم تماس ندارد، پس رسوب نشاسته و بهداشت فرایند غذایی هم مشکلی ایجاد نمیکند. دو گزینهٔ ردهٔ اول در سبد فن کنترل پیش پای مشتری گذاشته شد — Micropilot FMR57 اندرس هاوزر و VEGAPULS 61 وگا — که هر دو برای مخزن ۱۵ متری با ذخیرهٔ کافی رنج دارند و روی نازل بالای مخزن، بدون توقف طولانی، نصب میشوند. نکتهٔ مهندسی: محل نازل باید از دیوارهٔ مخزن، نردبان داخلی و ورودی سیال فاصله داشته باشد تا انعکاسهای مزاحم شکل نگیرد؛ همین جزئیات، تفاوت رادارِ «کار میکند» و رادارِ «هر هفته آلارم میدهد» است.
راهحل دوم: هیدرواستاتیک با جبران دانسیته
در مخازنی که تعویض کامل ابزار توجیه اقتصادی نداشت یا نازل بالایی مناسب رادار وجود نداشت، هیدرواستاتیک را حفظ کردیم اما فیزیک را درست کردیم: بهجای یک سنسور، دو نقطهٔ فشار در دو ارتفاع معلوم. اختلاف فشار دو نقطه با فاصلهٔ ثابتشان، دانسیتهٔ لحظهای سیال را میدهد و با همان دانسیته، فشار سنسور کف به ارتفاع واقعی ترجمه میشود — محاسبهای ساده در PLC که خطای دانسیته را از ریشه حذف میکند. ابزار این روش، Deltapilot FMB70 با دیافراگم سرامیکی مقاوم به رسوب و Cerabar S PMC71 بود؛ منطق آن هم همانی است که در مقالهٔ اختلاف فشار توضیح دادهایم. هدیهٔ جانبی این روش: دانسیتهٔ سیال هم بهصورت زنده در اختیار اتاق کنترل قرار گرفت — عددی که خودش برای پایش غلظت نشاسته ارزش فرایندی دارد.
راهحل سوم: رادار هدایتشده برای مخازن شلوغ
یک گروه از مخازن همزن داشت و سطحشان کف و تلاطم؛ برای رادار آزاد شرایط ایدهآل نیست. اینجا رادار هدایتشده پیشنهاد شد: موج روی یک میله یا کابل داخل مخزن حرکت میکند، از کف و تلاطم کم اثر میگیرد و باز هم مستقل از دانسیته کار میکند. برای حفاظت نهایی در برابر سرریز، مستقل از سیستم اندازهگیری، لول سوئیچ لرزشی Liquiphant FTL51 در نقطهٔ حداکثر نصب شد — همان اصل «اندازهگیری پیوسته + سوئیچ حفاظتی جدا» که در استانداردهای ایمنی مخازن توصیه میشود.
نتیجه برای مشتری
سطح واقعی مخازن، در حد سانتیمتر و مستقل از غلظت، برای اولین بار روی مانیتور اتاق کنترل نشست. سرریز و خشککارکردن پمپ با اینترلاکهای سطح بالا/پایین حذف شد؛ پمپها روی سیگنال قابلاعتماد به کنترل خودکار رفتند و قرائت دستی از برنامه حذف شد؛ ظرفیت اسمی مخازن قابل استفاده شد و موجودیگیری نشاسته و آب برای برنامهریزی تولید معتبر شد — یعنی کاهش هدررفت ماده و آب، همان هدفی که در مقالهٔ مدیریت مصرف دنبالش هستیم. سیگنالها با ۴-۲۰ میلیآمپر و HART به PLC رفت و دادههای عیبیابی سنسورها هم در دسترس تیم نگهداری قرار گرفت.
درسهای این پروژه برای صنایع دیگر
این داستان مخصوص نشاسته نیست. هر جا دانسیته تغییر میکند — شربت و ملاس در قند، خمیر و دوغاب در کاغذسازی و سیمان، لجن در تصفیهخانه، محلولهای با غلظت متغیر در پتروشیمی و دارویی — هیدرواستاتیک تکنقطهای عدد سطح را با خطای دانسیته آلوده میکند. قاعدهٔ سرانگشتی ما: اگر دانسیته بیش از چند درصد تغییر میکند، یا رادار بگذارید، یا دانسیته را هم اندازه بگیرید. برای فرایندهایی که دانسیتهٔ دقیق خط لوله هم لازم است، فلومتر کوریولیس Promass F 300 همزمان دبی جرمی و دانسیته را میدهد — جزئیات در مقالهٔ کوریولیس. و اگر ارتفاع ستون آب در چاه مسئلهٔ شماست، داستان اندازهگیری سطح چاههای عمیق را بخوانید.
پرسش پرتکرار: چرا از اول رادار نگذاشتند؟
چون در زمان طراحی، مخزن «مخزن آب» بود و هیدرواستاتیک انتخاب درست و اقتصادیای بود؛ فرایند بعدها تغییر کرد و ابزار با آن تغییر نکرد. این الگو در اکثر کارخانههای ایران تکرار میشود: ابزار دقیق برای فرایند روز اول انتخاب شده و امروز فرایند چیز دیگری است. بازبینی دورهای «آیا فرضهای اندازهگیری هنوز برقرارند؟» ارزانترین کار نگهداری است — و کاری است که در بازدیدهای فنی فن کنترل بدون هزینه انجام میدهیم.
پروژهٔ شما چه شکلی است؟
اگر مخزنی دارید که عددش را باور نمیکنید، این چند مورد را برای ما بفرستید: ارتفاع و قطر مخزن، نوع سیال و دامنهٔ تغییر دانسیته، وجود همزن/کف/بخار، نازلهای موجود و سیستم کنترل. تیم فنی فن کنترل، مثل همین پروژه، سه گزینه را با قیمت کنار هم میگذارد و راهحل هر مخزن را جدا پیشنهاد میکند. سبد کامل سطحسنجی — از رادارهای اندرس و وگا تا هیدرواستاتیک، اولتراسونیک و سوئیچهای حفاظتی — در نقشهٔ A تا Z فروشگاه در دسترس شماست. تجهیزات اندازهگیری سطح مخازن بلند را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با مشاورهٔ انتخاب و پشتیبانی راهاندازی.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.