

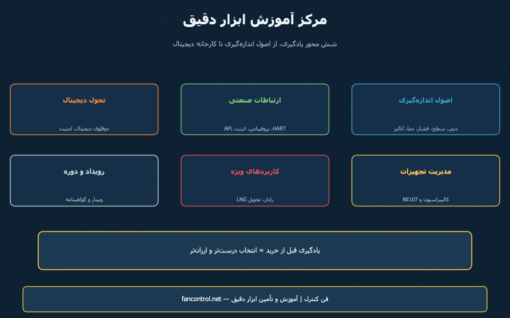
اندرس هاوزر در کنار ساخت تجهیزات، یکی از بهترین «مرکزهای یادگیری» ابزار دقیق دنیا را هم دارد: مجموعهای از دهها مقاله و ویدیوی آموزشی که از اصل کار یک سنسور تا معماری کارخانهٔ دیجیتال را پوشش میدهد. در این مطلب، نقشهٔ آن مسیر یادگیری را به فارسی و با تکیه بر کتابخانهٔ مقالات خود فن کنترل مرور میکنیم — تا هر بخش را که خواستید، عمیقتر در همین سایت بخوانید.
محور ۱: اصول اندازهگیری
پایهٔ همهچیز، فهم اصل کار هر فناوری است — قبل از مقایسهٔ برندها:
- دبی: مغناطیسی، کوریولیس، ورتکس، جرمی حرارتی و اختلاف فشار.
- سطح: رادار، اولتراسونیک، هیدرواستاتیک و DP و سوئیچهای حد؛ روشهای خازنی و رادیومتری هم برای شرایط خاص (مخازن غیرقابل نفوذ) در ادبیات فنی مطرحاند — مقایسهٔ کاربردی در این مقاله.
- فشار و دما: انتخاب ترانسمیتر فشار، سنسور سرامیکی یا فلزی، RTD یا ترموکوپل و ترموول.
- آنالیز مایعات: pH، هدایت الکتریکی و اکسیژن؛ در ردهٔ پیشرفته، طیفسنجی (مثل رامان) برای آنالیز درونخط ترکیبات بهکار میرود که موضوع روز صنایع دارویی و هیدروژن است.
محور ۲: ارتباطات صنعتی و IIoT
سیگنال، زبان مشترک فیلد و کنترل است. مسیر یادگیری از ۴ تا ۲۰ میلیآمپر و HART شروع میشود، با سیمکشی، ارت و شیلد عملی میشود و به پروتکلهای شبکهای میرسد: پروفیباس و پروفینت در تابلوهای زیمنسی (تجهیزات زیمنس)، و نسل تازهٔ Ethernet-APL که اترنت دوسیمه را با تغذیه و ایمنی ذاتی تا خود ترانسمیتر میبرد — فناوریای که پیشتر در خبر Ethernet-APL کرونه معرفی کردیم. لایهٔ بالاتر، OPC UA است: زبان استاندارد رساندن دادهٔ فیلد به سیستمهای IT و تحلیل.
محور ۳: تحول دیجیتال
- دوقلوی دیجیتال: نسخهٔ دادهٔ هر دستگاه (کد سفارش، تنظیمات، سوابق) که سرویس و تعویض را سریع میکند — همان منطقی که در لوپ چک و مستندسازی توصیه کردیم.
- امنیت سایبری: با اترنتی شدن فیلد، جداسازی شبکه، مدیریت دسترسی و بهروزرسانی ایمن تجهیزات جزو الزامات میشود.
- یادگیری ماشین: پر کردن خلأ دادهها و پیشبینی خرابی از روی روند سیگنالها — ادامهٔ طبیعی همان پایش مصرف و روندگیری.
محور ۴: مدیریت تجهیزات (Asset Management)
دو ستون این محور را قبلاً بهتفصیل نوشتهایم: کالیبراسیون دورهای با ثبت As-Found/As-Left و تشخیص وضعیت دستگاهها بر اساس NAMUR NE107 — استانداردی که خطاهای دستگاه را به چهار وضعیت ساده (خرابی، بررسی عملکرد، خارج از مشخصه، نیاز به سرویس) ترجمه میکند تا اپراتور بداند کدام آلارم واقعاً فوری است. تجهیزات HART مثل Deltabar PMD75 و TMT162 همین وضعیتها را گزارش میکنند.
محور ۵: کاربردهای ویژه
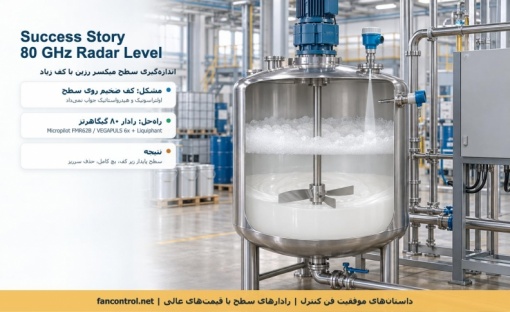
نمونههایی که آموزش را به پروژه وصل میکنند: رادار سطحسنج در مخازن، تحویل و Custody Transfer با فلومتر اولتراسونیک و کوریولیس (ازجمله در LNG)، و اندازهگیری هیدروژن که با موج هیدروژن سبز داغ شده است.
محور ۶: رویدادها و دورهها
گواهینامههای پروتکل (پروفینت، مدباس) و وبینارهای فناوری، مکمل مطالعهاند. اگر تیم شما دورهٔ داخلی میخواهد، کارشناسان فن کنترل برای تجهیزاتی که تأمین میکنیم، آموزش راهاندازی و نگهداری هم ارائه میدهند.
از یادگیری تا خرید
این مسیر آموزشی را با کتابخانهٔ ۷۰+ مقالهٔ فارسی فن کنترل ادامه دهید — از چکلیست استعلام تا راهنمای برندها: اندرس هاوزر، روزمونت، یوکوگاوا و کوبولد. و هر جا به خود تجهیز رسیدید، فن کنترل همهٔ محصولات اندرس هاوزر و برندهای معتبر را با قیمتهای عالی تهیه میکند — مشخصات را بفرستید تا مدل درست و قیمت روز اعلام شود.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
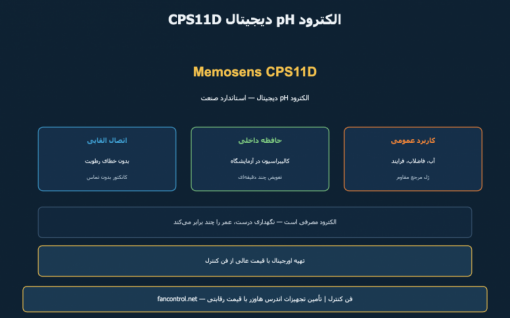
الکترود pH اندرس هاوزر CPS11D پرمصرفترین الکترود pH صنعتی بازار است: شیشهٔ مقاوم، دیافراگم مرجع پایدار و از همه مهمتر سر Memosens — همان اتصال القایی دیجیتالی که مشکل تاریخی رطوبت و نویز کانکتور را حذف کرد.
Memosens یعنی چه؟
سیگنال میلیولتی pH همانجا در سر الکترود دیجیتال میشود و بدون تماس فلزی به کابل میرسد. نتیجه: کانکتور خیس و اکسیدشده دیگر عدد را خراب نمیکند، و چون دادههای کالیبراسیون در حافظهٔ خود الکترود است، کالیبراسیون را در آزمایشگاه انجام میدهید و در سایت فقط تعویض میکنید — چند دقیقه، نه چند ساعت. جزئیات فناوری در راهنمای الکترودهای اندرس.
مشخصات کلیدی
| رنج pH | ۰ تا ۱۴ |
| دما | تا حدود ۱۰۰ درجه (بسته به نسخه) |
| مرجع | ژل با دیافراگم مقاوم |
| اتصال | Memosens؛ رزوه استاندارد هولدر |
| کد نمونه موجود | CPS11D-7BA21 |
کاربردها و نگهداری
آب و فاضلاب (تصفیهخانه)، برج خنککننده و بویلر (رسوب و خوردگی)، فرایندهای شیمیایی عمومی و فلوتاسیون (معدن). سه قانون عمر: هرگز خشک نشود، تمیزکاری منظم، کالیبراسیون با بافر تازه — روش کامل در pH صنعتی و برنامهٔ بازهها در نگهداری پیشگیرانه.
D یا E؟
نسل جدیدتر CPS11E با بهبودهای ساخت و دادههای بیشتر — معرفی در مقالهٔ بعدی. برای ORP هم CPS12D و نسخهٔ ترکیبی CPS16E موجود است.
تهیه CPS11D با قیمت عالی
فن کنترل الکترودهای Memosens را با تاریخ تولید جدید — نکتهٔ حیاتی در کالای مصرفی — اورجینال و با قیمتهای عالی تأمین میکند. فرایند و دما را بفرستید (چکلیست) تا نسخهٔ درست همراه بافر و هولدر پیشنهاد شود.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
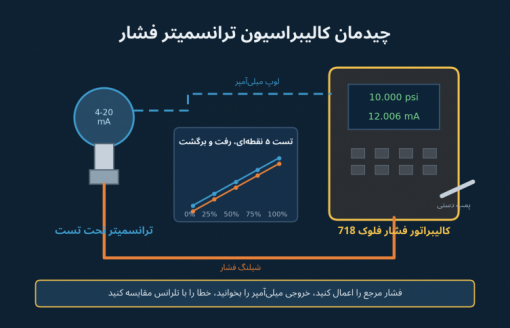
ترانسمیتر فشاری که کالیبره نیست، فقط یک عدد قشنگ روی مانیتور اتاق کنترل است. دریفت سنسور بهمرور زمان اتفاق میافتد — آرام، بیصدا و بدون هیچ آلارمی. تنها راه فهمیدنش، مقایسهٔ دورهای با یک مرجع دقیقتر است؛ کاری که با یک کالیبراتور فشار دستی مثل فلوک 718 در محل نصب و در چند دقیقه انجام میشود.
منطق کالیبراسیون در یک پاراگراف
یک فشار مرجعِ معلوم به ترانسمیتر اعمال میکنید، خروجی 4-20mA آن را میخوانید و با مقدار مورد انتظار مقایسه میکنید. مقدار مورد انتظار هم ساده است: mA = 4 + 16 × (فشار ÷ اسپن). مثلاً روی رنج ۰ تا ۲۰ psi، در فشار ۱۰ psi باید دقیقاً 12mA ببینید. اختلاف این دو عدد، خطای ترانسمیتر است که با تلرانس مجاز لوپ مقایسه میشود.
چرا فلوک 718 این کار را ساده میکند
نکتهٔ کلیدی 718 این است که هر دو طرف معادله را خودش میخواند: پمپ دستی داخلی فشار میسازد، سنسور مرجع داخلی همان فشار را با دقت بالا نشان میدهد و ترمینالهای میلیآمپر، خروجی ترانسمیتر را همزمان اندازه میگیرند — یعنی نه به پمپ جدا نیاز دارید و نه به مولتیمتر جدا. سه مدل بر اساس رنج فشار:
- فلوک 718 مدل 1G — فشارهای بسیار کم (حدود ۷۰ میلیبار)، مناسب درفتگیج و کاربردهای HVAC و لول هیدرواستاتیک کمعمق.
- فلوک 718 مدل 30G — تا حدود ۲ بار؛ پرکاربردترین مدل برای لوپهای فرایندی معمول.
- فلوک 718 مدل 300G — تا حدود ۲۰ بار برای رنجهای بالاتر.
برای تست بقیهٔ لوپ (کارت PLC، نشانگر، رکوردر) هم کالیبراتور لوپ فلوک 715 سیگنال میلیآمپر و ولت تزریق میکند، و یک مولتیمتر فلوک 77 IV همیشه کنار دست تکنسین ابزار دقیق جا دارد.
روال درست تست: پنج نقطه، رفت و برگشت
- وضعیت اولیه (As-Found) را ثبت کنید: قبل از هر تنظیمی، خطای فعلی را مستند کنید — همین رکورد است که نشان میدهد دستگاه در دورهٔ گذشته قابل اعتماد بوده یا نه.
- پنج نقطه بالا بروید و پنج نقطه پایین بیایید: ۰، ۲۵، ۵۰، ۷۵ و ۱۰۰ درصد اسپن. مسیر برگشت را حذف نکنید؛ هیسترزیس فقط در برگشت خودش را نشان میدهد.
- اگر خطا از تلرانس بیشتر بود، تنظیم کنید: ابتدا زیرو تریم (بهخصوص بعد از نصب، برای اثر وضعیت نصب)، بعد در صورت نیاز تریم کامل رنج.
- وضعیت نهایی (As-Left) را ثبت کنید و برچسب تاریخ کالیبراسیون بزنید.
دو قاعدهٔ کوچک اما مهم
- مرجع باید بهقدر کافی دقیقتر باشد: قاعدهٔ متداول، نسبت دقت حداقل ۴ به ۱ بین مرجع و دستگاه تحت تست است؛ با مرجع همدقتِ خود ترانسمیتر، عملاً چیزی را تأیید نکردهاید.
- دورهٔ کالیبراسیون تابع اهمیت لوپ است: برای اغلب لوپها سالانه معمول است؛ لوپهای حساس یا دارای سابقهٔ دریفت، کوتاهتر.
این روال برای ترانسمیترهای فشاری که از ما تهیه کردهاید — از ویکا A10 و ویکا S10 تا روزمونت 3051S — یکسان است. برای انتخاب مدل کالیبراتور متناسب با رنجهای کاریتان با ما تماس بگیرید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
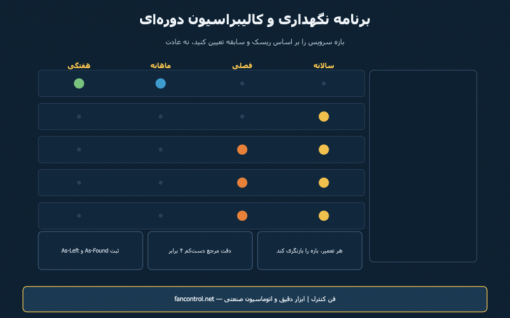
کالیبراسیون یک رویداد نیست، یک برنامه است. دستگاهی که امروز درست میخواند، شش ماه بعد ممکن است بهآرامی دریفت کرده باشد بدون آنکه هیچ آلارمی بدهد. هدف نگهداری پیشگیرانه این است که این تغییر تدریجی را قبل از آنکه به محصول ضایع، توقف خط یا حادثه تبدیل شود، پیدا کنید.
بازهٔ کالیبراسیون را چطور تعیین کنیم؟
«سالی یک بار» یک عادت است، نه یک روش. بازهٔ درست بر اساس چند عامل تعیین میشود:
- پیامد خطا: اگر خطای یک درصد باعث ضایعات یا ریسک ایمنی شود، بازه باید کوتاهتر باشد.
- سختی شرایط: دمای بالا، لرزش، سیال خورنده و سیکلهای حرارتی، دریفت را تسریع میکنند.
- سابقهٔ خود دستگاه: اگر در سه کالیبراسیون متوالی، انحراف در محدودهٔ قابل قبول بوده، میتوان بازه را بلندتر کرد؛ و برعکس.
- الزامات بیرونی: استانداردهای صنعت، ممیزی مشتری یا الزامات قانونی.
As-Found و As-Left
مهمترین بخش هر گزارش کالیبراسیون، ثبت وضعیت پیش از تنظیم (As-Found) است. اگر تکنسین دستگاه را مستقیماً تنظیم کند و فقط وضعیت نهایی را ثبت کند، اطلاعات دریفت برای همیشه از دست میرود و شما هرگز نمیفهمید بازهٔ کالیبراسیون درست انتخاب شده یا نه. همچنین اگر As-Found خارج از تلورانس باشد، باید بررسی شود که محصول تولیدشده در آن بازه تحت تأثیر قرار گرفته است یا خیر.
نسبت دقت مرجع
دستگاه مرجع باید بهطور معمول دستکم چهار برابر دقیقتر از دستگاه تحت آزمون باشد. کالیبراتوری مانند کالیبراتور فشار فلوک 718 و کالیبراتور لوپ فلوک 715 برای همین کار طراحی شدهاند. فهرست کامل ابزار کارگاهی را در کیف ابزار تکنسین ابزار دقیق و روش عملی کالیبراسیون فشار را در این مقاله آوردهایم.
برنامهٔ سرویس بر اساس نوع تجهیز
آنالایزرها و الکترودها — کوتاهترین بازه
الکترود pH و ORP مصرفیاند: غشای شیشهای پیر میشود و محلول مرجع آلوده میشود. بازهٔ بازبینی معمولاً هفتگی تا ماهانه است و شامل تمیزکاری، بررسی شیب (Slope) و افست میشود. جزئیات در اندازهگیری pH صنعتی. سنسور هدایت الکتریکی هم به رسوب و پولاریزاسیون حساس است؛ به مقالهٔ EC مراجعه کنید. برای سیستمهای آب صنعتی، این پایش بخشی از برنامهٔ کنترل رسوب و خوردگی است.
ترانسمیترهای فشار و دما
معمولاً بازهٔ سالانه کافی است، مگر در سرویس سخت. برای فشار، بررسی صفر در شرایط بدون فشار سریعترین شاخص سلامت است. برای دما، تست مقایسهای در محل با یک مرجع قابل حمل انجام میشود. اگر ترانسمیتر HART دارد، تشخیص خطای داخلی و ساعت کارکرد را هم بخوانید؛ به مقالهٔ ترانسمیتر دما و ۴ تا ۲۰ میلیآمپر و HART مراجعه کنید.
فلومترها و سطحسنجها
فلومتر مغناطیسی و کوریولیس معمولاً با تست صفر و بررسی سلامت سیمپیچ و الکترود صحهگذاری میشوند. برای روتامتر و توربین، بازرسی چشمی و بررسی گرفتگی مهمتر از کالیبراسیون است. در سطحسنجهای راداری و اولتراسونیک، بررسی اکوی کاذب و تمیزی آنتن در برنامه قرار میگیرد.
شیرها و المانهای نهایی
شیر کنترل بیشترین قطعهٔ متحرک را دارد و بنابراین بیشترین نیاز به سرویس. موارد دورهای: بررسی نشتی پکینگ، تست استروک، بررسی هیسترزیس و کیفیت هوای ابزار دقیق. برای شیرهای ایمنی که سالها حرکت نمیکنند، تست جزئی حرکت (Partial Stroke) راهی برای اطمینان از گیر نکردن است. به مقالهٔ پوزیشنر و شیر کنترل و محاسبه Cv مراجعه کنید.
سوئیچها و اینترلاکهای ایمنی
یک پرشر سوئیچ حفاظتی ممکن است سالها هرگز عمل نکند؛ تنها راه اطمینان، تست دورهای عملکرد است. نقطهٔ عملکرد را با تزریق واقعی بررسی کنید و نتیجه را ثبت کنید. روش تست حلقه در مقالهٔ لوپ چک و راهاندازی و ملاحظات انتخاب در مقالهٔ پرشر سوئیچ آمده است.
جدول پیشنهادی بازهها
| تجهیز | بازهٔ متداول | کار اصلی |
|---|---|---|
| الکترود pH و ORP | هفتگی تا ماهانه | تمیزکاری و کالیبراسیون دونقطهای |
| سنسور هدایت الکتریکی | ماهانه | تمیزکاری و بررسی ثابت سل |
| ترانسمیتر فشار | سالانه | بررسی صفر و پنجنقطهای |
| ترانسمیتر دما | سالانه | تست مقایسهای و بررسی سنسور |
| فلومتر | سالانه | تست صفر و صحهگذاری |
| شیر کنترل | فصلی تا سالانه | استروک، پکینگ، هوای ابزار |
| سوئیچ ایمنی | فصلی تا سالانه | تست نقطهٔ عملکرد |
چند نکتهٔ عملی
- برای هر حلقه یک پرونده داشته باشید: دیتاشیت، تنظیمات، سوابق کالیبراسیون و تعویض قطعات.
- قطعات مصرفی (الکترود، گسکت، فیلتر هوا، اورینگ) را در انبار داشته باشید؛ نبود یک قطعهٔ ارزان، خط را متوقف میکند.
- پس از هر تعمیر اساسی یا تعویض دستگاه، بازهٔ کالیبراسیون را از ابتدا شروع کنید.
- هنگام خرید تجهیز جدید، در دسترس بودن قطعات و امکان کالیبراسیون را هم بسنجید؛ چکلیست استعلام و خرید این موارد را پوشش میدهد.
برای تدوین برنامهٔ نگهداری و تأمین قطعات یدکی و کالیبراتور، با کارشناسان فن کنترل تماس بگیرید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
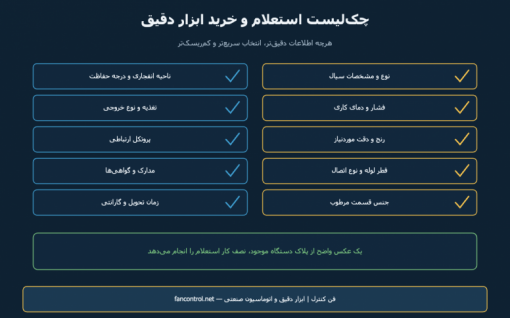
بخش بزرگی از تأخیرها و خریدهای اشتباه در ابزار دقیق، ریشهٔ فنی پیچیدهای ندارد؛ از استعلام ناقص شروع میشود. «یک فلومتر ۲ اینچ میخواهم» بهتنهایی دهها جواب دارد که هرکدام قیمت و کارکرد متفاوتی دارند. این چکلیست همان چیزی است که قبل از هر استعلام باید آماده کنید.
۱) سیال و شرایط فرایند
- نوع سیال: نام دقیق ماده، غلظت و درصد. «آب» با «آب برج خنککننده با کلرید بالا» دو انتخاب کاملاً متفاوت است.
- فشار کاری و حداکثر: شامل فشار تست خط و ضربهٔ احتمالی.
- دمای کاری و حداکثر: دمای گذرا در راهاندازی و شستوشوی CIP را هم بنویسید.
- چگالی و ویسکوزیته در دمای کاری — برای فلومتر و سطحسنج تعیینکننده است.
- ذرات معلق، رسوب یا حباب: وجود آنها بعضی فناوریها را کاملاً حذف میکند.
۲) رنج و دقت
حداقل و حداکثر مقدار کاری را بنویسید، نه فقط عدد نامی. یک ترانسمیتر با رنج بیش از حد بزرگ، در نقطهٔ کاری شما دقتی ندارد؛ همانطور که در راهنمای انتخاب ترانسمیتر فشار و راهنمای گیج فشار توضیح دادهایم. اگر دقت خاصی لازم دارید (مثلاً برای تراز جرمی یا تحویل)، عدد آن را مشخص کنید؛ دقت بالاتر همیشه گرانتر است و باید توجیه داشته باشد.
۳) نصب و اتصال
- قطر و جنس لوله، و اینکه خط افقی است یا عمودی.
- نوع اتصال: رزوه (NPT یا BSP)، فلنج با کلاس فشار، یا تریکلمپ. جزئیات را در مقالهٔ اتصال فرایندی ببینید.
- طول مستقیم لولهٔ در دسترس قبل و بعد از محل نصب — برای فلومترها حیاتی است.
- فضای موجود برای نصب و سرویس، و امکان قطع خط برای نصب.
۴) جنس قسمتهای در تماس با سیال
استیل ۳۰۴، ۳۱۶، ۳۱۶L، هستلوی، PTFE یا سرامیک؟ این انتخاب هم به خوردگی و هم به دما و سایش بستگی دارد. معیارهای انتخاب را در راهنمای انتخاب جنس در ابزار دقیق جمع کردهایم. برای صنایع غذایی و دارویی، پرداخت سطح و گواهی مواد هم بخشی از سفارش است.
۵) محیط نصب
- ناحیهٔ طبقهبندیشده: Zone، گروه گاز و کلاس دما. اگر ناحیه Ex است، نوع حفاظت (Ex d یا Ex i) را مشخص کنید؛ به مقالهٔ تجهیزات ضدانفجار مراجعه کنید.
- درجهٔ حفاظت (IP): فضای باز، شستوشو با آب پرفشار یا محیط گردوغباری.
- دمای محیط: نه دمای سیال؛ نمایشگر و الکترونیک به دمای محیط حساساند.
- لرزش و ضربه: نصب روی پمپ یا کمپرسور نیاز به ملاحظات خاص دارد.
۶) بخش برقی و ارتباطی
- ولتاژ تغذیهٔ موجود و اینکه دستگاه باید دوسیمه باشد یا چهارسیمه.
- نوع خروجی: ۴ تا ۲۰ میلیآمپر، پالس، رله یا دیجیتال. مبانی در سیگنال ۴ تا ۲۰ میلیآمپر و HART.
- پروتکل موردنیاز سیستم کنترل و تعداد کانالهای آزاد روی PLC.
- طول کابل تا تابلو و مسیر آن؛ ملاحظات آن در مقالهٔ سیمکشی لوپ آمده است.
۷) مدارک و تحویل
- دیتاشیت و کد سفارش کامل — قبل از تأیید نهایی، کد سفارش را با نیاز خود تطبیق دهید.
- گواهی کالیبراسیون کارخانه و در صورت نیاز، گزارش تست فشار یا گواهی مواد.
- گارانتی و خدمات پس از فروش: تأمین قطعات یدکی و امکان کالیبراسیون دورهای.
- زمان تحویل: برخی کدهای سفارش خاص، زمان ساخت طولانی دارند؛ اگر پروژه فوری است، بگویید تا گزینههای موجود پیشنهاد شود.
اگر میخواهید دستگاه موجود را جایگزین کنید
سادهترین و مطمئنترین راه: یک عکس واضح از پلاک دستگاه بفرستید. کد سفارش روی پلاک، تقریباً همهٔ مشخصات را در خود دارد. اگر پلاک ناخواناست، عکس از محل نصب بههمراه اندازهٔ اتصال و رنج روی صفحه هم کمک بزرگی است. در بسیاری از موارد میتوان معادل دقیق یا مدل جایگزین با همان ابعاد نصب پیشنهاد داد.
چکلیست فشرده
| دسته | اقلام |
|---|---|
| فرایند | سیال، فشار، دما، چگالی، ویسکوزیته، ذرات |
| اندازهگیری | حداقل و حداکثر رنج، دقت موردنیاز |
| مکانیکی | قطر لوله، اتصال، جنس، جهت نصب، فضای در دسترس |
| محیط | Zone، IP، دمای محیط، لرزش |
| برقی | تغذیه، خروجی، پروتکل، طول کابل |
| تجاری | تعداد، زمان تحویل، مدارک، گارانتی |
اگر بعضی از این اطلاعات را در دسترس ندارید نگران نباشید؛ کارشناسان فن کنترل با چند سؤال کوتاه و بررسی شرایط فرایند، گزینههای مناسب را محدود میکنند و کد سفارش دقیق را پیشنهاد میدهند.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
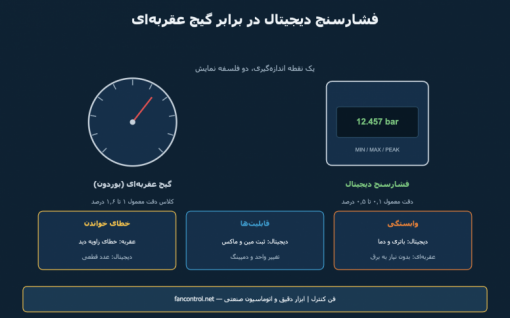
گیج عقربهای بوردون بیش از یک قرن است که کار میکند و هنوز هم در بیشتر خطوط صنعتی دیده میشود. اما در سالهای اخیر فشارسنج دیجیتال بهسرعت جای آن را در کاربردهای دقیق و پرتابل گرفته است. کدامیک برای شما مناسب است؟ پاسخ به سه چیز بستگی دارد: دقت موردنیاز، شرایط محیط و اینکه چه کسی قرار است عدد را بخواند.
دقت: تفاوت واقعی کجاست؟
کلاس دقت گیج عقربهای صنعتی معمولاً ۱ تا ۱٫۶ درصد کل اسکیل است. یعنی روی یک گیج ۰ تا ۲۵ بار با کلاس ۱٫۶، خطای مجاز حدود ۰٫۴ بار است — چه در ۲ بار باشید چه در ۲۰ بار. فشارسنج دیجیتال صنعتی معمولاً در محدودهٔ ۰٫۱ تا ۰٫۵ درصد کار میکند و رزولوشن نمایش آن هم چند برابر بهتر است. به اینها خطای خواندن انسانی را اضافه کنید: در گیج عقربهای، زاویهٔ دید اپراتور (خطای پارالاکس) و تفسیر جای عقربه بین دو خط، خودش منبع خطاست. عدد دیجیتال این ابهام را حذف میکند.
نکتهٔ مهم در انتخاب رنج: فشار کاری معمول باید حدود دو سوم میانی اسکیل باشد. گیجی که همیشه در ۱۰ درصد ابتدای رنج کار میکند، عملاً دقتی ندارد. اصول انتخاب رنج، جنس و اتصال گیج را در راهنمای انتخاب گیج فشار صنعتی نوشتهایم.
چه کارهایی فقط از دیجیتال برمیآید؟
- ثبت کمینه و بیشینه: برای شکار ضربهٔ فشار و پیکهای گذرا که چشم اپراتور هرگز نمیبیند.
- تغییر واحد: جابهجایی بین بار، psi، کیلوپاسکال و متر ستون آب بدون تعویض دستگاه.
- دمپینگ قابل تنظیم: در خطوط پرنوسان، میانگینگیری قابل تنظیم است؛ در گیج عقربهای باید سراغ پرکردن با گلیسیرین رفت.
- خروجی سوئیچ یا آنالوگ: بعضی مدلها علاوه بر نمایش، کنتاکت آلارم یا خروجی ۴ تا ۲۰ میلیآمپر هم دارند.
- مرجع قابل حمل: یک فشارسنج دیجیتال دقیق، ابزار عالی برای صحهگذاری سریع گیجهای نصبشده است.
نمونههای متداول این خانواده فشارسنج دیجیتال باتریخور کوبولد MAN-SD، فشارسنج دیجیتال کوبولد MAN-SC و فشارسنج دیجیتال کوبولد MAN-LC هستند.
کجا هنوز عقربهای بهتر است؟
- نمایش دائمی بدون برق: گیج مکانیکی هیچوقت باتری تمام نمیکند. برای خطوط دائمکار و نقاط دورافتاده هنوز بهترین انتخاب است.
- دمای بالا و محیط سخت: نمایشگرهای LCD در دمای خیلی پایین کند و در دمای خیلی بالا آسیبپذیرند.
- هزینه: برای دهها نقطهٔ نمایش ساده، گیج مکانیکی مانند گیج فشار ویکا 232.50.100 یا گیج فشار بوردون کوبولد MAN-R منطقیتر است.
- روند لحظهای: جالب است اما واقعی: چشم انسان حرکت عقربه را سریعتر از تغییر عدد دیجیتال تفسیر میکند. برای دیدن «روند» در حین راهاندازی، عقربه هنوز برتری دارد.
فشارهای خیلی کم: کپسول بهجای بوردون
برای فشارهای میلیباری — مانند اختلاف فشار کوره، فشار کانال هوا یا مخازن کمفشار — المان بوردون حساسیت کافی ندارد و باید از المان کپسولی استفاده کرد. گیج فشار میلیباری ویکا 632.50 برای همین محدوده ساخته شده است. برای همین کاربرد نسخهٔ دیافراگمی مانند گیج فشار دیافراگمی کوبولد MAN-P هم گزینهٔ خوبی است، بهخصوص وقتی سیال رسوبگذار یا لزج باشد.
کالیبراسیون: مرجع را با مصرفی اشتباه نگیرید
یک فشارسنج دیجیتال صنعتی برای خواندن عالی است، اما دستگاه مرجع کالیبراسیون نیست. برای کالیبره کردن گیج و ترانسمیتر باید از کالیبراتور با گواهی معتبر مانند کالیبراتور فشار فلوک 718 استفاده کرد و نسبت دقت مرجع به دستگاه تحت آزمون معمولاً دستکم چهار به یک در نظر گرفته میشود. روش عملی این کار در کالیبراسیون ترانسمیتر فشار با فلوک 718 و فهرست ابزار لازم در کیف ابزار تکنسین ابزار دقیق آمده است.
جدول انتخاب سریع
| کاربرد | پیشنهاد |
|---|---|
| نمایش دائمی روی خط | گیج بوردون با کلاس مناسب |
| تست و عیبیابی پرتابل | فشارسنج دیجیتال |
| ثبت ضربه و پیک فشار | دیجیتال با حافظه MIN/MAX |
| فشار میلیباری | گیج کپسولی یا دیافراگمی |
| خط پرلرزش | گیج پرشده با گلیسیرین |
| ارسال سیگنال به اتاق کنترل | ترانسمیتر فشار |
اگر بهجای نمایش، به سیگنال نیاز دارید، راهنمای انتخاب ترانسمیتر فشار و اگر به یک تصمیم قطع و وصل نیاز دارید، مقالهٔ پرشر سوئیچ را ببینید. برای انتخاب مدل و رنج مناسب، با کارشناسان فن کنترل تماس بگیرید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.