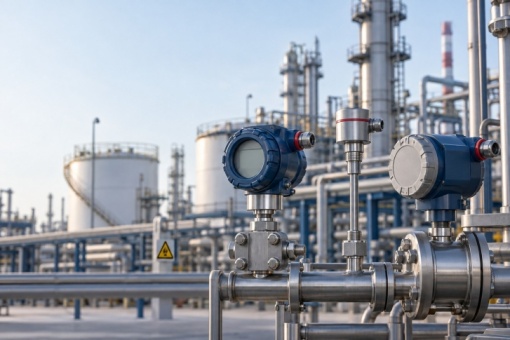

فلومتر مغناطیسی در آب، فاضلاب و بسیاری از فرایندهای شیمیایی انتخاب اول است: بدون قطعهٔ متحرک، بدون افت فشار و با دقت خوب. اما وقتی دو فلومتر مغناطیسی با سایز یکسان قیمتهای متفاوتی دارند، تفاوت در دو چیز است که هر دو داخل لولهاند: لاینینگ و الکترود. انتخاب اشتباه این دو، رایجترین علت خرابی زودهنگام است.
یک یادآوری کوتاه از اصل کار
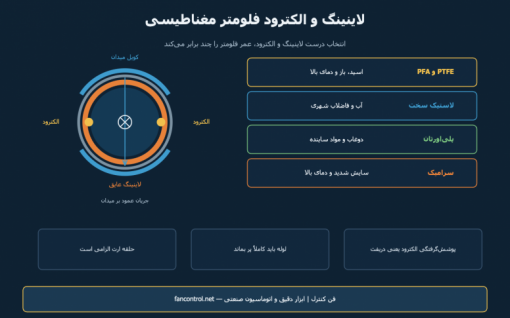
بر پایهٔ قانون فارادی، وقتی سیال رسانا عمود بر میدان مغناطیسی حرکت کند، ولتاژی متناسب با سرعت آن در دو الکترود القا میشود. دو نتیجهٔ مهم دارد: اول اینکه سیال باید رسانا باشد (معمولاً بالای چند میکروزیمنس بر سانتیمتر) و روغن، حلال و آب کاملاً خالص با این روش قابل اندازهگیری نیستند. دوم اینکه بدنهٔ فلزی لوله باید از سیال عایق شود، وگرنه ولتاژ القایی اتصال کوتاه میشود — و این دقیقاً کاری است که لاینینگ انجام میدهد. مبانی کامل در فلومتر مغناطیسی چیست؟ آمده است.
لاینینگ: عایق و سپر، همزمان
- PTFE و PFA: مقاومت شیمیایی بسیار بالا و تحمل دمای زیاد. انتخاب استاندارد برای اسید، باز و مواد شیمیایی. نسخهٔ PFA برای کاربردهای بهداشتی و شرایط خلأ مناسبتر است. ضعف: در برابر مواد ساینده و شوک مکانیکی آسیبپذیرتر.
- لاستیک سخت: اقتصادیترین گزینه برای آب شهری، فاضلاب و آب خام. مقاومت خوب در برابر سایش متوسط، اما محدودیت دما و ناسازگاری با بسیاری از مواد شیمیایی.
- پلیاورتان و لاستیک نرم: بهترین انتخاب برای دوغاب معدنی و آبی که ماسه دارد؛ لایهٔ انعطافپذیر ضربهٔ ذرات را جذب میکند.
- سرامیک: سختترین سطح و مقاومترین در برابر سایش و دمای بالا؛ در عوض در برابر شوک حرارتی ناگهانی و ضربهٔ مکانیکی شکننده است.
خطای رایج: انتخاب لاینینگ فقط بر اساس نوع سیال، بدون توجه به سرعت جریان. همان دوغابی که در سرعت یک متر بر ثانیه بیخطر است، در سه متر بر ثانیه لاینینگ را در چند ماه میخورد.
الکترود: جایی که خوردگی خودش را نشان میدهد
- استیل ۳۱۶L: پیشفرض برای آب و فاضلاب و بیشتر کاربردهای عمومی.
- هستلوی: برای آب دریا، محلولهای کلریدی و اسیدهای متوسط.
- تانتالوم: برای اسیدهای قوی مانند اسید کلریدریک و سولفوریک.
- تیتانیوم: برای آب دریا و محلولهای اکسیدکننده.
- پلاتین: کاربردهای خاص با رسانایی خیلی پایین.
معیارهای کلی انتخاب جنس را در راهنمای انتخاب جنس در ابزار دقیق جمع کردهایم. در سیالهای چرب یا رسوبگذار، الکترودهای قابل تعویض یا مجهز به تمیزکاری، هزینهٔ نگهداری را بهشدت کم میکنند.
پوششگرفتگی الکترود
اگر روی الکترود لایهای از چربی، رسوب یا مواد آلی بنشیند، مقاومت تماس بالا میرود و سیگنال نویزی و ناپایدار میشود. علامت مشخصهٔ آن این است که عدد بهمرور بیقرار میشود یا در دبی ثابت دریفت میکند. راهحلها: افزایش سرعت جریان طراحی، انتخاب الکترود با شکل مناسب، یا استفاده از قابلیت تشخیص پوششگرفتگی در دستگاههای پیشرفتهتر مانند فلومتر مغناطیسی اندرس هاوزر Promag 53P.
ارتبندی: مهمترین کاری که اغلب فراموش میشود
سیگنال خروجی فلومتر مغناطیسی چند میلیولت است و باید نسبت به پتانسیل خود سیال سنجیده شود. اگر مسیر ارت درست نباشد، جریانهای سرگردان روی سیگنال سوار میشوند و عدد بیثبات میشود. قواعد:
- در لولهٔ فلزی بدون پوشش داخلی، اتصال بدنه به فلنجهای دو طرف معمولاً کافی است.
- در لولهٔ پلاستیکی، لولهٔ با پوشش داخلی یا جایی که فلنجها رنگشدهاند، حلقهٔ ارت یا الکترود ارت الزامی است.
- ارت فلومتر را به ارت تمیز ابزار دقیق وصل کنید، نه به ارت موتور و درایو؛ اصول آن در مقالهٔ سیمکشی لوپ ۴ تا ۲۰ میلیآمپر آمده است.
نصب: لوله باید پر بماند
- محل نصب را در نقطهٔ پایین خط یا در بخش عمودی رو به بالا انتخاب کنید تا لوله همیشه پر باشد. اگر لوله نیمهپر شود، عدد بیمعنا میشود؛ بسیاری از مدلها قابلیت تشخیص لوله خالی دارند که باید فعال شود.
- طول مستقیم متداول: حدود پنج برابر قطر قبل و سه برابر قطر بعد از فلومتر.
- فلومتر را بلافاصله بعد از شیر کنترل یا زانویی دوبعدی نصب نکنید.
- در خطوط بزرگ که قطع خط ممکن نیست، نسخهٔ اینزرشن مانند فلومتر مغناطیسی اینزرشن کوبولد PITe گزینهٔ اقتصادی است؛ ملاحظات آن در فلومتر اینزرشن و نصب Hot-Tap آمده است.
- در خطوط با فشار و دمای بالا، نسخهٔ تمام فلزی مانند فلومتر مغناطیسی-القایی تمام فلزی کوبولد MIM استفاده میشود.
نمونههای متداول
برای آب شهری و یوتیلیتی فلومتر مغناطیسی روزمونت 8750W و Promag 10W، برای فرایند صنعتی Promag 50P، برای اندازهگیری آب در شبکههای توزیع فلومتر مغناطیسی ABB واترمستر و برای دبیهای کوچک و کاربردهای فشرده فلومتر مغناطیسی-القایی کوبولد EPS استفاده میشود.
جدول انتخاب سریع
| سیال | لاینینگ | الکترود |
|---|---|---|
| آب شهری و فاضلاب | لاستیک سخت | استیل ۳۱۶L |
| اسید و باز | PTFE یا PFA | هستلوی یا تانتالوم |
| آب دریا | PTFE یا لاستیک | تیتانیوم یا هستلوی |
| دوغاب معدنی | پلیاورتان | استیل یا هستلوی |
| مواد غذایی | PFA بهداشتی | استیل ۳۱۶L |
| سایش شدید و دمای بالا | سرامیک | پلاتین یا هستلوی |
هنگام سفارش، علاوه بر سایز و اتصال (به راهنمای اتصال فرایندی مراجعه کنید)، حتماً نوع سیال، دما، سرعت جریان و وجود ذرات ساینده را اعلام کنید. کارشناسان فن کنترل بر همین اساس ترکیب لاینینگ و الکترود مناسب را پیشنهاد میدهند.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
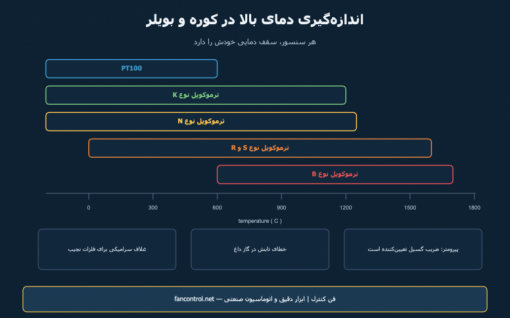
در دمای معمولی صنعت، انتخاب بین PT100 و ترموکوپل نوع K کار سختی نیست. اما وقتی وارد محدودهٔ کورهٔ ذوب، کورهٔ سیمان، شیشه و پتروشیمی میشوید — یعنی بالای هزار درجه — قواعد عوض میشود: سنسور خودش شروع به تغییر میکند و بخش بزرگی از خطا از محیط میآید، نه از الکترونیک.
کدام سنسور تا چه دمایی؟
- PT100: دقیقترین و پایدارترین گزینه، اما سقف کاری آن معمولاً تا حدود ۶۰۰ درجه است. بالاتر از آن، عنصر پلاتین ناپایدار میشود.
- نوع K: پرکاربردترین ترموکوپل صنعتی تا حدود ۱۲۰۰ درجه. ارزان و در دسترس، اما در دمای بالا دچار دریفت و پدیدهٔ سبز شدن (Green Rot) در محیط کماکسیژن میشود.
- نوع N: جایگزین بهتر K در دمای بالا؛ پایداری بلندمدت بیشتری دارد و در برابر همان پدیده مقاومتر است.
- نوع S و R: فلز نجیب (پلاتین و رودیم) تا حدود ۱۶۰۰ درجه. دقیق و پایدار، اما گران و در برابر آلودگی بسیار حساس.
- نوع B: تا حدود ۱۷۰۰ درجه؛ در دمای پایین حساسیت بسیار کمی دارد، پس فقط برای کاربردهای واقعاً داغ استفاده میشود.
مقایسهٔ کلی RTD و ترموکوپل را در این مقاله نوشتهایم.
غلاف و محافظ: قطعهای که عمر سنسور را تعیین میکند
ترموکوپل فلز نجیب نباید مستقیم در معرض گاز کوره باشد. آلودگی با بخار فلزات، گوگرد یا سیلیس، ترکیب سیم را تغییر میدهد و سنسور بیسروصدا دیکالیبره میشود. راهحل استاندارد، غلاف سرامیکی (آلومینای خلوص بالا) و گاهی ساختار دوجداره است. در دماهای متوسط، غلاف فلزی مانند اینکونل استفاده میشود. نکات کلی انتخاب غلاف و طول غوطهوری را در مقالهٔ ترموول آوردهایم و معیارهای انتخاب جنس را در این راهنما.
خطای تابش: دمایی که سنسور نشان میدهد، دمای گاز نیست
در کوره، نوک سنسور همزمان با گاز داغ در تماس است و به دیوارهٔ سردتر (یا داغتر) تابش میکند. نتیجه این است که سنسور به تعادلی بین این دو میرسد و عددی بین دمای گاز و دمای دیواره نشان میدهد. راهحلها: استفاده از سپر تابشی، افزایش سرعت گاز روی نوک سنسور، یا استفاده از سنسور مکشی در کاربردهای دقیق. این خطا در کورههای بزرگ میتواند دهها درجه باشد.
پیرومتر: اندازهگیری بدون تماس
وقتی جسم متحرک است (مثل ورق نورد)، یا هیچ سنسوری دوام نمیآورد، پیرومتر مادون قرمز تابش سطح را میسنجد و دما را محاسبه میکند. کلید موفقیت در یک پارامتر است: ضریب گسیل (Emissivity). سطح صیقلی فلزی گسیل پایینی دارد و اگر ضریب اشتباه وارد شود، خطا میتواند صدها درجه باشد. نکات عملی:
- ضریب گسیل را برای همان ماده و همان وضعیت سطح (اکسیدشده یا صیقلی) تعیین کنید.
- مسیر دید باید از بخار، دود و گرد و غبار پاک باشد؛ در غیر اینصورت پرژ هوا لازم است.
- شیشهٔ دید (Sight Glass) بخشی از تابش را جذب میکند و باید در محاسبه دیده شود.
- نسبت فاصله به قطر نقطهٔ اندازهگیری را بررسی کنید تا کل میدان دید روی هدف باشد.
انتقال سیگنال در محیط داغ
ترموکوپل ولتاژی چند میلیولتی تولید میکند و کابل جبرانشدهٔ آن گران است. بهترین کار، تبدیل سیگنال در نزدیکترین نقطه به سنسور با یک ترانسمیتر است تا از آنجا به بعد سیگنال مقاوم ۴ تا ۲۰ میلیآمپر منتقل شود. ترانسمیترهایی مانند ترانسمیتر دما روزمونت 3144P انواع ترموکوپل فلز نجیب را پشتیبانی میکنند و قابلیت ورودی دوگانه دارند. برای مجموعههای استاندارد RTD هم ترمومتر مقاومتی اندرس هاوزر TR10 گزینهٔ متداولی است. انتخاب نوع نصب ترانسمیتر را در مقالهٔ ترانسمیتر دما و ملاحظات کابل و ارت را در مقالهٔ سیمکشی لوپ ببینید.
جدول انتخاب
| کاربرد | پیشنهاد |
|---|---|
| بویلر و فرایند تا ۶۰۰ درجه | PT100 با ترموول مناسب |
| کوره عمومی تا ۱۲۰۰ درجه | ترموکوپل نوع K یا N |
| کوره ذوب و شیشه | نوع S یا R با غلاف سرامیکی |
| بالای ۱۶۰۰ درجه | نوع B |
| جسم متحرک یا غیرقابل تماس | پیرومتر مادون قرمز |
| نیاز به پایداری بلندمدت | نوع N بهجای K |
سنسورهای دمای بالا مصرفی هستند؛ بازه تعویض و صحهگذاری آنها را در برنامه نگهداری پیشگیرانه در نظر بگیرید. برای انتخاب نوع سنسور، غلاف و ترانسمیتر مناسب کورهٔ خود، با کارشناسان فن کنترل تماس بگیرید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
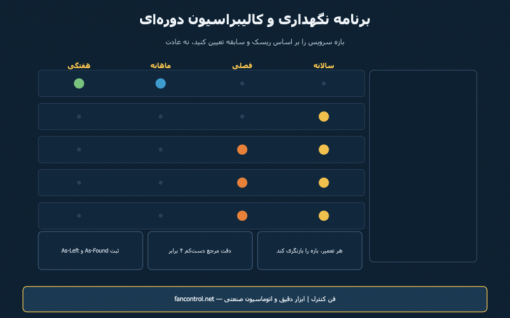
کالیبراسیون یک رویداد نیست، یک برنامه است. دستگاهی که امروز درست میخواند، شش ماه بعد ممکن است بهآرامی دریفت کرده باشد بدون آنکه هیچ آلارمی بدهد. هدف نگهداری پیشگیرانه این است که این تغییر تدریجی را قبل از آنکه به محصول ضایع، توقف خط یا حادثه تبدیل شود، پیدا کنید.
بازهٔ کالیبراسیون را چطور تعیین کنیم؟
«سالی یک بار» یک عادت است، نه یک روش. بازهٔ درست بر اساس چند عامل تعیین میشود:
- پیامد خطا: اگر خطای یک درصد باعث ضایعات یا ریسک ایمنی شود، بازه باید کوتاهتر باشد.
- سختی شرایط: دمای بالا، لرزش، سیال خورنده و سیکلهای حرارتی، دریفت را تسریع میکنند.
- سابقهٔ خود دستگاه: اگر در سه کالیبراسیون متوالی، انحراف در محدودهٔ قابل قبول بوده، میتوان بازه را بلندتر کرد؛ و برعکس.
- الزامات بیرونی: استانداردهای صنعت، ممیزی مشتری یا الزامات قانونی.
As-Found و As-Left
مهمترین بخش هر گزارش کالیبراسیون، ثبت وضعیت پیش از تنظیم (As-Found) است. اگر تکنسین دستگاه را مستقیماً تنظیم کند و فقط وضعیت نهایی را ثبت کند، اطلاعات دریفت برای همیشه از دست میرود و شما هرگز نمیفهمید بازهٔ کالیبراسیون درست انتخاب شده یا نه. همچنین اگر As-Found خارج از تلورانس باشد، باید بررسی شود که محصول تولیدشده در آن بازه تحت تأثیر قرار گرفته است یا خیر.
نسبت دقت مرجع
دستگاه مرجع باید بهطور معمول دستکم چهار برابر دقیقتر از دستگاه تحت آزمون باشد. کالیبراتوری مانند کالیبراتور فشار فلوک 718 و کالیبراتور لوپ فلوک 715 برای همین کار طراحی شدهاند. فهرست کامل ابزار کارگاهی را در کیف ابزار تکنسین ابزار دقیق و روش عملی کالیبراسیون فشار را در این مقاله آوردهایم.
برنامهٔ سرویس بر اساس نوع تجهیز
آنالایزرها و الکترودها — کوتاهترین بازه
الکترود pH و ORP مصرفیاند: غشای شیشهای پیر میشود و محلول مرجع آلوده میشود. بازهٔ بازبینی معمولاً هفتگی تا ماهانه است و شامل تمیزکاری، بررسی شیب (Slope) و افست میشود. جزئیات در اندازهگیری pH صنعتی. سنسور هدایت الکتریکی هم به رسوب و پولاریزاسیون حساس است؛ به مقالهٔ EC مراجعه کنید. برای سیستمهای آب صنعتی، این پایش بخشی از برنامهٔ کنترل رسوب و خوردگی است.
ترانسمیترهای فشار و دما
معمولاً بازهٔ سالانه کافی است، مگر در سرویس سخت. برای فشار، بررسی صفر در شرایط بدون فشار سریعترین شاخص سلامت است. برای دما، تست مقایسهای در محل با یک مرجع قابل حمل انجام میشود. اگر ترانسمیتر HART دارد، تشخیص خطای داخلی و ساعت کارکرد را هم بخوانید؛ به مقالهٔ ترانسمیتر دما و ۴ تا ۲۰ میلیآمپر و HART مراجعه کنید.
فلومترها و سطحسنجها
فلومتر مغناطیسی و کوریولیس معمولاً با تست صفر و بررسی سلامت سیمپیچ و الکترود صحهگذاری میشوند. برای روتامتر و توربین، بازرسی چشمی و بررسی گرفتگی مهمتر از کالیبراسیون است. در سطحسنجهای راداری و اولتراسونیک، بررسی اکوی کاذب و تمیزی آنتن در برنامه قرار میگیرد.
شیرها و المانهای نهایی
شیر کنترل بیشترین قطعهٔ متحرک را دارد و بنابراین بیشترین نیاز به سرویس. موارد دورهای: بررسی نشتی پکینگ، تست استروک، بررسی هیسترزیس و کیفیت هوای ابزار دقیق. برای شیرهای ایمنی که سالها حرکت نمیکنند، تست جزئی حرکت (Partial Stroke) راهی برای اطمینان از گیر نکردن است. به مقالهٔ پوزیشنر و شیر کنترل و محاسبه Cv مراجعه کنید.
سوئیچها و اینترلاکهای ایمنی
یک پرشر سوئیچ حفاظتی ممکن است سالها هرگز عمل نکند؛ تنها راه اطمینان، تست دورهای عملکرد است. نقطهٔ عملکرد را با تزریق واقعی بررسی کنید و نتیجه را ثبت کنید. روش تست حلقه در مقالهٔ لوپ چک و راهاندازی و ملاحظات انتخاب در مقالهٔ پرشر سوئیچ آمده است.
جدول پیشنهادی بازهها
| تجهیز | بازهٔ متداول | کار اصلی |
|---|---|---|
| الکترود pH و ORP | هفتگی تا ماهانه | تمیزکاری و کالیبراسیون دونقطهای |
| سنسور هدایت الکتریکی | ماهانه | تمیزکاری و بررسی ثابت سل |
| ترانسمیتر فشار | سالانه | بررسی صفر و پنجنقطهای |
| ترانسمیتر دما | سالانه | تست مقایسهای و بررسی سنسور |
| فلومتر | سالانه | تست صفر و صحهگذاری |
| شیر کنترل | فصلی تا سالانه | استروک، پکینگ، هوای ابزار |
| سوئیچ ایمنی | فصلی تا سالانه | تست نقطهٔ عملکرد |
چند نکتهٔ عملی
- برای هر حلقه یک پرونده داشته باشید: دیتاشیت، تنظیمات، سوابق کالیبراسیون و تعویض قطعات.
- قطعات مصرفی (الکترود، گسکت، فیلتر هوا، اورینگ) را در انبار داشته باشید؛ نبود یک قطعهٔ ارزان، خط را متوقف میکند.
- پس از هر تعمیر اساسی یا تعویض دستگاه، بازهٔ کالیبراسیون را از ابتدا شروع کنید.
- هنگام خرید تجهیز جدید، در دسترس بودن قطعات و امکان کالیبراسیون را هم بسنجید؛ چکلیست استعلام و خرید این موارد را پوشش میدهد.
برای تدوین برنامهٔ نگهداری و تأمین قطعات یدکی و کالیبراتور، با کارشناسان فن کنترل تماس بگیرید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
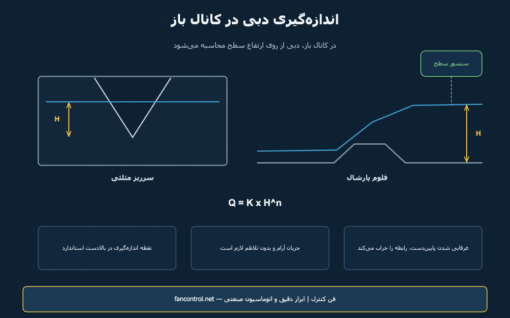
در تصفیهخانههای آب و فاضلاب، شبکههای آبیاری، خروجی پساب صنعتی و کانالهای انتقال، آب در لولهٔ پر جریان ندارد؛ در یک کانال باز با سطح آزاد حرکت میکند. اینجا فلومترهای معمولی کار نمیکنند و روش اندازهگیری کاملاً متفاوت است.
اصل کار: ارتفاع را بخوان، دبی را حساب کن
ایدهٔ اصلی ساده است: یک سازهٔ اندازهگیری استاندارد (سرریز یا فلوم) در مسیر جریان قرار میدهیم که هندسهٔ آن دقیقاً مشخص است. در چنین سازهای، بین ارتفاع آب در یک نقطهٔ معین و دبی عبوری یک رابطهٔ ریاضی ثابت برقرار است:
Q = K × Hn
که H ارتفاع آب نسبت به نقطهٔ مرجع سازه است و K و n به نوع و ابعاد سازه بستگی دارند. بنابراین کاری که سنسور انجام میدهد فقط اندازهگیری سطح است؛ تبدیل به دبی را ترانسمیتر یا PLC با منحنی سازه انجام میدهد.
سرریزها
- سرریز مثلثی (V-Notch): برای دبیهای کم بهترین دقت را دارد، چون تغییر کوچک دبی، تغییر محسوسی در ارتفاع میدهد. زاویهٔ ۹۰ درجه رایجترین است.
- سرریز مستطیلی: برای دبیهای متوسط تا زیاد؛ ساخت سادهتر اما در دبی کم دقت پایینتر.
- سرریز ذوزنقهای (سیپولتی): حالت میانی با رابطهٔ سادهتر.
ضعف مشترک سرریزها: پشت آنها رسوب و مواد معلق تهنشین میشود و بهمرور رابطهٔ ارتفاع و دبی را به هم میزند؛ پس در فاضلاب خام باید مرتب تمیز شوند.
فلومها
فلوم یک تنگشدگی کنترلشده در کانال است. آب با عبور از گلوگاه شتاب میگیرد و رابطهٔ ارتفاع و دبی برقرار میشود. مهمترین مزیت فلوم نسبت به سرریز، خودشوینده بودن و افت ارتفاع کمتر است — دقیقاً به همین دلیل در فاضلاب و پساب صنعتی ترجیح داده میشود.
- پارشال: رایجترین نوع، با ابعاد استاندارد و جداول شناختهشده.
- پالمر-بولس: برای نصب داخل کانالهای موجود مناسب است.
- فلوم گلوگاهدار مستطیلی: در کانالهای بتنی بزرگ کاربرد دارد.
سنسور سطح را چطور انتخاب کنیم؟
- اولتراسونیک: متداولترین گزینه؛ بدون تماس، اقتصادی و با جبرانسازی دما. محدودیتها: کف روی سطح، بخار، باد شدید و تغییرات سریع دمای هوا. نمونهها سطحسنج اولتراسونیک کوبولد NUS و لول ترانسمیتر اولتراسونیک زیمنس. جزئیات نصب و خطاها در مقالهٔ سطحسنج اولتراسونیک.
- رادار: گرانتر اما مصون از باد، بخار و دما. برای کانالهای روباز با شرایط جوی متغیر انتخاب مطمئنتری است؛ به مقالهٔ رادار سطحسنج مراجعه کنید. نمونه لول ترانسمیتر راداری وگا VEGAPULS.
- هیدرواستاتیک یا حبابساز: وقتی کف و بخار زیاد است و اندازهگیری بدون تماس جواب نمیدهد؛ اصول آن در مقالهٔ اندازهگیری سطح با اختلاف فشار آمده است.
نکات نصب که نتیجه را تعیین میکند
- نقطهٔ اندازهگیری: ارتفاع باید در نقطهٔ استاندارد بالادست سازه خوانده شود، نه هرجای کانال. برای سرریز معمولاً فاصلهای در حدود سه تا چهار برابر حداکثر ارتفاع، در بالادست تیغه.
- جریان آرام: بالادست باید مستقیم و بدون تلاطم و گرداب باشد. زانویی، پله یا ورودی پمپ نزدیک سازه، اندازهگیری را بیاعتبار میکند.
- غرقابی نشدن (Submergence): اگر سطح آب پاییندست بالا بیاید و گلوگاه را غرق کند، رابطهٔ ارتفاع و دبی دیگر برقرار نیست. این رایجترین علت خطای مزمن در فلومهاست.
- تراز و مرجع صفر: سازه باید کاملاً تراز نصب شود و صفر سنسور دقیقاً روی نقطهٔ مرجع سازه تنظیم شود.
- محدودهٔ مرده سنسور: سنسور اولتراسونیک نباید خیلی نزدیک به حداکثر سطح نصب شود؛ فاصلهٔ کور را رعایت کنید.
مقایسه با اندازهگیری در لولهٔ پر
اگر امکان دارد جریان را به یک لولهٔ پر منتقل کنید، اندازهگیری بسیار سادهتر و دقیقتر میشود. در آن حالت فلومتر مغناطیسی برای فاضلاب و آب رسانا بهترین گزینه است و فلومتر اولتراسونیک کلمپآن برای نصب بدون قطع خط. کانال باز وقتی انتخاب میشود که تغییر مسیر ممکن یا اقتصادی نباشد.
جدول انتخاب سریع
| شرایط | پیشنهاد |
|---|---|
| دبی کم و آب نسبتاً تمیز | سرریز مثلثی + اولتراسونیک |
| فاضلاب خام با مواد معلق | فلوم پارشال + اولتراسونیک یا رادار |
| کانال روباز با باد و آفتاب | رادار |
| کف و بخار زیاد | هیدرواستاتیک یا حبابساز |
| امکان انتقال به لوله پر | فلومتر مغناطیسی |
برای انتخاب سازه و سنسور مناسب کانال خود، ابعاد کانال، محدودهٔ دبی و نوع سیال را برای کارشناسان فن کنترل بفرستید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
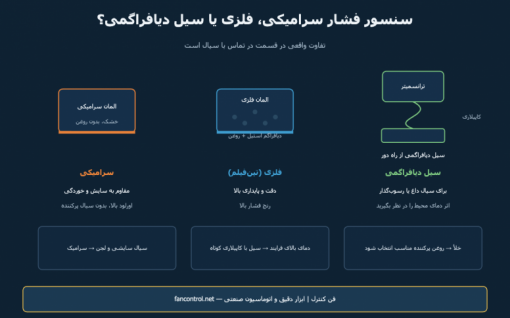
وقتی دو ترانسمیتر فشار با رنج و دقت یکسان قیمتهای خیلی متفاوتی دارند، تفاوت معمولاً در جایی است که دیده نمیشود: قسمت در تماس با سیال. انتخاب بین المان سرامیکی، المان فلزی و سیل دیافراگمی، بیش از عدد دقت روی عمر دستگاه در فرایند شما اثر میگذارد.
المان سرامیکی: خشک و مقاوم
در این نوع، خود دیافراگم از سرامیک (اکسید آلومینیوم) ساخته میشود و تغییر ظرفیت خازنی ناشی از خمش آن اندازهگیری میشود. مهمترین ویژگیاش خشک بودن است؛ یعنی هیچ روغن پرکنندهای بین سیال و سنسور وجود ندارد. مزایا:
- مقاومت سایشی عالی: برای دوغاب، لجن، آب حاوی ماسه و مواد ساینده انتخاب اول است.
- مقاومت شیمیایی بالا در برابر بسیاری از اسیدها و بازها.
- تحمل اضافهبار زیاد نسبت به رنج اسمی.
- بدون ریسک آلودگی فرایند در صورت پارگی دیافراگم — نکتهای حیاتی در صنایع غذایی و دارویی.
نمونهها: سنسور فشار با المان سرامیکی کوبولد SEN-96 و خانوادهٔ ترانسمیتر فشار اندرس هاوزر Cerabar PMC51 و Cerabar S PMC71. محدودیت این خانواده حساسیت بیشتر به شوک حرارتی ناگهانی و محدودیت در فشارهای خیلی بالاست.
المان فلزی (تینفیلم و پیزورزیستیو)
در این ساختار، یک دیافراگم نازک استیل با سیال در تماس است و فشار از طریق روغن پرکننده به سنسور منتقل میشود. مزیت اصلی، دقت و پایداری بلندمدت و امکان ساخت در رنجهای فشار بسیار بالاست. نمونهها: ترانسمیتر فشار اندرس هاوزر Cerabar S PMP71 و ترانسمیتر فشار کوبولد PAS. نقطهضعف: دیافراگم نازک استیل در برابر ذرات ساینده آسیبپذیرتر است و در سیالهای خورنده باید جنس مناسب انتخاب شود؛ معیارهای انتخاب جنس را در این راهنما آوردهایم.
سیل دیافراگمی: وقتی سیال نباید به دستگاه برسد
گاهی مشکل خود سنسور نیست؛ مسیر رسیدن فشار به سنسور است. اگر سیال داغ، لزج، رسوبگذار یا کریستالیزهشونده باشد، لولهٔ ایمپالس میگیرد و عدد ثابت میماند — خطایی که تشخیصش سخت است چون دستگاه سالم به نظر میرسد. راهحل، سیل دیافراگمی است: یک دیافراگم در محل اتصال به فرایند نصب میشود و فشار از طریق روغن پرکننده و لولهٔ مویی به ترانسمیتر میرسد. نمونه: ترانسمیتر فشار با سیل دیافراگمی کوبولد PAS-N.
چهار نکته که کیفیت سیل را تعیین میکند
- طول کاپیلاری: هرچه کوتاهتر بهتر. کاپیلاری بلند، زمان پاسخ را کند میکند و دستگاه را به دمای محیط حساستر میسازد.
- روغن پرکننده: باید با دمای کاری و شرایط خلأ سازگار باشد. در سرویس بهداشتی، روغن باید مجاز برای تماس غیرمستقیم با غذا باشد.
- اثر دمای محیط: تغییر دمای کاپیلاری، حجم روغن را تغییر میدهد و بهصورت خطای صفر ظاهر میشود. در نصب اختلاف فشار، هر دو طرف باید کاپیلاری همطول و در شرایط دمایی یکسان داشته باشند.
- اختلاف ارتفاع: فاصلهٔ ارتفاعی بین سیل و ترانسمیتر یک افست ثابت میسازد که باید در تنظیم رنج لحاظ شود. جزئیات این محاسبه در سطحسنجی مخزن بسته با اختلاف فشار آمده است.
گزینهٔ مکانیکی: گیج دیافراگمی
برای نمایش محلی روی سیالهای چسبنده یا رسوبگذار، نیازی به ترانسمیتر نیست؛ گیج با المان دیافراگمی مانند گیج فشار دیافراگمی کوبولد MAN-P سطح تماس بزرگتری دارد و راحتتر تمیز میشود. مقایسهٔ نمایش مکانیکی و دیجیتال را در فشارسنج دیجیتال یا گیج عقربهای؟ ببینید و اصول انتخاب رنج و اتصال را در راهنمای گیج فشار.
جدول انتخاب
| سیال و شرایط | انتخاب پیشنهادی |
|---|---|
| آب و سیال تمیز | المان فلزی استاندارد |
| دوغاب، لجن، سیال ساینده | المان سرامیکی |
| سیال داغ بالای حد مجاز دستگاه | سیل دیافراگمی با کاپیلاری |
| سیال کریستالیزهشونده یا لزج | سیل دیافراگمی همسطح (Flush) |
| صنایع غذایی و دارویی | سیل بهداشتی با اتصال تریکلمپ |
| فشار بسیار بالا | المان فلزی تینفیلم |
نوع اتصال فرایندی هم بخشی از همین تصمیم است؛ راهنمای آن در مقالهٔ اتصال فرایندی و انتخاب کلی ترانسمیتر در راهنمای انتخاب ترانسمیتر فشار آمده است. برای انتخاب المان و سیل مناسب سیال خود، مشخصات فرایند را برای کارشناسان فن کنترل بفرستید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
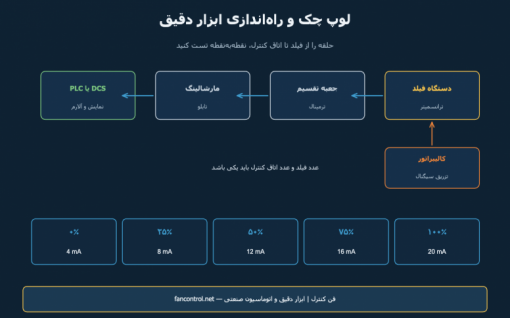
خیلی از پروژهها در روز راهاندازی به مشکل میخورند، در حالی که همهٔ تجهیزات سالماند. علت معمولاً یک چیز است: حلقه بهصورت کامل تست نشده. لوپ چک یعنی دنبال کردن سیگنال از خود دستگاه فیلد تا صفحهٔ اپراتور و مطمئن شدن از اینکه هر تگ به جای درست وصل شده، مقیاس درست است و آلارمها عمل میکنند.
ترتیب کارها
- بازرسی نصب: جهت نصب، ترموول، لولهٔ ایمپالس، شیب لوله، گلند و آببندی.
- تست کابل: پیوستگی، مقاومت عایقی و درستی شمارهگذاری. اشتباه شمارهٔ کابل، رایجترین علت جابهجا شدن دو تگ است.
- بررسی ارت و شیلد: شیلد فقط از یک سر ارت شود؛ جزئیات در سیمکشی حلقه ۴ تا ۲۰ میلیآمپر.
- انرژیدار کردن کنترلشده: تغذیه را مرحلهای وصل کنید و ولتاژ ترمینال هر دستگاه را اندازه بگیرید.
- لوپ چک: تزریق سیگنال و مشاهدهٔ عدد در اتاق کنترل.
- تست عملکردی: آلارم، اینترلاک و حالت ایمن.
- راهاندازی سرد و سپس گرم با فرایند واقعی.
لوپ چک را چطور انجام دهیم؟
روش استاندارد این است که دستگاه فیلد را از حلقه جدا کنید و با کالیبراتور، جریان متناظر با پنج نقطهٔ ۰، ۲۵، ۵۰، ۷۵ و ۱۰۰ درصد را تزریق کنید؛ سپس همان لحظه عدد نمایشدادهشده در سیستم کنترل را ثبت کنید. سه چیز همزمان بررسی میشود:
- تگ درست: آیا همان تگی که انتظار داشتید تغییر میکند یا تگ دیگری؟
- مقیاس درست: ۱۲ میلیآمپر باید دقیقاً وسط رنج مهندسی را نشان دهد. اگر ندهد، اسکیل در سیستم کنترل اشتباه وارد شده است.
- جهت درست: در بعضی سیگنالها جهت بهاشتباه معکوس وارد میشود.
در مرحلهٔ بعد، سیگنال را از خود دستگاه تولید کنید (مثلاً فشار واقعی به ترانسمیتر بدهید) تا کل زنجیره از سنسور تا نمایش تأیید شود. تجهیزات لازم را در کیف ابزار تکنسین ابزار دقیق فهرست کردهایم و روش کالیبراسیون را در کالیبراسیون ترانسمیتر فشار با فلوک 718. مبانی سیگنال هم در مقالهٔ ۴ تا ۲۰ میلیآمپر و HART آمده است.
تست خروجیها و شیرها
- استروک تست: شیر کنترل را در ۰، ۵۰ و ۱۰۰ درصد فرمان بدهید و موقعیت واقعی ساقه را با فیدبک مقایسه کنید. هیسترزیس زیاد یعنی مشکل پکینگ یا تنظیم پوزیشنر؛ به مقالهٔ پوزیشنر و شیر کنترل و محاسبه Cv مراجعه کنید.
- تست حالت ایمن: هوای ابزار را قطع کنید و ببینید شیر واقعاً به وضعیت ایمن طراحیشده میرود.
- زمان بسته شدن شیرهای قطع اضطراری را اندازه بگیرید و ثبت کنید.
- تست سوئیچها: پرشر سوئیچ، لول سوئیچ و فلوسوئیچ را با شرایط واقعی یا شبیهسازیشده عمل دهید و نقطهٔ عملکرد را یادداشت کنید؛ به مقالهٔ پرشر سوئیچ و لول سوئیچ مراجعه کنید.
مدارکی که باید تحویل بگیرید
| مدرک | کاربرد |
|---|---|
| لیست تگ و نقشه فرایندی بهروز | مرجع همهٔ تستها |
| برگهٔ لوپ چک امضاشده | سند تحویل هر حلقه |
| گواهی کالیبراسیون | مبنای بازرسی و ممیزی |
| دیتاشیت و کد سفارش | خرید قطعهٔ یدکی در آینده |
| نقشهٔ سیمکشی اصلاحشده | عیبیابی سریع بعدی |
| لیست تنظیمات و ستپوینتها | بازیابی پس از تعویض دستگاه |
نکات ایمنی که نباید فراموش شوند
- پیش از هر تست، مجوز کار و قفل و برچسبگذاری انجام شود.
- اینترلاکهایی که موقتاً بایپس میشوند باید مکتوب، برچسبدار و در پایان کار برداشته شوند.
- در نواحی طبقهبندیشده، باز کردن درپوش دستگاه در حالت برقدار ممنوع است؛ به تجهیزات ضدانفجار مراجعه کنید.
- قبل از باز کردن لولهٔ ایمپالس، فشار خط تخلیه شود.
لوپ چک منظم، هزینهای است که یک بار پرداخت میشود و بارها صرفهجویی میکند. اگر در مرحلهٔ خرید هستید، چکلیست استعلام و خرید ابزار دقیق کمک میکند از ابتدا تجهیز درست انتخاب شود. برای مشاوره در انتخاب و راهاندازی، با کارشناسان فن کنترل تماس بگیرید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.

شیر کنترل، دست اجرایی حلقهٔ کنترل است. سنسور و کنترلر هرقدر هم دقیق باشند، اگر شیر بد انتخاب شده باشد فرایند پایدار نمیشود. جالب اینکه رایجترین اشتباه، انتخاب شیر بزرگتر از نیاز است — کاری که در ظاهر محافظهکارانه به نظر میرسد اما در عمل کنترل را خراب میکند.
Cv و Kv یعنی چه؟
ظرفیت عبور شیر با ضریب Cv بیان میشود: مقدار آبی که در اختلاف فشار مشخص از شیر کاملاً باز عبور میکند. رابطهٔ سادهٔ آن برای مایعات:
Cv = Q × √(SG ÷ ΔP)
که در آن Q دبی، SG وزن مخصوص نسبی و ΔP افت فشار روی شیر است. معادل متریک آن Kv نام دارد و تقریباً Cv برابر ۱٫۱۶ برابر Kv است. نکتهٔ کلیدی این است که افت فشار روی شیر هدررفت نیست، ابزار کنترل است؛ شیر با ایجاد افت فشار، دبی را تنظیم میکند.
چرا شیر بزرگ بد است؟
اگر Cv شیر چند برابر نیاز باشد، شیر همیشه در ۱۰ تا ۲۰ درصد ابتدای کورس کار میکند. نتیجه:
- رزولوشن کم: کوچکترین حرکت پلاگ، جهش بزرگی در دبی میدهد و حلقه نوسان میکند.
- سایش سریع: در بازشدگی کم، سرعت سیال در گلوگاه بسیار زیاد است و تریم را میساید.
- نشتی و ناپایداری نزدیک به نشیمنگاه.
قاعدهٔ عملی: شیر باید در دبی نرمال حدود ۵۰ تا ۷۰ درصد بازشدگی کار کند و در حداکثر دبی هم کاملاً باز نشود. تقریباً همیشه شیر کنترل یک یا دو سایز کوچکتر از لولهٔ خط انتخاب میشود.
مشخصهٔ ذاتی شیر: خطی یا درصد مساوی؟
- خطی: تغییر دبی متناسب با تغییر کورس. وقتی افت فشار روی شیر تقریباً ثابت است مناسب است.
- درصد مساوی: در ابتدای کورس تغییر کم و در انتها تغییر زیاد. متداولترین انتخاب در سیستمهای پمپاژ، چون با افزایش دبی، افت فشار مدار زیاد و سهم شیر کم میشود و این مشخصه آن اثر را جبران میکند.
- بازشدن سریع: بیشتر دبی در ابتدای کورس. برای کاربردهای روشن و خاموش و حفاظتی استفاده میشود، نه کنترل پیوسته.
اتوریتی شیر
سهم افت فشار شیر از کل افت فشار مدار را اتوریتی میگویند. اگر این نسبت خیلی کم باشد (مثلاً زیر ۰٫۲۵)، مشخصهٔ مؤثر شیر تخت میشود و شیر عملاً فقط در بخش کوچکی از کورس کنترل میکند. پس در طراحی باید سهمی معقول از افت فشار برای شیر کنار گذاشت.
کاویتاسیون و فلاشینگ
در گلوگاه شیر، سرعت زیاد و فشار موضعی کم میشود. اگر فشار به زیر فشار بخار سیال برسد، حباب بخار تشکیل میشود و سپس با بازیابی فشار در پاییندست با شدت میترکد. این پدیده صدای شنریزه میدهد، تریم و بدنه را میخورد و میتواند در چند ماه شیر را از کار بیندازد. اگر فشار پاییندست هم زیر فشار بخار بماند، حباب باقی میماند و پدیده به فلاشینگ تبدیل میشود.
راهحلها: تقسیم افت فشار در چند مرحله با تریم چندمرحلهای، نصب شیر در نقطهای با فشار استاتیک بالاتر، یا استفاده از جنسهای سختتر برای تریم. راهنمای انتخاب جنس در این مقاله آمده است.
اکچویتور و حالت ایمن
اکچویتور پنوماتیک دیافراگمی رایجترین گزینه است. مهمترین تصمیم طراحی، حالت ایمن هنگام قطع هوا است: شیر باید بسته شود یا باز بماند؟ پاسخ از تحلیل ایمنی فرایند میآید، نه از عادت. در خط سوخت مشعل معمولاً بستهشدن و در خط خنککاری معمولاً بازماندن ایمنتر است.
کیفیت هوای ابزار دقیق مستقیماً روی عمر اکچویتور و پوزیشنر اثر دارد؛ استفاده از فیلتر رگلاتور مانند فیلتر رگلاتور هوا SMC IW215-02 یک الزام است نه لوکس. برای فرمان هوا هم از شیر برقی استفاده میشود؛ جزئیات در مقالهٔ شیر برقی.
پوزیشنر: بدون آن دقت نخواهید داشت
پوزیشنر موقعیت واقعی ساقه را با فرمان مقایسه میکند و اصطکاک پکینگ، نیروی سیال و هیسترزیس را جبران میکند. در شیرهای کنترل پیوسته، نصب پوزیشنر تقریباً همیشه توجیه دارد. نمونهٔ متداول پوزیشنر ولو زیمنس است و جزئیات تنظیم را در مقالهٔ پوزیشنر ولو نوشتهایم. ملاحظات سیگنال در مقالهٔ ۴ تا ۲۰ میلیآمپر و HART آمده است.
اطلاعات لازم برای سایزینگ
| پارامتر | چرا لازم است |
|---|---|
| دبی حداقل، نرمال و حداکثر | تعیین Cv و رنجپذیری |
| فشار ورودی و خروجی در هر سه حالت | محاسبه افت فشار و بررسی کاویتاسیون |
| دما و فشار بخار سیال | ریسک کاویتاسیون و انتخاب جنس |
| چگالی و ویسکوزیته | تصحیح محاسبه |
| قطر و کلاس لوله | انتخاب اتصال؛ راهنمای اتصال فرایندی |
| حالت ایمن موردنیاز | انتخاب اکچویتور |
اگر برای اندازهگیری دبی همین خط هم تجهیز لازم دارید، راهنمای انتخاب فلومتر و اندازهگیری دبی با اختلاف فشار را ببینید. برای سایزینگ و انتخاب شیر کنترل، شرایط فرایند خود را برای کارشناسان فن کنترل بفرستید.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.