

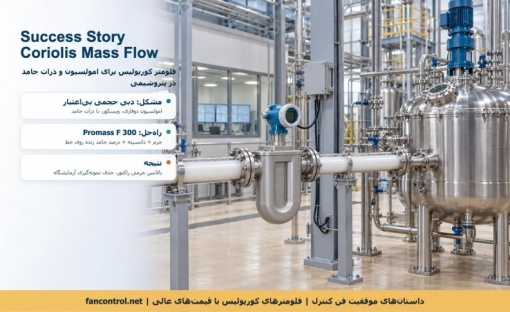
داستانهای موفقیت فن کنترل — شمارهٔ ۲. در داستان اول سراغ مخازن نشاسته رفتیم؛ اینبار پای یک خط تولید امولسیون پلیمری در یک مجتمع پتروشیمی نشستهایم: سیالی دوفازی، ویسکوز، با ذرات جامد معلق که هر روش حجمی معمول را به زانو درآورده بود. راهحل، نصب فلومتر جرمی کوریولیس بود — نه فقط برای دبی، بلکه برای چیزی که مشتری سالها فقط در آزمایشگاه میدید: درصد جامد امولسیون، بهصورت زنده روی خط.
مشکل: دبی حجمی امولسیون، عددی که هیچکس قبولش نداشت
امولسیون پلیمری (لاتکس) ترکیبی از فاز آبی، ذرات پلیمر معلق و افزودنیهاست؛ دانسیته و ویسکوزیتهاش با پیشرفت واکنش و نسبت جامد تغییر میکند و اغلب همراه حباب ریز و ذرات جامد جابهجا میشود. فلومترهای حجمی که روی خط بودند برای «مایع تکفاز با ویسکوزیتهٔ ثابت» طراحی شده بودند: در امولسیون غلیظ یکی کم میخواند، دیگری با ذرات جامد گرفتگی و افت میگرفت، و مهمتر اینکه دبی حجمی اصلاً کمیت درست برای این فرایند نبود — بالانس جرمی راکتور و دوزینگ مواد به کیلوگرم نیاز داشت، نه لیتر. برای درصد جامد هم هر شیفت نمونه به آزمایشگاه میرفت و نتیجه با تأخیر برمیگشت؛ یعنی وقتی خبر انحراف میرسید، بچ نیمهکاره پیش رفته بود.
چرا کوریولیس؟
فلومتر کوریولیس مستقیماً جرم را میسنجد و همزمان دانسیته و دمای سیال را میدهد؛ به ویسکوزیته، پروفیل جریان و رسانایی وابسته نیست و قطعهٔ متحرکی در مسیر ندارد که ذرات جامد گیرش بیندازند. برای امولسیون دقیقاً همین سه خروجی لازم بود: جرم برای بالانس راکتور، دانسیته برای محاسبهٔ درصد جامد، و دما برای جبران. فن کنترل پس از بررسی رنج دبی، فشار خط، ویسکوزیته و احتمال گاز محبوس، Endress+Hauser Promass F 300 را پیشنهاد داد — لولهٔ دوقلوی خمیده با استحکام مکانیکی بالا، مناسب سیالات ویسکوز و حاوی ذرات، دقت جرمی ±۰٫۰۵٪ در نسخههای برتر و دانسیته با دقت کافی برای غلظتسنجی فرایندی. سایز بر اساس دبی واقعی (نه قطر خط) انتخاب شد تا افت فشار در امولسیون ویسکوز قابل قبول بماند.
درصد جامد، زنده روی خط
ترفند اصلی این پروژه اینجا بود: دانسیتهٔ امولسیون رابطهٔ مشخصی با نسبت جامد آن دارد. با چند نمونهٔ آزمایشگاهی، منحنی دانسیته–درصدجامد برای همین محصول ساخته و در ترانسمیتر فلومتر (بلوک محاسبهٔ غلظت) بارگذاری شد. از آن روز، خروجی «درصد جامد» مثل یک اندازهگیری مستقل روی ۴-۲۰ میلیآمپر/HART به اتاق کنترل رفت — دائمی، بدون نمونهگیری، با جبران دما. آزمایشگاه از یک تنگنا به نقش راستیآزمایی هفتگی تبدیل شد.
نصب درست؛ نیمی از دقت
کوریولیس سختگیر نصب نیست، اما در سیال دوفازی چند قانون حیاتی است و همه را در این پروژه رعایت کردیم: فلومتر در نقطهای که لوله همیشه پر باشد (بالادست شیر کنترل، در مسیر بالارونده) تا گاز جمع نشود؛ جهت نصب طوری که ذرات جامد در لولههای اندازهگیری تهنشین نشوند؛ تکیهگاه مستقل لوله برای حذف ارتعاش پمپ؛ و صفرگیری در شرایط واقعی فرایند (سیال پر، دبی صفر، دمای کاری) نه با آب سرد در کارگاه. اگر خط شما حباب زیاد دارد، سراغ Promass Q 300 با فناوری مدیریت گاز محبوس بروید — برای این مشتری F 300 کافی بود، چون گاز عمدتاً با نصب درست حذف شد.
نتیجه برای مشتری
دبی جرمی پایدار و تکرارپذیر برای بالانس راکتور و دوزینگ بهجای اعداد حجمیِ بیاعتبار؛ درصد جامد امولسیون بهصورت پیوسته روی خط، با حذف تأخیر آزمایشگاه و امکان اصلاح بچ در همان لحظه؛ حذف گرفتگی و افت ناشی از ذرات جامد در فلومترهای قبلی؛ و یک بونوس: عیبیابی داخلی دستگاه (Heartbeat) وضعیت لولهها، پوششگرفتگی و انحراف را گزارش میدهد، پس برنامهٔ نگهداری از «وقتی خراب شد» به «وقتی هشدار داد» تغییر کرد — اصلی که در راهنمای ارتقای نسل بارها روی آن تأکید کردهایم.
کوریولیس اندرس، میکروموشن یا کرونه؟
فن کنترل هر دو را عرضه میکند و مشاورهٔ ما به پروژه وابسته است نه برند: میکروموشن با سری CMF و F برای بسیاری از پالایشگاهها استاندارد کارخانه است و در سری مقالات میکروموشن مفصل معرفی شده؛ Promass با تنوع مدل (E، F، Q) و یکپارچگی با سبد اندرس برای واحدهایی که کل ابزار دقیقشان اندرس است، طبیعیتر مینشیند. در این پروژه، استاندارد مجتمع و تحویل سریعتر کفهٔ ترازو را به سمت Promass F 300 برد. گزینهٔ سوم که بهتازگی به سبد فن کنترل اضافه شده، کرونه OPTIMASS 6400 C (لولهٔ خمیده، مناسب دما و فشار بالا) و OPTIMASS 1400 C (لولهٔ مستقیم، فلنجی استیل) برای خطوط اقتصادیتر است. راهنمای خرید کل خانوادهٔ فلومترهای اندرس در مقالهٔ Promag و Promass و انتخاب جنس لولههای اندازهگیری برای سیالات خورنده و ساینده در راهنمای انتخاب جنس آمده است.
پرسش پرتکرار: کوریولیس با ذرات جامد ساییده نمیشود؟
جنس لولههای اندازهگیری (استنلس یا آلیاژ) و نبود قطعهٔ متحرک، کوریولیس را در برابر ذرات جامد بسیار مقاومتر از توربینی، دندهای و روتامتر میکند؛ برای ذرات ساینده و درصد جامد بالا، سایز بزرگتر (سرعت کمتر) و جنس مناسب انتخاب میشود. برای دوغابهای بسیار ساینده با درصد جامد بالا، مگمتر با لاینر سخت گاهی گزینهٔ اقتصادیتری است — جزئیات را با دیتاشیت سیال برای ما بفرستید.
یک درس مهم: به «حجم» فکر نکنید
بزرگترین تغییر این پروژه ذهنی بود، نه سختافزاری. تا وقتی فرایند با لیتر حساب میشد، هر تغییر دما و غلظت، بالانس را به هم میزد و کسی نمیدانست خطا از فلومتر است یا از فرایند. با جرم، بالانس راکتور به معادلهای بسته تبدیل شد: آنچه وارد میشود منهای آنچه خارج میشود، برابر با آنچه میماند — بدون ضریب تصحیح. همین است که کوریولیس در پتروشیمی، از دوزینگ کاتالیست تا تحویل محصول، به مرجع تبدیل شده؛ و همان منطقی است که در دوغابهای معدنی و صنایع غذایی هم کار میکند.
چکلیست سفارش کوریولیس برای سیالات دوفازی
رنج دبی (مینیمم/نرمال/ماکزیمم) بر حسب جرم؛ دانسیته و ویسکوزیتهٔ سیال در دمای کار و دامنهٔ تغییر آن؛ درصد و جنس ذرات جامد؛ احتمال گاز محبوس؛ فشار و دمای خط؛ اتصال و کلاس فلنج؛ نیاز به خروجی دانسیته/غلظت و پروتکل ارتباطی؛ کلاس Ex و نمایشگر. سایزینگ رایگان است و همراه پیشفاکتور ارائه میشود. مدلهای موجود: Promass F 300 دو اینچ، Promass 83F سه اینچ، Promass E 300 اقتصادی و سری CMF میکروموشن.
خرید از فن کنترل
جایگاه اندرس هاوزر در کل سبد را در نقشهٔ A تا Z ببینید و برای پروژههای صنعت نفت و پتروشیمی، راهنمای ابزار دقیق نفت، گاز و پتروشیمی را بخوانید. فلومترهای کوریولیس Promass و میکروموشن را میتوانید با قیمتهای عالی از فن کنترل تهیه کنید — اورجینال، با سایزینگ، راهاندازی و بارگذاری منحنی غلظت مخصوص محصول شما.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
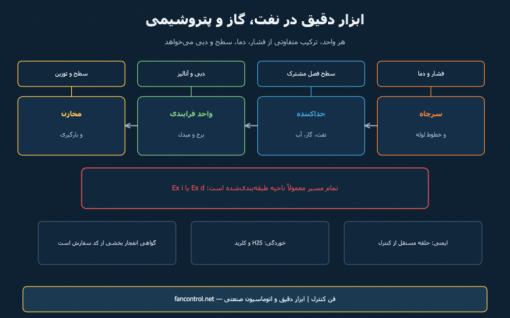
در صنعت نفت، گاز و پتروشیمی، انتخاب ابزار دقیق چند لایه سختتر از صنایع دیگر است: سیال خورنده و سمی است، فشار و دما بالاست، بخش بزرگی از محوطه ناحیهٔ طبقهبندیشدهٔ انفجاری است و خطای اندازهگیری میتواند هم گران و هم خطرناک باشد. این مقاله یک نمای کلی از نیازهای هر بخش است.
۱) سرچاه و خطوط انتقال
پارامترهای اصلی فشار و دما هستند و در بسیاری از موارد دبی. نکات کلیدی:
- فشار: ترانسمیترهای گیج و اختلاف فشار با گواهی انفجار و جنس مقاوم؛ راهنمای انتخاب در این مقاله و برای سیالهای رسوبگذار، سیل دیافراگمی.
- دما: RTD یا ترموکوپل داخل ترموول با طول و جنس محاسبهشده؛ به مقالهٔ ترموول و ترانسمیتر دما مراجعه کنید.
- دبی: در خطوط بزرگ اوریفیس و در جایی که دقت و تراز جرمی مهم است کوریولیس. برای خطوط موجود بدون امکان قطع، اینزرشن و Hot-Tap یا اولتراسونیک کلمپآن.
۲) جداکنندهها: سطح فصل مشترک
در جداکنندهٔ سهفازی، چالش اصلی اندازهگیری فصل مشترک نفت و آب است. روشهای متداول:
- دیسپلیسر: بر پایهٔ نیروی شناوری؛ ساده و جاافتاده اما به تغییر چگالی حساس است. به مقالهٔ نشانگر بایپس و دیسپلیسر مراجعه کنید.
- رادار هدایتشده: با پروب داخل محفظه، مستقل از چگالی و مناسب برای امولسیون.
- اختلاف فشار: اقتصادی است اما با تغییر چگالی خطا میدهد؛ محاسبه و ملاحظات در این مقاله.
برای حفاظت در برابر سرریز و کارکرد خشک هم یک لول سوئیچ مستقل از حلقهٔ کنترل لازم است.
۳) واحد فرایندی: برج، مبدل و راکتور
اینجا کنترل حلقهبسته حاکم است: دما، فشار، سطح و دبی همگی به شیرهای کنترل فرمان میدهند. سایزینگ شیر و پیشگیری از کاویتاسیون را در مقالهٔ شیر کنترل و Cv و اهمیت پوزیشنر را در این مقاله توضیح دادهایم. برای بخار و سیستمهای حرارتی، اندازهگیری خط بخار و ابزار دقیق بویلر مرجع کاملتری هستند.
۴) مخازن ذخیره و بارگیری
در مخازن بزرگ، رادار غیرتماسی استاندارد عملی است؛ دقت آن مستقیماً روی موجودیگیری و تراز جرمی اثر دارد. جزئیات نصب و خطاهای رایج در مقالهٔ رادار سطحسنج و مقایسهٔ روشها در اندازهگیری سطح مخزن. برای بارگیری و انتقال حجم، فلومترهای جابهجایی مثبت و توربینی و کوریولیس استفاده میشوند.
۵) ایمنی و ناحیهٔ انفجاری
تقریباً هر تجهیزی در این صنعت باید گواهی انفجار داشته باشد. سه نکته:
- کد کامل را مشخص کنید: ناحیه (Zone)، گروه گاز و کلاس دما. توضیح ساده در تجهیزات ضدانفجار: Zone، Ex d و Ex i.
- روش حفاظت را انتخاب کنید: Ex d (ضدانفجار) یا Ex i (ایمنی ذاتی با بریر). این انتخاب روی سیمکشی و نگهداری اثر مستقیم دارد؛ ملاحظات حلقه در سیمکشی ۴ تا ۲۰ میلیآمپر.
- حلقهٔ حفاظتی را از حلقهٔ کنترل جدا کنید. یک پرشر سوئیچ مستقل با ریست دستی، پشتوانهٔ مطمئنی برای سیستم کنترل است.
۶) خوردگی و انتخاب جنس
سولفید هیدروژن، کلرید و دیاکسید کربن، سه عامل اصلی خوردگی در این صنعتاند. انتخاب استیل ۳۱۶ در بسیاری از سرویسهای ترش کافی نیست و باید سراغ آلیاژهای بالاتر رفت؛ معیارها در راهنمای انتخاب جنس. حذف H₂S از جریانهای آبی و مخازن با اسکونجر انجام میشود؛ به این مقاله مراجعه کنید. برای هیدروژن و گازهای سبک هم ملاحظات ویژهای وجود دارد که در مقالهٔ اندازهگیری هیدروژن آوردهایم.
۷) نگهداری و تحویل
در واحدهای فرایندی، دسترسی برای سرویس محدود و پرهزینه است؛ بنابراین برنامهٔ کالیبراسیون باید با توقفهای برنامهریزیشده هماهنگ شود. چارچوب آن را در نگهداری پیشگیرانه و روش صحهگذاری حلقهها را در لوپ چک و راهاندازی آوردهایم.
جدول خلاصه
| بخش | پارامتر کلیدی | گزینهٔ متداول |
|---|---|---|
| سرچاه و خط لوله | فشار، دما، دبی | ترانسمیتر Ex + کوریولیس یا اوریفیس |
| جداکننده | سطح فصل مشترک | دیسپلیسر یا رادار هدایتشده |
| برج و مبدل | دما، فشار، سطح | حلقه کنترل با شیر و پوزیشنر |
| مخزن ذخیره | سطح | رادار غیرتماسی |
| بارگیری | حجم یا جرم | کوریولیس یا جابهجایی مثبت |
| کل محوطه | ایمنی | گواهی Ex و حلقه حفاظتی مستقل |
برای انتخاب تجهیزات با کد Ex درست و جنس مناسب سرویس ترش، مشخصات فرایند و ناحیهٔ خود را برای کارشناسان فن کنترل بفرستید؛ فهرست اطلاعات لازم در چکلیست استعلام و خرید آمده است.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.