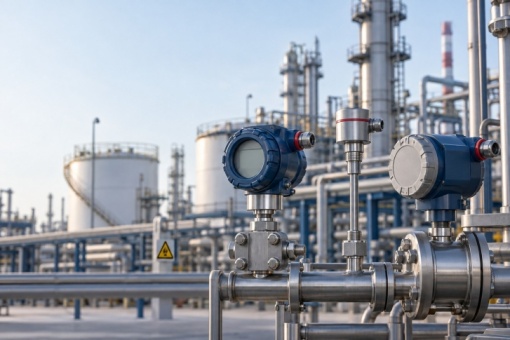

یکی از رایجترین شکایتها در واحدهای فرایندی این است: «دماسنج خط، چند درجه با دماسنج دستی فرق دارد.» در بیشتر این موارد، نه سنسور خراب است و نه ترانسمیتر — مشکل از نصب است. دما تنها پارامتری است که در آن، نحوهٔ نصب میتواند بیشتر از خود سنسور روی خطا اثر بگذارد.
ترموول: چرا تقریباً همیشه لازم است
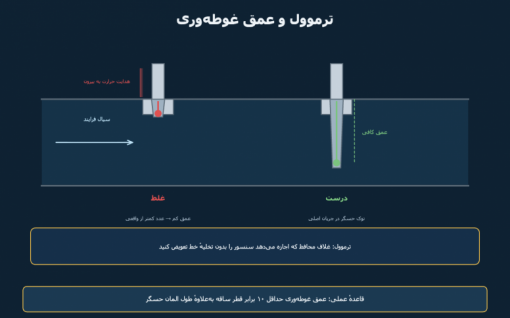
ترموول یک غلاف فلزی توپر و سوراخشده است که سنسور داخلش قرار میگیرد و خودش با فرایند در تماس است. سه کار مهم انجام میدهد:
- تعویض بدون توقف خط: سنسور از داخل غلاف بیرون میآید، بدون آنکه لازم باشد فشار خط تخلیه شود. همین یک مزیت، هزینهاش را جبران میکند.
- محافظت مکانیکی و شیمیایی: سنسور ظریف را از فشار، خوردگی و ضربهٔ جریان مصون نگه میدارد.
- ایمنی: شکستن سنسور در خط پرفشار، بدون ترموول یعنی نشتی مستقیم فرایند.
هزینهاش هم هست: ترموول یک لایهٔ حرارتی اضافه میکند و زمان پاسخ را کندتر میکند. برای جبران، فضای بین سنسور و دیوارهٔ داخلی ترموول باید حداقل باشد و در کاربردهای حساس از خمیر انتقال حرارت استفاده میشود.
خطای هدایت حرارتی: قاتل خاموش دقت
مهمترین منبع خطا این است: اگر ساقهٔ سنسور کم داخل فرایند برود، حرارت از طریق خود ساقه به سمت لوله و هوای بیرون هدایت میشود و نوک حسگر هیچوقت به دمای واقعی سیال نمیرسد. نتیجه، تقریباً همیشه عددی کمتر از دمای واقعی است.
قاعدهٔ عملی: عمق غوطهوری حداقل ۱۰ برابر قطر ساقه بهعلاوهٔ طول المان حسگر باشد. در لولههای کوچک که این عمق ممکن نیست، سنسور را در زانویی و روبهروی جریان نصب کنید تا حداکثر طول در سیال قرار بگیرد.
چهار قاعدهٔ دیگر نصب
- در مرکز جریان، نه کنار دیواره: لایهٔ مرزی کنار دیواره دمای متفاوتی دارد.
- بعد از نقطهٔ اختلاط، نه قبل از آن: فاصلهٔ کافی از محل تزریق یا تلاقی دو جریان بگذارید تا دما یکنواخت شده باشد.
- سرعت جریان را چک کنید: در سرعتهای بالا، ترموول میتواند دچار ارتعاش و شکست خستگی شود (محاسبهٔ Wake Frequency).
- ترانسمیتر را نزدیک سنسور بگذارید: سیگنال خام RTD در مسیر طولانی به نویز حساس است.
گزینههای موجود
برای نصب فرایندی با ترموول: ترمومتر مقاومتی اندرس هاوزر TR10 با ساختار ماژولار. برای کاربردهای جمعوجور و ماشینآلات: سنسور PT100 آیافام KX5002. و برای تبدیل سیگنال در فیلد: iTEMP TMT162 اندرس هاوزر، روزمونت 644 و برای مناطق خطرناک ABB TH202-EX.
انتخاب بین RTD و ترموکوپل را در این مقاله کامل توضیح دادهایم. برای انتخاب ترموول مناسب، فشار، دما، سرعت جریان و قطر لوله را بفرستید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
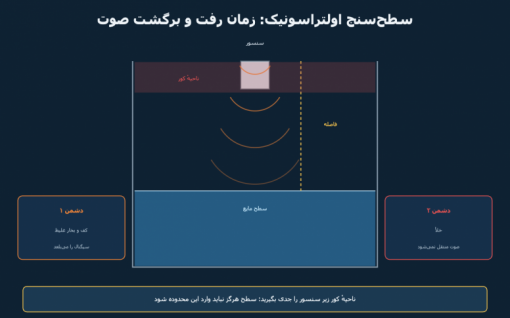
سطحسنج اولتراسونیک محبوب است چون منطقی ساده و قیمتی معقول دارد: یک پالس صوتی به سمت سطح فرستاده میشود، از سطح بازمیگردد و از روی زمان رفت و برگشت، فاصله و در نتیجه سطح محاسبه میشود. هیچ قطعهای وارد سیال نمیشود — مزیتی بزرگ برای فاضلاب و مواد خورنده.
سرعت صوت؛ نقطهٔ قوت و ضعف
محاسبه بر پایهٔ سرعت صوت در گاز بالای مخزن انجام میشود و این سرعت به دما وابسته است (در هوا حدود ۳۴۰ متر بر ثانیه در دمای معمولی، اما با گرم شدن هوا افزایش مییابد). به همین دلیل هر سطحسنج اولتراسونیکی یک سنسور دما دارد و جبران خودکار انجام میدهد. اما اگر ترکیب گاز بالای مخزن تغییر کند — مثلاً بخار سنگین حلال جای هوا را بگیرد — جبران دما کافی نیست و خطا باقی میماند.
کجا اصلاً کار نمیکند
- خلأ: صوت برای انتشار به محیط مادی نیاز دارد؛ در مخزن تحت خلأ، اولتراسونیک مطلقاً بیفایده است. اینجا فقط رادار جواب میدهد.
- کف روی سطح: کف انرژی صوتی را جذب میکند و اکو برنمیگردد — رایجترین علت «گم شدن سیگنال» در تصفیهخانهها.
- بخار غلیظ و گرد و غبار سنگین پالس را تضعیف میکنند.
- سطح خیلی متلاطم یا شیبدار (مخصوصاً در مواد جامد که مخروط تشکیل میدهند) اکو را پراکنده میکند.
ناحیهٔ کور: مهمترین نکتهٔ نصب
سنسور بعد از ارسال پالس، مدت کوتاهی «گوش میدهد» و در همان لحظات اولیه هنوز خودش در حال ارتعاش است. نتیجه یک ناحیهٔ کور (Blocking Distance) بلافاصله زیر سنسور است — معمولاً چند ده سانتیمتر. اگر سطح مایع وارد این ناحیه شود، دستگاه عدد بیمعنی یا آخرین مقدار را نگه میدارد. پس همیشه سنسور را با فاصلهٔ کافی بالای بیشترین سطح ممکن نصب کنید.
چهار قاعدهٔ نصب
- عمود بر سطح: کوچکترین کجی، پرتو را منحرف میکند و اکو برنمیگردد.
- دور از دیواره، نردبان و لوله: اجسام داخل مخروط پرتو، اکوی کاذب میسازند. اگر ناچارید، حتماً از قابلیت حذف اکوی مزاحم (False Echo Mapping) دستگاه استفاده کنید.
- هرگز بالای مسیر ورودی نصب نکنید: جریان ریزشی مایع، اکوی قویتری از خود سطح تولید میکند.
- در نازل بلند نصب نکنید یا اگر مجبورید، نازل را کوتاه و لبهاش را صاف انتخاب کنید تا انعکاس داخلی ایجاد نشود.
گزینههای موجود
زیمنس SITRANS Probe LU برای مخازن آب و فاضلاب و شیمیایی با بدنهٔ یکپارچه، اندرس هاوزر Prosonic FDU92 برای بردهای بلندتر در مخازن بزرگ، و کرونه OPTISOUND 3010. اگر شرایط مخزنتان جزو موارد سخت بالاست، بودجه را صرف رادار کنید — مقایسهٔ کامل روشها در این مقاله آمده است.
برای انتخاب، ارتفاع مخزن، نوع سیال و شرایط بالای سطح (کف، بخار، خلأ) را بفرستید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
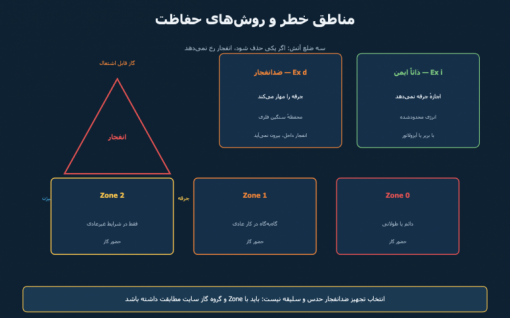
در پالایشگاه، پتروشیمی، انبار سوخت و حتی سالن رنگکاری، یک قاعدهٔ ساده حاکم است: هر تجهیز برقی میتواند منبع جرقه باشد و جرقه در حضور گاز قابل اشتعال یعنی فاجعه. تجهیز ضدانفجار برای همین ساخته شده — اما مفاهیمش اغلب اشتباه فهمیده میشود.
اول: منطقهبندی (Zone)
پیش از انتخاب هر تجهیزی، باید بدانید نقطهٔ نصب در کدام منطقه است. تقسیمبندی استاندارد بر اساس مدت زمان حضور مخلوط قابل انفجار است:
- Zone 0: گاز بهطور دائم یا برای مدت طولانی حضور دارد — مثل فضای داخلی مخزن سوخت. سختگیرانهترین منطقه.
- Zone 1: حضور گاز در شرایط کار عادی محتمل است — اطراف شیرها، نقاط نمونهگیری و پمپها.
- Zone 2: گاز فقط در شرایط غیرعادی و برای مدت کوتاه ظاهر میشود — بیشتر فضاهای باز واحد فرایندی.
برای گرد و غبار قابل اشتعال (آرد، شکر، پودر فلز) هم همین منطق با نام Zone 20، 21 و 22 به کار میرود.
دوم: روش حفاظت
دو روش، بیشترین کاربرد را در ابزار دقیق دارند و فلسفهشان کاملاً برعکس هم است:
Ex d (ضدانفجار / Flameproof): فرض را بر این میگذارد که ممکن است داخل محفظه انفجار رخ دهد، اما محفظه آنقدر مستحکم و درزهایش آنقدر دقیق ساخته شده که شعله به بیرون سرایت نمیکند. به همین دلیل این تجهیزات سنگیناند و هرگز نباید در محیط زنده بازشان کنید — حتی یک پیچ شل، حفاظت را باطل میکند. نمونهها: شیر برقی ضدانفجار مکسیل YZ13AA1H1BS، آنالایزر روزمونت 5081 و ترانسمیتر دما ABB TH202-EX.
Ex i (ذاتاً ایمن / Intrinsically Safe): اصلاً اجازه نمیدهد جرقهای با انرژی کافی ایجاد شود. جریان و ولتاژ مدار با یک بریر یا آیزولاتور در اتاق کنترل محدود میشود، طوریکه حتی اتصال کوتاه هم انرژی لازم برای احتراق را ندارد. مزیت بزرگش: تجهیز سبک است و میتوان در حین کار به آن دست زد و کالیبرهاش کرد. تنها روشی است که معمولاً برای Zone 0 پذیرفته میشود.
خواندن پلاک: T4 و IIB یعنی چه؟
روی پلاک هر تجهیز Ex، دو کد حیاتی هست. گروه گاز (IIA برای پروپان، IIB برای اتیلن، IIC برای هیدروژن و استیلن) — هرچه به IIC نزدیکتر، سختگیرانهتر. و کلاس دما (T1 تا T6) که بیشینهٔ دمای سطح تجهیز را میگوید؛ این عدد باید از دمای خودسوزی گاز موجود پایینتر باشد. تجهیز IIB را نمیتوان در محیط هیدروژن (IIC) استفاده کرد، حتی اگر بقیهٔ مشخصاتش عالی باشد.
فقط ابزار دقیق نیست
هر چیزی که در منطقهٔ خطر برق دارد، باید گواهی داشته باشد — از چراغ روشنایی تا سیستم تهویه. حتی کولر گازی اسپلیت ضدانفجار برای خنک کردن اتاقهای کنترل محلی در سایتهای نفتی طراحی و ساخته میشود، چون یک کولر معمولی با کمپرسور و رلهٔ جرقهزنش، خودش یک منبع خطر است.
سه اشتباه پرهزینه
- گلند نامناسب: بهترین تجهیز Ex d با گلند معمولی، حفاظتش صفر میشود. گلند هم باید گواهی داشته باشد.
- باز کردن درپوش در محیط زنده برای «فقط یک نگاه» — رایجترین تخلف ایمنی در سایتها.
- وصل کردن ابزار کالیبراسیون معمولی به مدار Ex i که ایمنی ذاتی کل حلقه را باطل میکند.
برای انتخاب تجهیز مطابق با Zone و گروه گاز سایتتان با ما تماس بگیرید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
توزین صنعتی یکی از آن حوزههایی است که همه فکر میکنند ساده است تا وقتی که عدد باسکول با فاکتور نمیخواند. حقیقت این است که لودسل معمولاً مقصر نیست — مشکل تقریباً همیشه از نصب، مهار مخزن یا کابلکشی است.
اصل کار: تبدیل تغییر شکل به مقاومت
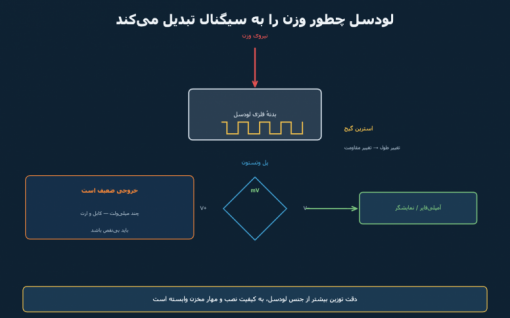
داخل هر لودسل، یک بدنهٔ فلزی دقیق طراحیشده وجود دارد که زیر بار به مقدار بسیار کم و کاملاً کشسان تغییر شکل میدهد. روی این بدنه، چند استرین گیج (شبکهٔ فویل باریک) چسبانده شده است. کشیده یا فشرده شدن این فویل، مقاومت الکتریکیاش را کمی تغییر میدهد.
این تغییر آنقدر کوچک است که مستقیم قابل خواندن نیست؛ به همین دلیل چهار استرین گیج در یک پل وتستون بسته میشوند تا تغییرات جمع شوند و اثر دما تا حد زیادی حذف شود. خروجی همچنان ضعیف است — معمولاً در حد چند میلیولت بهازای هر ولت تحریک — و به همین دلیل به آمپلیفایر و نمایشگر مخصوص نیاز دارد.
نمونهٔ موجود در فن کنترل: لودسل فشاری زلو ASC2-30t با ظرفیت ۳۰ تن، از نوع فشاری (Compression) که برای توزین مخازن، سیلوها و باسکولهای سنگین به کار میرود.
پنج قاعدهٔ نصب که دقت را تعیین میکند
- هیچ نیروی جانبی نباید وارد شود: لودسل فقط باید وزن قائم را ببیند. لولهٔ سفت متصل به مخزن، بزرگترین دشمن دقت است — همهٔ اتصالات ورودی و خروجی باید لولهٔ انعطافپذیر داشته باشند.
- سطح نصب کاملاً تراز و صلب باشد: فونداسیون نشستکرده یا شاسی نرم، بار را بین لودسلها ناعادلانه تقسیم میکند.
- در مخازن چندپایه، بار باید متعادل باشد؛ معمولاً از سه یا چهار لودسل با ماژول نصب استاندارد استفاده میشود که خودشان انبساط حرارتی مخزن را جبران میکنند.
- کابل را کوتاه نکنید و وصله نزنید: طول کابل در کالیبراسیون کارخانه لحاظ شده است. اگر ناچار به طولانی کردن هستید، حتماً از لودسل ۶ سیمه استفاده کنید تا افت ولتاژ کابل جبران شود.
- ارت و حفاظت صاعقه: جوشکاری روی مخزنی که لودسل زیرش نصب است، بدون بایپس کردن مسیر جریان، لودسل را میسوزاند.
کالیبراسیون: با وزنهٔ واقعی
دقیقترین روش، کالیبراسیون با وزنههای استاندارد است: صفر را با مخزن خالی بگیرید و سپس با وزنهٔ معلوم (ترجیحاً حداقل ۵۰ درصد ظرفیت) نقطهٔ اسپن را تنظیم کنید. اگر امکان وزنهٔ فیزیکی نیست، روش جایگزین پر کردن با مقدار معلوم مایع است — که خودش نیازمند یک فلومتر جرمی دقیق است.
وقتی توزین جایگزین سطحسنجی میشود
در مخازنی که سیال کف میکند، چسبنده است یا چگالیاش مدام تغییر میکند، اندازهگیری سطح جواب دقیقی نمیدهد. اینجا توزین یک مزیت اساسی دارد: مستقیماً جرم را میدهد، بدون آنکه به خواص سیال کاری داشته باشد — و هیچ قطعهای هم داخل مخزن نمیرود. برای مقایسه با روشهای دیگر، راهنمای اندازهگیری سطح مخزن را ببینید.
برای انتخاب لودسل، ظرفیت، تعداد نقاط تکیهگاه و نوع کاربرد (مخزن، باسکول یا هاپر) را بفرستید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
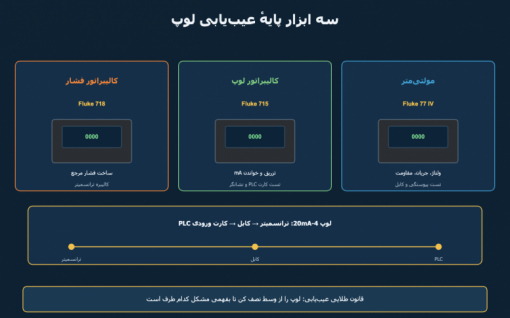
هر تکنسین ابزار دقیقی میداند بیشتر وقت کار، صرف عیبیابی میشود نه نصب. و در عیبیابی، داشتن ابزار درست فرق بین ده دقیقه و نصف روز است. سه ابزار پایهای که در کیف هر تکنسین باید باشد، هر کدام یک بخش از لوپ 4-20mA را پوشش میدهند.
۱. مولتیمتر: اولین چیزی که برمیدارید
قبل از هر فرضیهای، باید بدانید برق هست یا نه، کابل قطع است یا نه، و ولتاژ لوپ در چه حدی است. مولتیمتر دیجیتال فلوک 77 IV سالهاست استاندارد صنعت است: دقت خوب، ایمنی بالا (رده CAT) و دوامی که در محیط صنعتی خودش را ثابت کرده.
سه اندازهگیری که ۸۰ درصد مشکلات را پیدا میکند: ولتاژ تغذیهٔ لوپ (باید حدود ۲۴ ولت باشد؛ افت زیاد یعنی مشکل تغذیه)، جریان لوپ (باید بین ۴ تا ۲۰ میلیآمپر باشد؛ صفر یعنی مدار باز و ۲۲ به بالا یعنی آلارم خرابی سنسور) و پیوستگی کابل با دستگاه خاموش.
۲. کالیبراتور لوپ: قلب عیبیابی
سؤال همیشگی: «عدد اتاق کنترل غلط است — تقصیر ترانسمیتر است یا کارت PLC؟» کالیبراتور لوپ فلوک 715 این را در دو دقیقه جواب میدهد، چون هم میتواند جریان بخواند و هم جریان بسازد.
روش استاندارد: ترانسمیتر را جدا کنید و بهجای آن ۱۲ میلیآمپر تزریق کنید. اگر اتاق کنترل دقیقاً وسط رنج را نشان داد، مشکل از سمت ترانسمیتر است؛ اگر نشان نداد، مشکل در کابل، کارت ورودی یا تنظیمات نرمافزار است. همین یک تست، ساعتها حدس زدن را حذف میکند. کالیبراتور لوپ برای راهاندازی و تست عملکرد (Loop Check) قبل از تحویل پروژه هم ابزار اصلی است — بدون آنکه لازم باشد فرایند واقعی برقرار باشد.
۳. کالیبراتور فشار: تأیید خود سنسور
وقتی مطمئن شدید مشکل از ترانسمیتر است، باید فشار مرجع معلومی به آن بدهید و خروجیاش را بسنجید. فلوک 718 مدل 30G برای رنجهای متداول، مدل 1G برای فشارهای خیلی کم و مدل 300G برای رنجهای بالا ساخته شدهاند. روش کامل کالیبراسیون پنجنقطهای را در راهنمای کالیبراسیون ترانسمیتر فشار نوشتهایم.
چهار قانون عیبیابی لوپ
- از تقسیم کردن شروع کنید: لوپ را وسط جدا کنید و ببینید مشکل کدام سمت است؛ این کار جستوجو را نصف میکند.
- به عدد ۳٫۸ و ۲۰٫۵ دقت کنید: اکثر ترانسمیترها بیرون از این محدوده را بهعنوان خطا اعلام میکنند، نه مقدار واقعی فرایند.
- مقاومت حلقه را حساب کنید: مجموع مقاومت کابل و بارها نباید از حد مجاز تغذیه بیشتر شود، وگرنه در بالای رنج، لوپ اشباع میشود.
- ارت و شیلد را چک کنید: شیلد باید فقط از یک طرف به ارت وصل باشد؛ دو طرفه بستن، حلقهٔ زمین و نویز میسازد.
برای استعلام موجودی ابزار فلوک: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
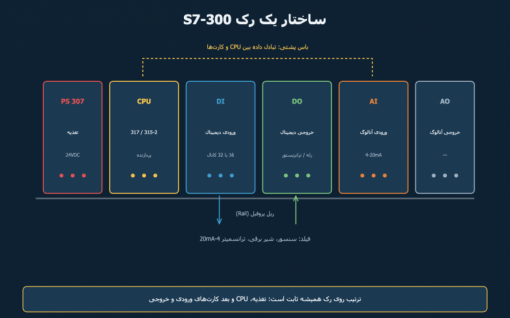
سری S7-300 زیمنس سالهاست ستون فقرات اتوماسیون در کارخانههای ایران است. با اینکه نسل جدیدتر معرفی شده، حجم عظیم دستگاههای نصبشده باعث شده تأمین CPU و کارتهای این سری همچنان یکی از پرتکرارترین درخواستهای صنعت باشد — چه برای توسعهٔ خط و چه برای تعویض قطعهٔ سوخته.
ساختار: همهچیز روی یک ریل
یک سیستم S7-300 از چند ماژول تشکیل میشود که روی ریل پروفیل کنار هم سوار میشوند و از طریق باس پشتی (Backplane Bus) با هم حرف میزنند. ترتیب استاندارد از چپ: منبع تغذیه، سپس CPU و بعد کارتهای ورودی و خروجی. اتصال هر کارت به فیلد هم با یک کانکتور جداشدنی (Front Connector) انجام میشود — یعنی موقع تعویض کارت، لازم نیست سیمها را باز کنید.
انتخاب CPU: حافظه و سرعت
تفاوت اصلی CPUها در حجم حافظهٔ کاری، سرعت پردازش و پورتهای ارتباطی است:
- CPU 312 مدل 6ES7312-1AE14-0AB0 — اقتصادی، برای ماشینآلات کوچک و تعداد I/O محدود.
- CPU 315-2 مدل 6ES7315-2AH14-0AB0 — پرکاربردترین انتخاب صنعت با پورت PROFIBUS DP برای توسعهٔ I/O دور.
- CPU 317-2 مدل 6ES7317-2AK14-0AB0 — حافظه و سرعت بالاتر برای پروژههای بزرگ و برنامههای سنگین.
نکته: برنامهٔ کاربر روی Micro Memory Card ذخیره میشود؛ CPU بدون این کارت راه نمیافتد. موقع خرید CPU، فراموشش نکنید.
کارتهای ورودی دیجیتال (DI)
وضعیت کنتاکتهای میدانی — شستی، لیمیت سوئیچ، سنسور القایی و رلهٔ حرارتی — را میخوانند. انتخاب بر اساس تعداد کانال و ولتاژ کاری است:
- 6ES7321-1BH02-0AA0 و 6ES7321-1BH10-0AA0 — ۱۶ کانال ۲۴ ولت DC، رایجترین حالت.
- 6ES7321-1BL00-0AA0 — ۳۲ کانال، برای صرفهجویی در فضای رک.
- 6ES7321-1CH20-0AA0 و 6ES7321-1FF10-0AA0 — نسخههای ولتاژ AC و کاربردهای خاص.
کارتهای خروجی دیجیتال (DO): رله یا ترانزیستور؟
این مهمترین تصمیم موقع انتخاب کارت خروجی است. خروجی رلهای میتواند بار AC و DC را مستقیم قطع و وصل کند و جدایش گالوانیک دارد، اما عمر مکانیکی محدود و سرعت پایینی دارد. خروجی ترانزیستوری فقط ۲۴ ولت DC میدهد ولی سرعت بالا و عمر عملاً نامحدود دارد — انتخاب درست برای شیر برقی و سوئیچینگ پرتکرار. نمونهها: 6ES7322-1BF01-0AA0 (۸ کانال)، 6ES7322-1BH01-0AA0 (۱۶ کانال)، 6ES7322-1BL00-0AA0 (۳۲ کانال) و 6ES7322-1FF01-0AA0.
سه توصیهٔ عملی
- حاشیهٔ توسعه بگذارید: حداقل ۲۰ درصد کانال اضافه بگیرید؛ اضافه کردن کارت بعداً همیشه از تعویض CPU ارزانتر است.
- کد کامل سفارش را چک کنید: در خانوادهٔ 6ES7321، تفاوت دو کد ممکن است فقط در ولتاژ یا تعداد کانال باشد ولی جای هم کار نمیکنند.
- خروجیهای حساس را فیوز بگذارید: اتصال کوتاه در فیلد، کارت خروجی را میسوزاند و توقف خط میسازد.
برای سیگنالهای آنالوگ (ترانسمیتر فشار، دما و دبی) به کارت AI نیاز دارید؛ استاندارد سیگنال و نحوهٔ کالیبراسیونش را در راهنمای کالیبراسیون لوپ 4-20mA توضیح دادهایم. آشنایی مقدماتی با PLC هم در PLC چیست و زیمنس چه میسازد؟ آمده است.
برای استعلام موجودی و قیمت، کد کامل قطعه (6ES7...) را برای ما بفرستید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.
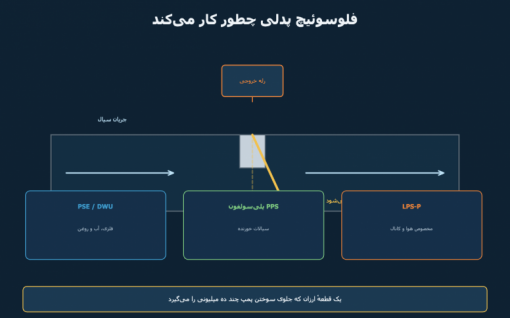
گرانترین خرابیها معمولاً از سادهترین اتفاقها شروع میشوند: پمپی که بیآب کار میکند و در چند دقیقه آببندی و یاتاقانش میسوزد، یا دستگاهی که آب خنککاریاش قطع شده و کسی نفهمیده است. فلوسوئیچ پدلی ارزانترین بیمهنامه در برابر این اتفاقهاست.
اصل کار: یک پره و یک آهنربا
یک پرهٔ فلزی یا پلاستیکی داخل مسیر جریان آویزان است. وقتی سیال جریان دارد، فشار دینامیکی پره را خم میکند؛ پره یک آهنربا را جابهجا میکند و رید سوئیچ یا میکروسوئیچ بسته میشود. با قطع جریان، فنر پره را به حالت اولیه برمیگرداند و سوئیچ باز میشود. همین. نه برقی برای اندازهگیری لازم است و نه تنظیم پیچیدهای — فقط یک پیچ برای تنظیم نقطهٔ عملکرد.
کدام مدل برای کدام سیال؟
- آب، روغن و سیالات صنعتی معمولی: فلوسوئیچ پدلی کوبولد PSE؛ و در جایی که آببندی کامل و جدایش مغناطیسی از محیط لازم است، مدل بلوزدار DWU که نشتی به بیرون را عملاً حذف میکند.
- سیالات خورنده و آب دیونیزه: مدل پلیسولفون PPS — بدنهٔ پلیمری در برابر اسید و آب فوقخالص مقاوم است و یون آزاد نمیکند.
- هوا و گاز در کانال: فلوسوئیچ پدلی هوا LPS-P — پرهٔ بزرگ و سبک برای فشار دینامیکی کم هوا؛ کاربرد کلاسیک: تأیید کار کردن فن در سیستم تهویه و اینترلاک هیتر.
- هم سوئیچ و هم نشانگر: فلپ فلومتر و سوئیچ TSK که علاوه بر کنتاکت، عقربهٔ محلی هم دارد و میبینید جریان تقریباً چقدر است.
چهار نکتهٔ نصب
- جهت جریان روی بدنه حک شده است؛ نصب برعکس یعنی سوئیچ هرگز عمل نمیکند.
- پره باید کاملاً در سیال باشد: در لولهٔ نیمهپر، عملکرد نامنظم میشود. نصب روی مسیر عمودی رو به بالا مطمئنترین حالت است.
- سایز پره را با سایز لوله هماهنگ کنید: پرهٔ بلند در لولهٔ کوچک به دیواره میخورد و پرهٔ کوتاه در لولهٔ بزرگ اصلاً خم نمیشود.
- فاصلهٔ کافی از زانویی و شیر بگذارید تا تلاطم، پره را نلرزاند و رله چت نکند.
محدودیتها و جایگزینها
فلوسوئیچ پدلی قطعهٔ متحرک دارد، پس در سیالات پرذره و دوغابی مستعد گیر کردن و سایش است. اگر شرایط سخت است یا اصلاً نمیخواهید چیزی داخل مسیر حرکت کند، فلوسوئیچ کالریمتری بدون قطعهٔ متحرک انتخاب بهتری است. و اگر بهجای «هست/نیست» عدد دقیق دبی لازم دارید، راهنمای انتخاب فلومتر را ببینید — مثلاً فلومتر مدولار کوبولد KME که در یک بدنهٔ فشرده هم نمایش و هم خروجی سیگنال میدهد.
برای انتخاب، نوع سیال، سایز لوله، دما و فشار کاری را بفرستید: 021-88850346 و 021-88658508.
© تمامی حقوق این مقاله متعلق به فن کنترل است؛ بازنشر تنها با ذکر منبع و درج لینک مستقیم مجاز است.